Livre blanc 06 · Chapitre 4 · Édition française
Une empreinte illustrative : environ 0,3 t dans les périmètres 1 et 2, environ 0,6 t avec le fer importé
Sur la base de planification RC-1, la première phase de l’usine de Mboro émettrait à capacité nominale environ 97 000 t de CO2 par an au titre des périmètres 1 et 2, émissions directes sur site et électricité achetée, soit environ 0,32 t par tonne de produit laminé ; les combustibles annexes et le SF6 y ajouteraient quelques milliers de tonnes. Le DRI ou le HBI importé y ajouterait environ 76 000 t en amont, portant le total à environ 0,58 t par tonne. À la capacité de conception de 1 Mt/an, les totaux annuels sont multipliés par trois environ tandis que l’intensité varie à peine. La principale incertitude ne tient pas au réseau mais aux unités de fer : à leur part dans la charge et à leur mode de production.
Dans ce chapitre (8)
- 4.1 La configuration de référence
- 4.2 La méthode : des volumes multipliés par des ratios, chaque plage étant indiquée
- 4.3 L’empreinte par phase
- 4.4 Au cœur d’une tonne de phase 1
- 4.5 Ce qui fait varier le résultat : d’abord les unités de fer, ensuite le réseau
- 4.6 Comment RC-1 se compare aux moyennes par filière
- 4.7 Ce que l’empreinte exclut, et pourquoi cela compte
- 4.8 De l’estimation à la mesure
4.1 La configuration de référence
La configuration de référence de Cameroon Steel, RC-1, est l’estimation de planification que Cameroon Steel utilise pour le débat public et réglementaire sur le projet. Ce n’est pas une conception figée. Elle décrit une aciérie électrique de produits longs réalisée en trois phases, avec une réserve pour un module de réduction directe, comme le résume le tableau 4.1. La capacité de conception du projet, 1 Mt/an, et l’orientation de sa première phase vers les produits longs pour la construction relèvent du domaine public [S73][S72].
L’aciérie de la phase 1 produit des billettes. Sa production peut basculer entre produits laminés (fil machine et rond à béton) et billettes marchandes vendues aux relamineurs camerounais existants, qui indiquent que la ferraille locale ne couvre qu’environ 40 % de leurs besoins et que le complément provient de billettes importées [S89]. Ce tonnage vise à remplacer des billettes et du fil machine importés et à exporter vers la CEMAC ; le marché national du rond à béton dispose déjà de capacités de laminage supérieures à la demande, de sorte qu’une capacité nouvelle de rond à béton ne comblerait à elle seule aucun déficit (livre blanc 04). La phase 1 a une capacité nominale de 300 000 t par an ; avec un seul four, la production soutenue attendue est de 270 000 à 300 000 t, selon le taux d’utilisation. L’empreinte ci-dessous est calculée à capacité nominale pour une production entièrement laminée ; la section consacrée à l’empreinte indique aussi ce que porterait une tonne vendue sous forme de billette.
Tableau 4.1 La configuration de référence RC-1 (indicative)
| Phase | Principales unités | Production finie | Réchauffage avant laminage | Calendrier (indicatif) | Statut |
|---|---|---|---|---|---|
| Phase 1 | Four à arc électrique de la classe 40 t, four-poche, coulée continue de billettes, chauffage des billettes par induction, laminoir à ronds à béton, laminoir à fil machine à grande vitesse | 300 000 t/an de capacité nominale (270 000 à 300 000 t de production soutenue attendue) ; billettes laminées ou vendues | Induction électrique, enfournement partiellement à chaud | Travaux dès le 1er trimestre 2029 ; première coulée au 2e semestre 2030 ; montée en cadence en 2031 | prévu |
| Phase 2 | Deuxième ligne de fusion (FAE, four-poche, coulée continue), laminoir à profilés légers et moyens | +200 000 t/an | Four à longerons mobiles au gaz naturel | 2032 à 2034, sous réserve du marché et du financement | indicatif |
| Phase 3 | Extension de l’aciérie, laminoir à profilés lourds et poutrelles H | +500 000 t/an, jusqu’à 1 000 000 t/an | Four à longerons mobiles au gaz naturel | Après 2034, sous réserve du marché et du financement | indicatif |
| Réserve | Module de réduction directe pour minerai camerounais | Hors empreinte | Sans objet | Ultérieurement, sous réserve de la qualité du minerai, de l’approvisionnement en gaz et des autorisations | indicatif |
Source : configuration de référence RC-1 de Cameroon Steel (estimation de planification), édition du 10 octobre 2026 [S90].
La charge métallique de chaque phase est supposée composée d’environ 70 % de ferraille et 30 % de DRI ou de HBI importé, valeur de planification de la configuration de référence RC-1, avec une plage de 20 % à 50 % de DRI. La ferraille serait achetée sur le marché national dans la mesure où la collecte le permet, soit environ 30 000 t par an dans le cas de planification (fourchette de 0 à 60 000 t), et importée pour le complément (chapitre 8). La figure 4.1 présente la chaîne de procédé et les points où les émissions y entrent.
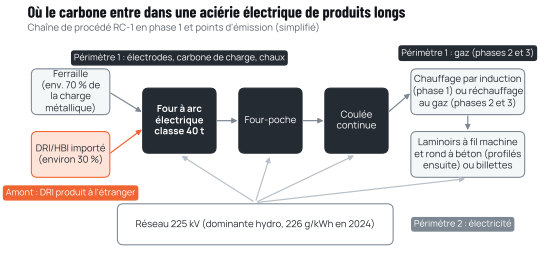
Source : configuration de référence RC-1 de Cameroon Steel (estimation de planification) [S90]. Schéma simplifié.
4.2 La méthode : des volumes multipliés par des ratios, chaque plage étant indiquée
L’empreinte est un inventaire de la porte d’entrée à la porte de sortie de l’usine, étendu en amont aux unités de fer importées. Elle suit la logique de périmètre du GHG Protocol et de la norme ISO 14404 décrite au chapitre 2 et repose sur quatre relations, présentées en détail à l’annexe A :
- L’acier liquide est égal à la production finie divisée par le rendement coulée-laminage (0,94) ; la charge métallique est égale à l’acier liquide divisé par le rendement métallique (0,88).
- Le périmètre 1 est égal à l’acier liquide multiplié par un facteur direct de 0,10 t CO2 par tonne (électrodes, carbone de charge et d’injection, part carbonatée des fondants), augmenté du gaz naturel brûlé pour le réchauffage multiplié par 0,0561 t CO2 par GJ, valeur par défaut du GIEC pour le gaz naturel [S57].
- Le périmètre 2 est égal à l’électricité multipliée par le facteur d’émission du réseau (226 g/kWh), l’électricité étant égale à l’acier liquide multiplié par 520 kWh/t (450 pour le four, valeur de planification dans la plage SFI de 347 à 500 [S20], plus 70 pour les auxiliaires ; environ 490 constitue la valeur haute de planification pour une charge à 30 % de DRI), augmenté de la production finie multipliée par 110 kWh/t pour le laminage (plage SFI de 70 à 140 [S20]) et, en phase 1, de 300 kWh/t pour le chauffage par induction.
- L’amont du DRI/HBI est égal à la charge métallique multipliée par la part de DRI (30 %) et par 0,70 t CO2 par tonne de DRI, valeur de planification pour du fer produit en four à cuve au gaz, avec une plage de 0,5 à 0,9.
Le tableau 4.2 présente les données d’activité qui en résultent. Toutes les valeurs s’entendent à capacité nominale sur une année complète ; les années de montée en charge seraient inférieures en valeur absolue et, généralement, supérieures en intensité.
Tableau 4.2 Données d’activité par phase (bilans RC-1 à capacité nominale)
| Grandeur | Unité | Phase 1 | Phases 1+2 | Configuration complète | Statut |
|---|---|---|---|---|---|
| Production finie | t/an | 300 000 | 500 000 | 1 000 000 | prévu |
| Acier liquide (brut) | t/an | 319 149 | 531 915 | 1 063 830 | dérivé |
| Charge métallique | t/an | 362 669 | 604 449 | 1 208 897 | dérivé |
| dont DRI/HBI importé | t/an | 108 801 | 181 335 | 362 669 | dérivé |
| dont ferraille | t/an | 253 868 | 423 114 | 846 228 | dérivé |
| Électricité | MWh/an | 288 957 | 421 596 | 753 191 | dérivé |
| Puissance électrique moyenne (8 000 h) | MW | 36,1 | 52,7 | 94,1 | dérivé |
| Gaz naturel pour le réchauffage | GJ/an | 0 | 260 000 | 910 000 | dérivé |
Source : configuration de référence RC-1 de Cameroon Steel (estimation de planification), bilans de la phase 1, des phases 1+2 et de la configuration complète [S90].
4.3 L’empreinte par phase
Le tableau 4.3 et la figure 4.2 présentent l’empreinte annuelle qui en résulte. Les périmètres 1 et 2 passent d’environ 97 000 t en phase 1 à environ 163 000 t avec la phase 2 et environ 328 000 t à 1 Mt/an. Les unités de fer en amont y ajoutent de 76 000 à 254 000 t. Toutes les phases utilisant la même composition de charge et des ratios voisins, l’intensité reste quasi constante, à environ 0,32 à 0,33 t par tonne pour les périmètres 1 et 2 et à 0,58 t amont compris.
Tableau 4.3 Empreinte annuelle par phase à capacité nominale (t CO2 par an)
| Composante | Phase 1 (0,3 Mt/an) | Phases 1+2 (0,5 Mt/an) | Configuration complète (1 Mt/an) | Statut |
|---|---|---|---|---|
| Périmètre 1, FAE et four-poche (électrodes, carbone, chaux) | 31 915 | 53 191 | 106 383 | dérivé |
| Périmètre 1, réchauffage au gaz naturel | 0 | 14 586 | 51 051 | dérivé |
| Total du périmètre 1 | 31 915 | 67 777 | 157 434 | dérivé |
| Périmètre 2, électricité du réseau à 226 g/kWh | 65 304 | 95 281 | 170 221 | dérivé |
| Périmètres 1+2 | 97 219 | 163 058 | 327 655 | dérivé |
| Amont du DRI/HBI importé | 76 161 | 126 934 | 253 868 | dérivé |
| Total, amont du DRI compris | 173 380 | 289 992 | 581 524 | dérivé |
| Périmètres 1+2 par t de produit | 0,324 | 0,326 | 0,328 | dérivé |
| Total par t de produit | 0,578 | 0,580 | 0,582 | dérivé |
Source : modèle WP06 appliqué à la configuration de référence RC-1 de Cameroon Steel (estimation de planification) [S90] ; les valeurs concordent à la tonne près avec les bilans de RC-1.
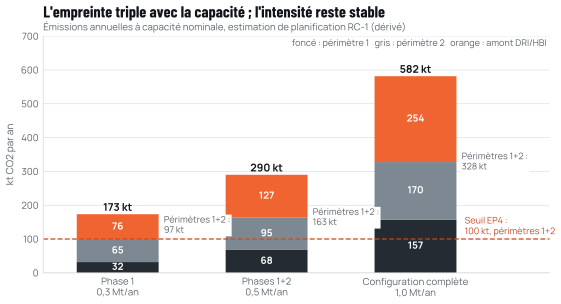
Source : modèle WP06 appliqué à la configuration de référence RC-1 de Cameroon Steel (estimation de planification) [S90] ; Principes de l’Équateur EP4 [S22].
La composition évolue à mesure que l’usine grandit. En phase 1, avec le chauffage par induction, l’électricité du réseau représente environ les deux tiers des périmètres 1 et 2. Dans les phases 2 et 3, le réchauffage au gaz fait passer une partie de la consommation d’énergie du périmètre 2 au périmètre 1, de sorte qu’à 1 Mt/an les deux périmètres sont d’ampleur comparable. Le choix entre induction et réchauffage au gaz relève donc en partie du carbone : sur le réseau camerounais à 226 g/kWh, 300 kWh de chauffage par induction émettent environ 0,068 t par tonne, contre environ 0,073 t pour 1,3 GJ de gaz, de sorte que les deux options sont proches ; sur un réseau plus propre, l’induction l’emporte nettement.
Une tonne vendue sous forme de billette marchande quitte l’usine avant le réchauffage et le laminage. Par tonne d’acier coulé, une billette de la phase 1 porterait environ 0,10 t d’émissions directes et environ 0,12 t au titre de l’électricité de l’aciérie, soit environ 0,22 t dans les périmètres 1 et 2, et environ 0,46 t amont du DRI compris ; sur la base MACF, elle porterait environ 0,34 t (dérivé). Vendre des billettes plutôt que des produits laminés réduit donc les périmètres 1 et 2 de l’usine, mais les émissions du réchauffage et du laminage se déplacent vers le laminoir de l’acheteur plutôt qu’elles ne disparaissent.
4.4 Au cœur d’une tonne de phase 1
La figure 4.3 décompose une tonne de produit de la phase 1 en ses composantes. L’électricité de l’aciérie (four, four-poche et auxiliaires) est le premier poste des périmètres 1 et 2, avec environ 0,125 t, suivie des émissions directes du four, environ 0,106 t, du chauffage par induction, environ 0,068 t, et de l’électricité du laminage, environ 0,025 t. Les émissions amont du DRI présent dans la charge, environ 0,254 t, dépassent chacun des postes des périmètres 1 et 2.
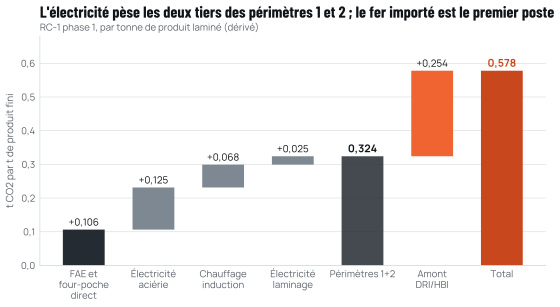
Source : modèle WP06 appliqué à la configuration de référence RC-1 de Cameroon Steel (estimation de planification) [S90] (annexe A).
Tableau 4.4 Consommation d’électricité et émissions du périmètre 2 par poste
| Poste | Base | Phase 1, MWh/an | Phase 1, t CO2 | Configuration complète, MWh/an | Configuration complète, t CO2 |
|---|---|---|---|---|---|
| Four à arc électrique, four-poche, auxiliaires | 520 kWh/t d’acier liquide | 165 957 | 37 506 | 553 191 | 125 021 |
| Laminoirs | 110 kWh/t de produit | 33 000 | 7 458 | 110 000 | 24 860 |
| Chauffage des billettes par induction | 300 kWh/t, phase 1 seulement | 90 000 | 20 340 | 90 000 | 20 340 |
| Total | 288 957 | 65 304 | 753 191 | 170 221 |
Source : modèle WP06 appliqué à la configuration de référence RC-1 de Cameroon Steel (estimation de planification) [S90] ; ratios de la SFI [S20] et de la configuration de référence RC-1.
Trois conclusions pratiques en découlent pour la conception. Premièrement, l’efficacité du four compte plus que toute autre mesure électrique, puisque l’aciérie absorbe 57 % de l’électricité de la phase 1 et 73 % en configuration complète ; la préparation de la ferraille, la pratique du laitier moussant, l’assistance oxy-combustible, l’exploitation avec pied de bain et l’enfournement continu de la ferraille (qui a permis d’atteindre 321 kWh/t dans une usine asiatique [S94]) sont toutes pertinentes. Deuxièmement, l’enfournement à chaud des billettes directement depuis la coulée continue réduit la charge d’induction, et la valeur de planification de 300 kWh/t suppose déjà un enfournement partiellement à chaud. Troisièmement, le facteur direct de 0,10 t par tonne est une valeur de planification qui devra être remplacée par les bilans carbone et électrodes mesurés dès les premières campagnes.
4.5 Ce qui fait varier le résultat : d’abord les unités de fer, ensuite le réseau
La figure 4.4 teste l’intensité de la phase 1, amont des unités de fer compris, sur la plage de chacun des paramètres de la configuration de référence RC-1, un à un. Les plages proviennent de ratios publiés lorsqu’ils existent (SFI pour l’électricité du four et du laminage [S20]) et d’hypothèses de planification dans le cas contraire.
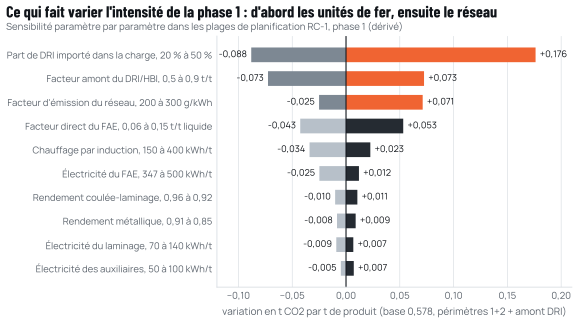
Source : modèle WP06 appliqué à la configuration de référence RC-1 de Cameroon Steel (estimation de planification) [S90] ; surconsommation électrique d’environ 14,5 kWh/t par tranche de 10 points de DRI dans la charge, d’après l’Innovation Centre for Industrial Transformation de la Commission européenne [S15].
Tableau 4.5 Sensibilité de l’intensité de la phase 1 aux trois paramètres décisifs et à la valeur haute de planification du four (t CO2 par tonne de produit)
| Paramètre | Plage testée | Variation des périmètres 1+2 | Variation du total, amont compris | Total obtenu |
|---|---|---|---|---|
| Part de DRI importé dans la charge | 20 % à 50 % | −0,004 à +0,007 | −0,088 à +0,176 | 0,49 à 0,75 |
| Intensité amont du DRI/HBI | 0,5 à 0,9 t/t de DRI | aucune | −0,073 à +0,073 | 0,51 à 0,65 |
| Facteur d’émission du réseau | 200 à 300 g/kWh | −0,025 à +0,071 | −0,025 à +0,071 | 0,55 à 0,65 |
| Électricité du four à la valeur haute de planification (490 au lieu de 450 kWh/t) | 490 kWh/t | +0,010 | +0,010 | 0,59 |
| Les trois paramètres décisifs à leurs extrêmes conjoints | −0,028 à +0,081 | −0,161 à +0,371 | 0,42 à 0,95 |
Source : modèle WP06 appliqué à la configuration de référence RC-1 de Cameroon Steel (estimation de planification) [S90]. Base : périmètres 1+2 0,324 ; total 0,578. La part de DRI modifie légèrement les périmètres 1+2, car le DRI exige davantage d’électricité au four que la ferraille.
La part de DRI domine parce qu’elle agit sur le poste le plus important. Chaque tranche de 10 points de DRI ajoutée à la charge, en remplacement de ferraille, ajoute environ 0,09 t par tonne pour un DRI à 0,7 t par tonne. L’intensité amont du DRI est le levier suivant : acheter un DRI produit à 0,5 plutôt qu’à 0,9 t par tonne représente environ 0,15 t par tonne d’acier pour une part de 30 %. Vient ensuite le facteur d’émission du réseau, avec une plage asymétrique puisque la valeur de planification de 226 g/kWh se situe près du bas de la fourchette. Le facteur direct du four (0,06 à 0,15 t par tonne d’acier liquide) constitue la principale incertitude sur les émissions directes sur site, et le seul de ces paramètres qui relève pour l’essentiel de l’exploitant. L’électricité du four pèse moins : passer de la valeur de planification de 450 kWh/t à la valeur haute d’environ 490 kWh/t pour une charge à 30 % de DRI ajoute environ 0,01 t par tonne.
La figure 4.5 montre comment les deux premiers leviers interagissent. Le cas de base de RC-1 se situe au milieu de la carte. Diviser par deux la part de DRI à intensité amont constante a à peu près le même effet que diviser par deux l’intensité amont à part constante ; faire les deux, ou remplacer le DRI au gaz par des unités de fer produites à l’hydrogène à environ 0,1 à 0,2 t par tonne, ramène le total à environ 0,4 t par tonne ou moins, même avec le facteur d’émission actuel du réseau.
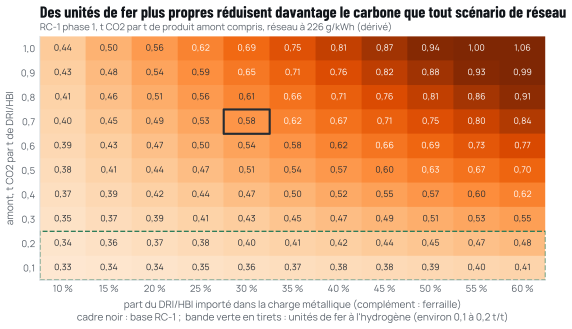
Source : modèle WP06 appliqué à la configuration de référence RC-1 de Cameroon Steel (estimation de planification) [S90] ; surconsommation électrique liée au DRI d’après [S15] ; plage du fer à l’hydrogène examinée au chapitre 6.
4.6 Comment RC-1 se compare aux moyennes par filière
Sur la base ISO 14404 et worldsteel, par tonne d’acier brut, l’intensité illustrative de RC-1, amont des unités de fer compris, s’établit à environ 0,54 t en phase 1 et 0,55 t en configuration complète. C’est environ 21 % de moins que la moyenne mondiale des FAE à ferraille (0,69 t), environ 63 % de moins que la filière DRI-FAE au gaz (1,47 t), environ 72 % de moins que la moyenne mondiale toutes filières (1,92 t) et environ 77 % de moins que la filière haut fourneau (2,34 t) [S01]. Par tonne de produit, base retenue dans le présent livre blanc pour RC-1 et qui le surestime légèrement, le total d’environ 0,58 t représente environ 30 % de la moyenne mondiale.
Ces comparaisons appellent trois mises en garde. RC-1 est une estimation et non une mesure ; les moyennes par filière décrivent des usines réelles. Le périmètre de RC-1 ne compte pas encore tous les intrants achetés que worldsteel inclut (ferroalliages, chaux, électrodes produites ailleurs), ce qui ajouterait quelques centièmes de tonne ; le plan de surveillance de Cameroon Steel comblerait cet écart dès la première année d’exploitation. Enfin, la comparaison avec la moyenne du FAE à ferraille ne flatte personne : RC-1 fond une part de ferraille inférieure à celle d’une usine à ferraille type, mais fonctionne sur un réseau plus propre, et les deux effets se compensent à peu près.
4.7 Ce que l’empreinte exclut, et pourquoi cela compte
Cinq catégories sortent du champ de l’estimation. Elles sont énumérées afin que le sens de tout biais soit clair.
- Les autres intrants achetés. Ferroalliages, chaux, électrodes et réfractaires produits ailleurs, ainsi que l’oxygène ou les gaz industriels achetés plutôt que produits sur site avec l’électricité du réseau. Ils augmenteraient une empreinte de produit du berceau à la sortie d’usine d’un montant restant à mesurer.
- Le transport. Le fret maritime de la ferraille et du DRI importés jusqu’à Kribi et le transport des produits finis. Ces émissions relèvent du périmètre 3 et seront déclarées.
- La construction et le changement d’affectation des terres. Les émissions intrinsèques des bâtiments et des équipements, ainsi que tout carbone libéré par le défrichement du site, seront quantifiés dans l’étude d’impact environnemental et social dès que l’inventaire de la végétation et le plan de construction seront disponibles.
- Le méthane et le protoxyde d’azote. Ils sont marginaux pour la filière électrique : l’intensité en CO2e du FAE à ferraille selon worldsteel ne dépasse que de 0,02 t son intensité en CO2 [S01].
- Les combustibles annexes et le SF6. Le gazole des engins mobiles et des groupes de secours, le gaz de pétrole liquéfié (GPL) pour le préchauffage des poches et des répartiteurs, et les fuites d’hexafluorure de soufre (SF6) des appareillages haute tension sont des émissions directes que les bilans de RC-1 ne modélisent pas. Nous les estimons entre 0,01 et 0,02 t de CO2 par tonne d’acier liquide pour les combustibles, et à 0,5 % par an d’un inventaire de 0,5 à 2 t de SF6, avec un potentiel de réchauffement global de 23 500 [S105] : environ 3 000 à 7 000 t CO2e par an en phase 1 (hypothèse). Faibles par tonne, environ 0,01 à 0,02 t, elles portent néanmoins les périmètres 1 et 2 de la phase 1 à environ 100 000 à 104 000 t, ce qui compte au regard du seuil des prêteurs (chapitre 9).
L’estimation suppose en outre un fonctionnement à capacité nominale. À la production soutenue attendue de 270 000 à 300 000 t, les émissions annuelles de la phase 1 seraient inférieures d’au plus 10 %, à intensité égale. Pendant la montée en charge, les fours fonctionnent en deçà de leur meilleure performance énergétique et les rendements sont plus faibles, de sorte que l’intensité est généralement plus élevée la première ou les deux premières années. Cameroon Steel déclarerait les chiffres réels dès la première coulée, afin que la trajectoire soit visible.
4.8 De l’estimation à la mesure
Les chiffres de ce chapitre ne valent que ce que valent les ratios qui les sous-tendent. L’étape suivante, au stade des études d’ingénierie de base, consiste à remplacer les valeurs de planification par les consommations garanties du fournisseur de technologie, l’approvisionnement contracté auprès de l’électricien et les données carbone de fournisseurs nommément désignés de DRI et de HBI. Après la mise en service, les données mesurées prennent le relais. Le chapitre 10 expose le plan de surveillance, de déclaration et de vérification qui rend cette transition vérifiable ; le chapitre 5 montre pourquoi elle a une valeur monétaire.
Sources citées dans ce chapitre
Les repères entre crochets renvoient à ces sources ; la liste complète figure en annexe. Liste complète des sources
- S73Industrialisation : la voie royale de l’émergence. Cameroon Tribune, 2 janv. 2025.cameroon-tribune.cm/article.html/68558/fr.html/details_2
- S72Kribi : le Premier ministre, chef du gouvernement est là (pose de la première pierre du complexe sidérurgique de Kribi). Cameroon Tribune, 30 dévers 2024.cameroon-tribune.cm/article.html/68499/fr.html/details_2
- S89Cameroun : le groupe Prometal décroche 26 milliards FCFA auprès d’Afreximbank. Sikafinance, 30 sept. 2026.sikafinance.com/marches/cameroun-le-groupe-prometal-decroche-26-millia…
- S90Cameroon Steel, configuration de référence RC-1 (estimation de planification), édition du 10 octobre 2026 (RC-1.1) : phases, repères avec fourchettes, bilans et calendrier indicatifs. Cameroon Steel, 10 oct. 2026.Cité par titre et date
- S572006 IPCC Guidelines for National Greenhouse Gas Inventories, Volume 2: Energy. IPCC, 2006.ipcc-nggip.iges.or.jp/public/2006gl/vol2.html
- S20Environmental, Health, and Safety Guidelines for Integrated Steel Mills. IFC / World Bank Group, 30 avr. 2007.ifc.org/content/dam/ifc/doc/2000/2007-integrated-steel-mills-ehs-guide…
- S22The Equator Principles EP4. Equator Principles Association, juil. 2020 (en vigueur le 1er oct. 2020).equator-principles.com/app/uploads/The-Equator-Principles_EP4_July2020…
- S94Enhanced EAF steelmaking through continuous charging, scrap preheating (Consteel). European Commission, Innovation Centre for Industrial Transformation, s.d., consulté le 10 oct. 2026.innovation-centre-for-industrial-transformation.ec.europa.eu/innovativ…
- S15ENERGIRON technology: DRI-EAF production route using natural gas or H2. European Commission, Innovation Centre for Industrial Transformation, réf. 12 févr. 2026.innovation-centre-for-industrial-transformation.ec.europa.eu/innovativ…
- S01Sustainability Indicators 2025 report (2024 data; route table added February 2026). worldsteel, nov. 2025 ; mis à jour févr. 2026.worldsteel.org/wider-sustainability/sustainability-indicators/
- S105Climate Change 2013: The Physical Science Basis, Chapter 8, Anthropogenic and natural radiative forcing (global warming potentials; SF6 = 23,500). IPCC Working Group I, 2013.ipcc.ch/report/ar5/wg1/
Citer ce chapitre
Cameroon Steel (2026). Un acier moins carboné au Cameroun : il pourrait atteindre le tiers de l’intensité carbone mondiale. Livre blanc 06, chapitre 4 : Une empreinte illustrative : environ 0,3 t dans les périmètres 1 et 2, environ 0,6 t avec le fer importé. CS-WP-06. https://www.cameroon-steel.com/fr/bibliotheque/lower-carbon-steel/illustrative-footprint/
Source