1/6≈ 1 100 °C
Réchauffer
La billette sort du four de réchauffage à température homogène. Enfourner des billettes encore chaudes, sorties de la coulée, économise une grande partie de l’énergie de réchauffage.
Procédé
Le complexe de Kribi est conçu autour de la filière électrique : un four à arc fond la ferraille et le fer préréduit (DRI), un four-poche règle la nuance, une coulée continue produit des billettes, et un laminoir les transforme en rond à béton et en fil machine.
Chargement
Ferraille triée et fer préréduit entrent dans le four par paniers ; en phase 1, le fer préréduit est importé.
Acier
≈ 30 °C
température typique
IllustratifCadence
≈ 60min
d’une coulée à la suivante
HypothèseÉlectricité
0kWh/t
la charge est froide : environ 1,21 t de ferraille et de fer préréduit par tonne de produit
DérivéÉlectricité cumulée
0 sur 963
kWh par tonne de produit
DérivéFusion au four à arc
Des électrodes en graphite font jaillir des arcs qui fondent la charge ; l’oxygène et la chaux affinent le bain et forment le laitier.
Acier
≈ 1 600 °C
température typique
IllustratifCadence
≈ 44min
d’arc dans une coulée de 60 minutes
HypothèseÉlectricité
450kWh/t
d’acier liquide, dans une fourchette de référence de 347 à 500
HypothèseÉlectricité cumulée
479 sur 963
kWh par tonne de produit
DérivéFour-poche
Le métal est réchauffé, désoxydé et ajusté à la nuance visée ; chaque coulée est analysée au spectromètre.
Acier
≈ 1 600 °C
température typique
IllustratifCadence
≈ 20min
de chauffe par coulée, pour régler la nuance
HypothèseÉlectricité
37,5kWh/t
d’acier liquide
HypothèseÉlectricité cumulée
519 sur 963
kWh par tonne de produit
DérivéCoulée continue
L’acier se solidifie dans des lingotières refroidies et sort en billettes de section carrée, coupées à longueur.
Acier
≈ 1 000 °C
température typique
IllustratifCadence
≈ 40t/h
d’acier liquide, coulé sans arrêt
DérivéÉlectricité
32,5kWh/t
d’acier liquide : coulée, oxygène, eau, air comprimé
DérivéÉlectricité cumulée
553 sur 963
kWh par tonne de produit
DérivéRéchauffage
Les billettes sont portées à température de laminage, par induction, en profitant au mieux de la chaleur de coulée.
Acier
≈ 1 100 °C
température typique
IllustratifCadence
≈ 37,5t/h
de produit : la cadence du laminoir
DérivéÉlectricité
300kWh/t
de produit, par induction (150 à 400 selon la chaleur des billettes à l’entrée)
HypothèseÉlectricité cumulée
853 sur 963
kWh par tonne de produit
DérivéLaminage
Une succession de cages réduit la section et allonge la barre ; les dernières cannelures impriment les nervures.
Acier
≈ 1 050 °C
température typique
IllustratifCadence
≈ 37,5t/h
de produit, 8 000 heures par an
DérivéÉlectricité
110kWh/t
de produit, dans une fourchette de référence de 70 à 140
SourcéÉlectricité cumulée
963 sur 963
kWh par tonne de produit
DérivéTrempe et autorevenu
Une trempe à l’eau durcit la peau de la barre, que la chaleur du cœur fait ensuite revenir : résistance et ductilité.
Acier
≈ 600 °C
température typique
IllustratifCadence
≈ 37,5t/h
de produit : la barre traverse l’eau sans s’arrêter
DérivéÉlectricité
0kWh/t
l’eau fait le travail ; ses pompes sont comptées avec les auxiliaires
DérivéÉlectricité cumulée
963 sur 963
kWh par tonne de produit
DérivéRefroidissement et contrôle
Sur le lit de refroidissement, puis coupe à 12 m, mise en bottes étiquetées et essais en laboratoire.
Acier
≈ 30 °C
température typique
IllustratifCadence
12m
de long : barres coupées, mises en bottes et étiquetées avec leur numéro de coulée
HypothèseÉlectricité
0kWh/t
la barre refroidit à l’air
DérivéÉlectricité cumulée
963 sur 963
kWh par tonne de produit
DérivéLe complexe de Kribi est conçu autour de la filière électrique : un four à arc fond la ferraille et le fer préréduit (DRI), un four-poche règle la nuance, une coulée continue produit des billettes, et un laminoir les transforme en rond à béton et en fil machine. Voici chaque étape, pourquoi nous l’avons choisie, et ce qu’elle demande au réseau électrique et au contrôle qualité.
30,3%
Part de la filière électrique dans l’acier brut mondial en 2025 ; 50 % de la capacité en développement
Source
worldsteel, World Steel in Figures 2026 ; Global Energy Monitor, Pedal to the Metal 2026
worldsteel.org/data/world-steel-in-figures/world-steel-in-fi
450kWh/t
Électricité du four à arc électrique par tonne d’acier liquide retenue par RC-1, dans la fourchette de référence de 347 à 500 kWh/t
Source
SFI, EHS Guidelines for Integrated Steel Mills (2007) : four électrique de 1 250 à 1 800 MJ/t (347 à 500 kWh/t) ; 450 kWh/t est l’hypothèse de planification de RC-1 dans cette fourchette
~0,58t CO₂/t
Intensité indicative en comptant l’amont du fer préréduit importé : la base la plus proche des moyennes de filière. Périmètres 1 et 2 seuls : environ 0,32 t en phase 1 (0,33 t à pleine capacité)
Source
Cameroon Steel, configuration de référence RC-1 : électricité par tonne (fourchettes de la SFI pour le four et le laminage ; hypothèses RC-1 pour le réchauffage par induction et les auxiliaires) × facteur d’émission du réseau camerounais de 226 gCO₂/kWh (Ember, 2024, année où l’hydraulique fournissait environ 72 % ; l’ARSEL rapporte environ 90 % pour 2025 : le facteur 2024, plus prudent, est retenu) ; les émissions directes et l’amont du fer préréduit importé, à 0,70 t de CO₂ par tonne de DRI (four à cuve au gaz), sont des hypothèses RC-1
~90%
Part de l’hydroélectricité dans la production d’électricité au Cameroun en 2025 selon l’ARSEL (environ 72 % en 2024 selon Ember, année du facteur de 226 gCO₂/kWh retenu par le site)
Source
ARSEL, Rapport d’activités 2025, 7 septembre 2026
arsel-cm.org/wp-content/uploads/2026/09/Rapport-ARSEL-2025.p
Pas à pas
La phase 1 commence au chargement du four. Les deux premières étapes, du minerai au fer préréduit, sont l’option de long terme qui permettrait d’utiliser le minerai camerounais.
Le minerai est concentré puis aggloméré en boulettes riches en fer, à faible teneur en silice.
Le gaz naturel retire l’oxygène des boulettes sans les fondre : on obtient du fer préréduit.
Ferraille triée et fer préréduit entrent dans le four par paniers ; en phase 1, le fer préréduit est importé.
Des électrodes en graphite font jaillir des arcs qui fondent la charge ; l’oxygène et la chaux affinent le bain et forment le laitier.
Le métal est réchauffé, désoxydé et ajusté à la nuance visée ; chaque coulée est analysée au spectromètre.
L’acier se solidifie dans des lingotières refroidies et sort en billettes de section carrée, coupées à longueur.
Les billettes sont portées à température de laminage, par induction, en profitant au mieux de la chaleur de coulée.
Une succession de cages réduit la section et allonge la barre ; les dernières cannelures impriment les nervures.
Une trempe à l’eau durcit la peau de la barre, que la chaleur du cœur fait ensuite revenir : résistance et ductilité.
Sur le lit de refroidissement, puis coupe à 12 m, mise en bottes étiquetées et essais en laboratoire.
Le cœur du laminoir
La séquence suit le laminoir, cage après cage : chaque carte remplace la précédente, comme chaque cage reprend la barre que la précédente lui a laissée.
1/6≈ 1 100 °C
La billette sort du four de réchauffage à température homogène. Enfourner des billettes encore chaudes, sorties de la coulée, économise une grande partie de l’énergie de réchauffage.
2/6Eau à haute pression
Des jets d’eau sous haute pression font éclater la couche d’oxyde formée en surface. Cette calamine est collectée et recyclée.
3/6≈ 1 050 °C
Les premières cages réduisent fortement la section. La barre s’allonge et accélère à chaque passage.
4/6Cages alternées
Les cages alternent horizontales et verticales pour garder une section ronde ; les cylindres finisseurs gravés impriment les nervures transversales et longitudinales.
5/6Trempe, puis autorevenu
Une rampe d’eau refroidit brutalement la peau de la barre ; la chaleur restée au cœur fait ensuite revenir cette couche. On obtient une peau résistante et un cœur ductile, sans ajouter d’alliages coûteux, ce qui préserve la soudabilité.
6/6Température ambiante
La barre refroidit sur le lit, est coupée à longueur, mise en bottes et étiquetée avec son numéro de coulée, sa nuance et sa norme. Des échantillons partent au laboratoire.
Températures typiques, à titre illustratif. Séquence vidéo : visualisation.
Pourquoi la filière électrique
Trois filières dominent la sidérurgie mondiale. Le haut fourneau, associé au convertisseur à oxygène, exige du coke importé, des tailles de plusieurs millions de tonnes et émet le plus de CO₂. La réduction directe suivie d’un four électrique utilise du gaz naturel et un minerai très pur ; elle émet beaucoup moins. Le four électrique alimenté en ferraille émet le moins, mais dépend d’une ferraille que le Cameroun produit en quantité limitée.
Le choix de Cameroon Steel combine les deux dernières : un four électrique chargé de ferraille et, pour environ 30 %, de fer préréduit importé, qui garantit la qualité chimique de l’acier. Sur un réseau à dominante hydraulique, l’intensité indicative serait d’environ 0,58 t de CO₂ par tonne en comptant l’amont du fer préréduit importé, la base la plus proche des moyennes de filière (périmètres 1 et 2 seuls : environ 0,32 t en phase 1, 0,33 t à pleine capacité). Le jour où un concentré camerounais de qualité réduction directe existera, le même four pourra recevoir du fer issu du minerai national.
151Mt
Production mondiale de fer préréduit en 2025, dont 65 % au gaz naturel ; l’Afrique subsaharienne n’en produit presque pas
Source
Midrex Technologies, 2025 World Direct Reduction Statistics, septembre 2026
www.midrex.com/world-dri-statistics/world-dri-production-rea
2,0m³/t
Objectif d’appoint en eau en circuit fermé, contre 2,3 m³/t de consommation moyenne du secteur (2024)
Source
objectif RC-1 (fourchette de 1,5 à 3,0 m³/t) ; indicateurs de durabilité worldsteel 2025 pour la moyenne du secteur
| Filière | Intrants principaux | CO₂, t/t | Taille typique | Pour Kribi |
|---|---|---|---|---|
| Haut fourneau et convertisseur | Minerai aggloméré, charbon à coke | 2,34 | Plusieurs Mt/an | Inadapté : taille, coke importé, exposition carbone maximale |
| Réduction directe et four électrique | Boulettes de qualité réduction directe, gaz naturel, électricité | 1,47 | Modules de 0,25 à 2,5 Mt/an | Option de long terme, une fois le minerai et le gaz sécurisés |
| Ferraille et four électrique | Ferraille, électricité | 0,69 | Mini-aciéries de 0,3 à 0,5 Mt/an | En partie : la ferraille nationale est limitée |
| RC-1, phase 1 (Kribi) | Ferraille, 30 % de fer préréduit importé, électricité du réseau | ≈ 0,58 * | 0,3 Mt/an | Premier pas retenu |
Configuration par phases
Configuration de référence RC-1, indicative : l’ingénierie d’avant-projet fixera les équipements, leurs tailles et leurs fournisseurs.
| Installation | Phase 1 | Phase 2 | Phase 3 | Option |
|---|---|---|---|---|
| Fusion | Un four à arc électrique et un four-poche | Deuxième ligne de fusion | Extension de l’aciérie | Module de réduction directe |
| Coulée | Coulée continue de billettes | Deuxième machine de coulée | Avec l’extension | — |
| Réchauffage | Induction, enfournement à chaud | Four à longerons au gaz | Four à longerons au gaz | — |
| Laminage | Laminoir à barres, laminoir à fil à grande vitesse | Laminoir à profilés légers et moyens | Laminoir à poutrelles et profilés lourds | — |
| Produits | Ronds à béton Ø8–32, fil machine Ø5,5–12 | Cornières, U, plats | Poutrelles H et I, profilés lourds | Fer préréduit pour le four |
| Capacité cumulée | 0,3 Mt/an | 0,5 Mt/an | 1 Mt/an | — |
| Puissance moyenne | ≈ 36 MW | ≈ 53 MW | ≈ 94 MW | — |
PrévuIndicatif Cameroon Steel, configuration de référence RC-1, 10 octobre 2026 ; puissances dérivées : fourchettes de la SFI pour le four et le laminage, hypothèses RC-1 pour le réchauffage par induction et les auxiliaires. Aucun montant d’investissement n’est publié à ce stade.
Explorateur 3D de l’usine
Une aciérie électrique de produits longs, comme celle que Cameroon Steel projette à Kribi, organise la matière sur un fil continu : ferraille, fusion, coulée, laminage, expédition. Choisissez une zone, ou suivez l’acier de la lumière du four jusqu’au gris des barres.
Visualisation illustrative, et non un plan d’exécution
Tout commence ici : la ferraille et les autres matières métalliques arrivent par camion, sont contrôlées, pesées puis classées par qualité. Un silo conserve le fer préréduit (DRI/HBI), qui complète la ferraille lorsqu’une nuance d’acier exige un métal plus pur. La charge du four est préparée ici, panier par panier.
Le four à arc électrique fond la charge grâce à un arc jaillissant entre des électrodes en graphite et le métal : ni minerai ni coke ne sont nécessaires. L’acier liquide est versé dans une poche puis affiné au four-poche, qui ajuste sa température et sa composition avant la coulée. C’est l’étape la plus chaude de l’usine et sa plus grande consommatrice d’électricité.
La poche se vide dans un répartiteur qui alimente des lingotières refroidies à l’eau : l’acier s’y solidifie d’abord en surface, puis à cœur, en une barre continue de section carrée. Cette barre est tronçonnée en billettes, le demi-produit qui alimente le laminoir. Couler en continu supprime l’étape des lingots et économise énergie et métal.
Les billettes sont stockées, contrôlées et marquées pour que chaque barre puisse être rattachée à sa coulée. Avant le laminage, elles traversent un four à induction qui les porte rapidement à la température de laminage, sans flamme. Enfourner des billettes encore chaudes, à la sortie de la coulée, réduit sensiblement l’énergie nécessaire.
Une succession de cages de laminage étire la billette incandescente jusqu’au diamètre voulu et imprime les nervures des barres d’armature. Une ligne produit des barres droites, l’autre du fil machine en couronnes. Un refroidissement contrôlé fixe les propriétés mécaniques, puis l’acier passe du rouge au gris acier sur le lit de refroidissement.
Les barres sont mises en bottes, étiquetées et pesées, chaque lot avec son certificat de contrôle. Les camions chargent à couvert, passent le pont-bascule puis la porte d’expédition, en direction des chantiers et du port. Séparer ce trafic de celui des ferrailles rend la circulation plus fluide et plus sûre.
Le laitier est la couche minérale qui flotte sur l’acier en fusion et en capte les impuretés. Une fois refroidi, il est concassé ; le métal qu’il contient encore est récupéré et renvoyé au four. Le granulat obtenu peut servir en travaux routiers, sous réserve des essais et des autorisations requis.
Les fours, la coulée et le laminoir sont refroidis par de l’eau qui circule en circuit fermé. Les bassins de décantation retiennent la calamine et les particules, les tours de refroidissement évacuent la chaleur, puis l’eau repart vers les ateliers. Faire tourner l’eau en boucle limite au strict nécessaire les prélèvements sur la ressource locale.
Une usine de ce type est raccordée au réseau électrique haute tension. Le poste abaisse la tension pour le four à arc, le four-poche, le laminoir et les services généraux, et protège le réseau public des variations brusques de charge de l’arc. L’origine de cette électricité détermine une large part de l’empreinte carbone de l’acier.
Le laboratoire analyse chaque coulée et soumet les barres à des essais de traction et de pliage, sur lesquels repose leur certification. Le centre de formation prépare opérateurs, mécaniciens et électriciens aux métiers de l’acier, à côté des bureaux et des services de santé et sécurité. L’ensemble est placé près de l’entrée principale, à l’écart des flux de camions.
Une ceinture plantée sépare l’usine de ses voisins. Elle atténue le bruit et les poussières, masque les installations et accueille l’écoulement des eaux pluviales. Ses essences et sa largeur relèvent de l’étude d’impact environnemental et social, non de cette illustration.
Qualité du réseau électrique
Le courant d’un four à arc change d’une demi-période à l’autre, à mesure que la ferraille s’effondre dans les arcs. Il en résulte du papillotement (des fluctuations de tension visibles sur l’éclairage voisin), des harmoniques, des déséquilibres entre phases et un fort appel de puissance réactive. La puissance moyenne paraît modeste ; c’est la pointe qui dimensionne le raccordement.
Nous nous engageons à traiter ces effets à la source plutôt qu’à les exporter vers le réseau : raccordement dédié en 225 kV, compensateur statique ou STATCOM et filtres d’harmoniques dimensionnés pendant l’ingénierie d’avant-projet, études de raccordement conformes au code de réseau et aux exigences du gestionnaire de transport, et programmation des fusions en coordination avec l’exploitant du système.
~36MW
Puissance moyenne appelée en phase 1 (≈ 289 GWh/an)
Source
Cameroon Steel, configuration de référence RC-1 (édition du 10 octobre 2026) : capacités × électricité par tonne ; four à arc 450 kWh/t (fourchette SFI de 347 à 500) et laminage 110 kWh/t (fourchette SFI de 70 à 140), réchauffage par induction 300 kWh/t et auxiliaires 70 kWh/t (hypothèses RC-1) ; estimation de planification, et non valeur de conception
~55MVA
Puissance apparente maximale à demander au raccordement en phase 1 (fourchette 45 à 65 MVA) : c’est elle qui dimensionne le raccordement. La pointe moyenne sur 15 minutes est d’environ 47 MW
Source
hypothèse de planification RC-1 : transformateurs du four électrique et du four-poche, laminoirs, réchauffage par induction et auxiliaires, avec foisonnement
100 → 400MW
Capacité de la ligne 225 kV et du poste de Kribi : 100 MW au départ, 330 à 400 MW ensuite
Source
Port Autonome de Kribi, communiqués des 6 août 2025 et 19 août 2026 (visite du ministre de l’Eau et de l’Énergie)
Phase 1 : 36,1 MW ; Phases 1+2 : 52,7 MW ; 1 Mt/an : 94,1 MW. Poste : 100 MW au départ, puis 330 à 400 MW. Demande au raccordement, phase 1 (≈ 55 MVA).
La moyenne de la phase 1 tient dans les 100 MW initiaux du poste ; à pleine capacité, il faudra la capacité ultérieure annoncée et un raccordement dimensionné pour les pointes.
DérivéHypothèseSourcé Moyennes : RC-1 (dérivé) ; appel maximal : hypothèse RC-1 (45 à 65 MVA) ; poste : Port Autonome de Kribi, 6 août 2025 et 19 août 2026.
Contrôle qualité
Ce sont des objectifs de conception, pas des résultats : ils seront vérifiés par des tiers avant les premières ventes.
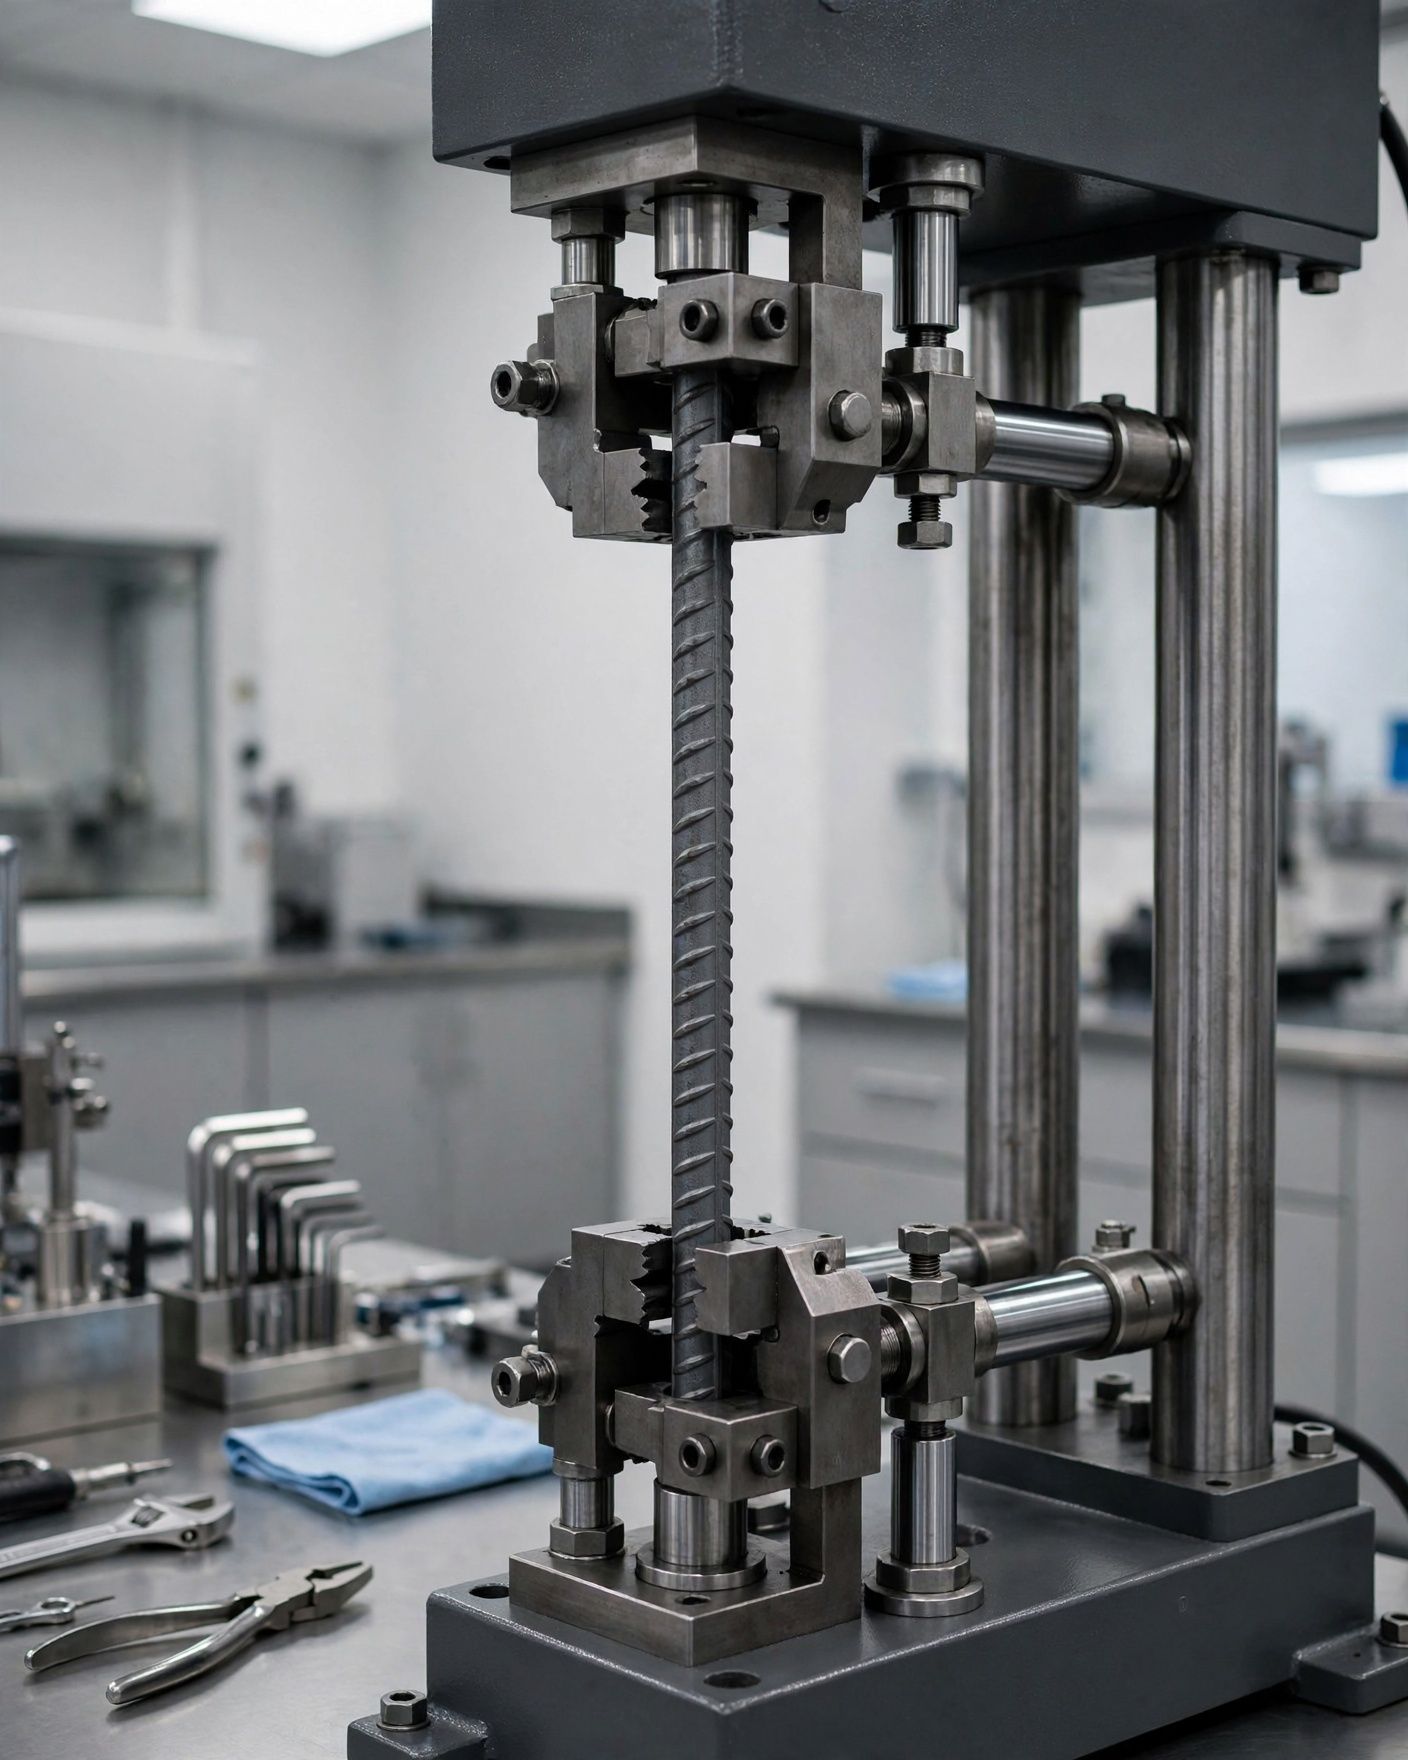
Analyse au spectromètre au four-poche et sur l’acier coulé ; carbone équivalent maîtrisé pour garantir la soudabilité.
Traction (limite d’élasticité, résistance, rapport Rm/Re, allongement Agt), pliage et dépliage, à la fréquence exigée par la norme.
Hauteur et espacement des nervures, masse linéique mesurés en ligne et au laboratoire.
Chaque botte porte son numéro de coulée, sa nuance, sa norme et son diamètre ; certificat de réception de type 3.1 (EN 10204).
Objectifs : système qualité ISO 9001, laboratoire accrédité ISO/IEC 17025, certification produit par un organisme tiers.
Pour aller plus loin
Livres blancs
Visualisation Couvertures : images de synthèse, qui ne représentent pas une installation existante.
Outils Labs