Livre blanc 03 · Technologie
La sidérurgie électrique est la bonne filière pour l’Afrique centrale
Le four à arc, alimenté d’abord en ferraille et fer préréduit, puis en fer camerounais, offre le meilleur équilibre capital, flexibilité et carbone.
Dérivé Établi à partir de l’édition française du manuscrit, à la date de génération du site ; équivalent imprimé = mots ÷ 350.
Vous lisez l’édition française complète. Également en ligne : Full English edition中文摘要版
Synthèse
Ce que montre l’étude
Lire la synthèse complèteChoisir la filière : pourquoi un four à arc électrique, alimenté d’abord en ferraille et en DRI/HBI importés, puis en fer de réduction directe issu de minerai camerounais concentré, équilibre mieux qu’un haut fourneau le capital, la flexibilité, les émissions et la rapidité.
Source : livre blanc 03, synthèse ; les repères entre crochets renvoient à la liste des sources en annexe.
Conclusions principales
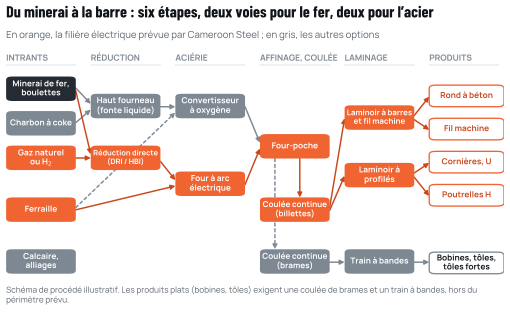
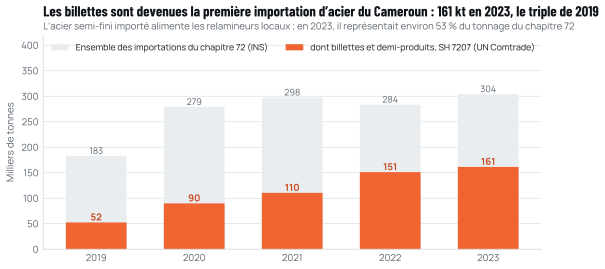
- Choisir la filière, c’est choisir ses unités de fer. Le laminage, la coulée et l’affinage sont communs à toutes les filières ; ce qui diffère, c’est la manière d’obtenir le fer. Le déficit du Cameroun porte sur le fer, non sur le laminage : les billettes sont devenues la première importation d’acier du pays, avec 161 400 t en 2023, trois fois le niveau de 2019 [S05], alors que la capacité nationale de laminage dépasse la demande [S06].
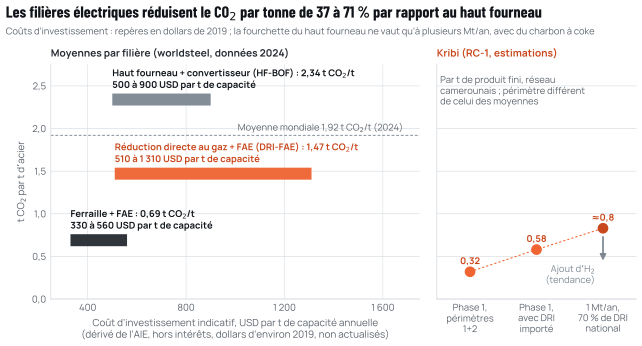
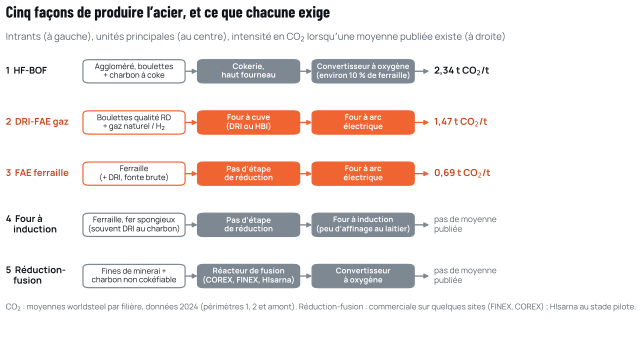
- Les filières électriques réduisent le CO2 par tonne de 37 à 71 %. Les moyennes 2024 de worldsteel s’établissent à 2,34 t de CO2 par tonne d’acier brut pour le haut fourneau associé au convertisseur à oxygène, 1,47 t pour la filière DRI-FAE et 0,69 t pour le FAE à ferraille [S01]. Sur le réseau camerounais, dominé par l’hydroélectricité, à environ 226 g CO2/kWh en 2024 [S07], l’avantage des filières électriques est plus grand encore.
- Ce n’est pas le capital par tonne qui sépare les filières, mais la taille de la tranche indivisible. Selon des repères dérivés de l’AIE en dollars de 2019, le coût d’investissement indicatif est d’environ 500 à 900 USD par tonne de capacité pour une nouvelle usine à haut fourneau, de 510 à 1 310 USD pour la filière DRI-FAE au gaz et de 330 à 560 USD pour le FAE à ferraille [S02] ; les budgets annoncés de 2020 à 2026, qui incluent laminoirs et aménagements, sont plus élevés, d’environ 660 à 1 560 USD par tonne (chapitre 2). Mais un haut fourneau n’est rentable qu’à plusieurs millions de tonnes par an, alors que des aciéries et des laminoirs d’environ 0,3 Mt par an sont commandés aujourd’hui en Afrique [S08, S09].
- Les fours à induction et la réduction-fusion ne conviennent pas. Les fours à induction affinent mal ; la plupart des aciers indiens élaborés au four à induction à partir de DRI dépassaient les limites de phosphore des normes nationales et ASTM [S10]. La réduction-fusion alimente toujours un convertisseur à oxygène, dépend du charbon et n’est exploitée commercialement que sur quelques sites [S11, S12].
- Une aciérie de 1 Mt/an a besoin d’environ 1,2 Mt d’unités de fer par an. RC-1, la configuration de référence de Cameroon Steel, implique environ 363 000 t en phase 1 et 1,21 Mt à plein développement (dérivé) [S03]. Le Cameroun collecte de l’ordre de 0,1 Mt de ferraille par an (dérivé), déjà utilisée par les usines existantes ; la seule étude nationale estimait le gisement de ferraille entre 53 000 et 61 833 t par an [S13]. RC-1 suppose donc que l’usine ne pourra acheter qu’environ 30 000 t de ferraille nationale par an (fourchette de 0 à 60 000 t) [S03].
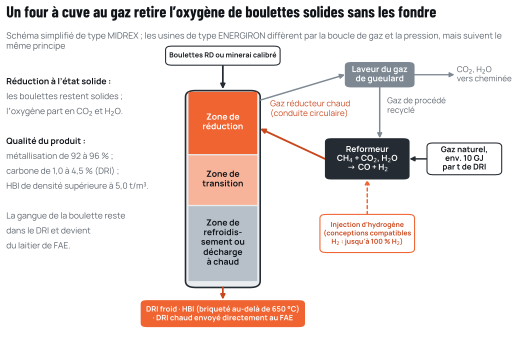
- La phase 1 doit fonctionner avec de la ferraille et du DRI ou du HBI importés. RC-1 retient environ 30 % de DRI ou de HBI dans la charge de la phase 1, dans une fourchette de 20 à 50 % [S03]. Le HBI est la forme commerciale la plus pratique, car il se transporte avec une simple ventilation de surface, alors que le DRI froid doit voyager sous gaz inerte [S14, S15]. Deux fournisseurs par unité de fer et un stockage couvert constituent le minimum.
- Le minerai camerounais exige une usine de concentration et une usine de bouletage avant de pouvoir alimenter un four à cuve. La réduction directe exige un minerai titrant au moins 64 % de fer [S16], et la qualité réduction directe négociée titre généralement 67 à 68 % [S17]. La réserve JORC de Mbalam titre 62,2 % de fer avec 7,3 % de silice et d’alumine [S18] ; des essais sur l’itabirite de Mbalam ont produit un concentré de qualité réduction directe à 68 % de fer [S19]. Ce produit n’existe qu’à l’échelle des essais.
- Le gaz et l’hydrogène fixent le rythme de la production nationale de fer. Un module DRI de 1 Mt/an consommerait environ 9 milliards de pieds cubes (bcf) de gaz par an, soit environ 12 % de la production camerounaise de 2025 (dérivé) [S20, S21]. Les fours à cuve compatibles hydrogène peuvent fonctionner avec n’importe quel mélange de gaz et d’hydrogène sans modification fondamentale du four [S22], mais un fonctionnement intégral à l’hydrogène pour 1 Mt de DRI exigerait environ 2,7 TWh d’électricité par an (dérivé) : le mélange doit donc suivre l’arrivée de nouvelles capacités électriques bas carbone.
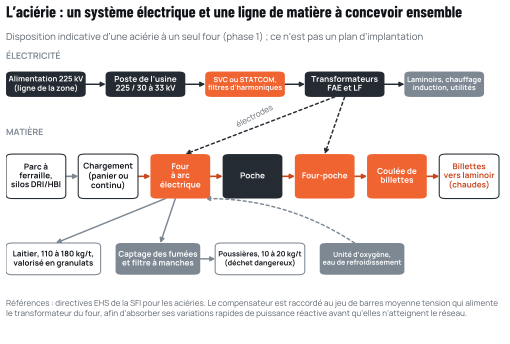
- Un seul four de la classe 40 t peut porter l’essentiel de la phase 1 ; la totalité des 0,3 Mt/an exige une forte disponibilité ou un transformateur plus puissant. À la valeur de planification RC-1 de 450 kWh par tonne d’acier liquide, une coulée d’environ 40 t demande environ 55 minutes de coulée à coulée ; à environ 490 kWh/t, valeur haute de planification avec 30 % de DRI ou de HBI dans la charge, environ 59 minutes. La capacité nominale, soit environ 8 000 coulées par an, occupe alors environ 7 300 à 7 900 des 8 760 heures de l’année ; avec 7 000 à 7 700 heures de marche, hypothèse réaliste, la phase 1 livre environ 270 000 à 300 000 t de produits finis (dérivé) [S03]. Le four offre une charge programmable, qui décale ses fusions hors des pointes du réseau, et non une charge interruptible. Les fours à arc provoquent du papillotement (flicker) ; d’autres aciéries de ronds à béton ont dû installer a posteriori des compensateurs STATCOM sous la pression des régulateurs [S23, S24]. L’appel maximal de la phase 1, environ 55 MVA (hypothèse), tient dans la première étape de 100 MW de la ligne 225 kV de la zone [S03, S25].
- La qualité et les données font partie du produit. La norme camerounaise des ronds à béton, NC 236, est obligatoire et appliquée [S26, S27]. Un FAE associé à un four-poche et à un laminoir équipé d’une trempe et autorevenu en ligne produit des barres ductiles et soudables conformes à NC 236, BS 4449 et ASTM A615 [S28, S29, S30]. La traçabilité de la coulée à la botte, le management de l’énergie (environ 4 % d’économies dès la première année dans les usines certifiées ISO 50001 [S31]) et la mesure du CO2 par produit complètent la conception.
Sommaire
12 chapitres, 4 annexes
Chaque chapitre s’ouvre sur sa conclusion. Les annexes donnent la méthode, le glossaire et la liste des sources.
- SynthèseSynthèse : commencer par le four qui accepte tout fer14 min · 1 fig.
- Chapitre 1Comment l’acier est produit : deux façons de faire le fer, deux façons de faire l’acier15 min · 3 fig.
- Chapitre 2Les filières comparées : les filières électriques l’emportent sur le carbone, l’échelle et la rapidité16 min · 3 fig.
- Chapitre 3Charges métalliques : le Cameroun manque d’unités de fer, non de capacité de laminage13 min · 2 fig.
- Chapitre 4Réduction directe et qualité du minerai : le fer camerounais exige d’abord une usine de concentration et une usine de bouletage16 min · 5 fig.
- Chapitre 5L’aciérie électrique : un seul four de la classe 40 t peut porter l’essentiel de la phase 1 si le système électrique est conçu avec lui18 min · 3 fig.
- Chapitre 6Laminage des produits longs : billettes chaudes et chauffage par induction font de la phase 1 une ligne entièrement électrique13 min · 3 fig.
- Chapitre 7La qualité des produits pour la construction tropicale : un rond à béton ductile et certifié compte davantage que la seule résistance12 min · 4 fig.
- Chapitre 8Numérisation et automatisation : les systèmes de conduite font partie du procédé, ils ne s’y ajoutent pas12 min · 3 fig.
- Chapitre 9La trajectoire par phases appliquée : comment RC-1 atteint 1 Mt/an en quatre étapes17 min · 3 fig.
- Chapitre 10Risques technologiques et critères de décision : lever les grands risques avant chaque engagement14 min · 1 fig.
- Chapitre 11Lacunes de connaissance : ce que l’on ne sait pas encore, et comment on l’établira7 min
Annexes
Pour aller plus loin
Livres blancs liés
- WP05Le réseau hydroélectrique du Cameroun peut alimenter un acier bas carbone si les gros consommateurs obtiennent une fourniture ferme, des tarifs clairs et du gazÉnergie · 3,4 h
- WP06Un acier moins carboné au Cameroun : il pourrait atteindre le tiers de l’intensité carbone mondialeClimat · 3,6 h
- WP10Des bâtiments plus sûrs exigent des ronds à béton conformes à leur nuance déclaréeQualité · 3,3 h
Outils Labs liés
- Laboratoire des filières
Quelle filière consomme le moins d’énergie et émet le moins de CO₂ ?
- Calculateur carbone et MACF
Quelle est l’empreinte d’une tonne d’acier et combien coûterait-elle à l’export vers l’UE ?
- Explorateur de chaîne de valeur
Combien de tonnes entrent et sortent à chaque étape, du minerai au produit fini ?
Citer ce livre blanc
CS-WP-03
Cameroon Steel (2026). La sidérurgie électrique est la bonne filière pour l’Afrique centrale. Livre blanc 03, CS-WP-03. https://www.cameroon-steel.com/fr/bibliotheque/technology-routes/
- Référence
- CS-WP-03
- Édition
- 10 octobre 2026
- Statut
- Première édition
- Diffusion
- Public