Livre blanc 03 · Chapitre 1 · Édition française
Comment l’acier est produit : deux façons de faire le fer, deux façons de faire l’acier
Toute aciérie répond d’abord à une question : d’où viennent ses unités de fer ? Le fer peut être extrait du minerai dans un haut fourneau ou dans une usine de réduction directe, ou bien récupéré à partir de ferraille. L’acier est ensuite élaboré soit en insufflant de l’oxygène dans du fer liquide, soit en fondant du fer solide dans un four électrique. Tout ce qui suit, de la poche au laminoir, est pour l’essentiel commun à toutes les filières. Ce chapitre explique chaque étape en termes simples, afin que les lecteurs qui ne travaillent pas dans le secteur puissent suivre la comparaison des filières du chapitre 2 et les choix présentés dans la suite de ce livre blanc.
Dans ce chapitre (9)
- 1.1 L’acier est du fer affiné : la chimie est simple, l’échelle ne l’est pas
- 1.2 Élaborer le fer, c’est retirer l’oxygène du minerai
- 1.3 L’aciérie brûle le carbone ou fond du fer solide
- 1.4 La métallurgie secondaire fixe la composition finale dans la poche
- 1.5 La coulée continue transforme l’acier liquide en billettes
- 1.6 Le laminage donne sa forme à l’acier et fixe une grande part de sa résistance
- 1.7 L’énergie intervient à chaque étape, sous des formes différentes
- 1.8 Les unités de fer sont la monnaie d’une aciérie électrique
- 1.9 Ce que ces notions impliquent pour l’Afrique centrale
1.1 L’acier est du fer affiné : la chimie est simple, l’échelle ne l’est pas
L’acier est du fer affiné jusqu’à une teneur en carbone faible et maîtrisée, et allié en quantités réduites et précises pour être résistant, tenace et soudable. La matière première du fer neuf est le minerai de fer, une roche dans laquelle le fer est chimiquement lié à l’oxygène. Produire de l’acier à partir de minerai suppose donc toujours deux opérations : retirer l’oxygène du minerai (la réduction, ou élaboration du fer), puis ajuster la teneur en carbone et en impuretés du fer et le couler sous une forme qui puisse être laminée (l’élaboration de l’acier et la coulée). La ferraille d’acier recyclée saute la première opération, car son fer est déjà métallique.
Le secteur est vaste et ses filières sont bien établies. Le monde a produit 1 849,4 millions de tonnes (Mt) d’acier brut en 2025, 2,0 % de moins qu’en 2024 [S40]. Environ 69,4 % de ce tonnage ont été élaborés par la filière à l’oxygène et 30,3 % dans des fours électriques [S41]. L’Afrique a produit 29,8 Mt, dont 89,0 % sont sortis de fours à arc électrique [S41]. Le monde a également produit 151,0 Mt de fer de réduction directe (DRI) en 2025, pour deux tiers au gaz naturel et pour un tiers au charbon [S04].
La chaîne de valeur de la figure 1.1 comporte six étapes. Les matières premières (minerai ou boulettes, un réducteur tel que le coke ou le gaz naturel, ferraille, fondants et ferroalliages) alimentent l’élaboration du fer. Celle-ci produit soit de la « fonte liquide » au haut fourneau, soit du DRI solide dans un four à cuve de réduction directe. L’aciérie transforme la fonte liquide dans un convertisseur à oxygène (BOF), ou fond le DRI et la ferraille dans un four à arc électrique (FAE). La métallurgie secondaire, généralement un four-poche, fixe la composition et la température finales. Une machine de coulée continue solidifie l’acier liquide en billettes, blooms ou brames. Les laminoirs réchauffent et déforment ensuite ces demi-produits pour en faire des produits finis : ronds à béton, fil machine, cornières, profilés en U, poutrelles, tôles fortes ou bobines.
Les produits longs, objet de ce livre blanc, sont fabriqués à partir de billettes et de blooms sur des laminoirs à barres, à fil machine et à profilés. Les produits plats (tôles fortes, bobines laminées à chaud, tôles fines) exigent une coulée continue de brames et un train à bandes, des investissements bien plus lourds qui sortent du périmètre prévu par Cameroon Steel.
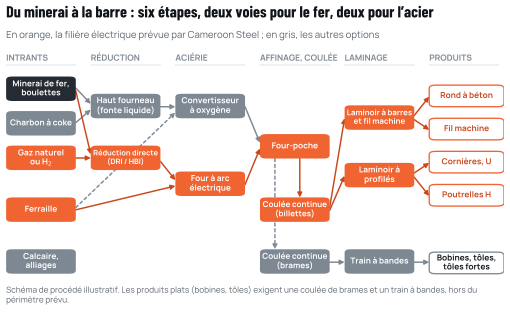
Source : Cameroon Steel ; étapes du procédé telles que décrites dans l’Iron and Steel Technology Roadmap de l’AIE [S02] et dans le document de référence de l’UE sur la production sidérurgique [S42].
1.2 Élaborer le fer, c’est retirer l’oxygène du minerai
Le fer des minerais commerciaux se présente surtout sous forme d’hématite (Fe2O3) ou de magnétite (Fe3O4). L’hématite pure contient 69,9 % de fer en masse, la magnétite pure 72,4 % (figure 1.2). Les minerais naturels titrent moins, car ils contiennent aussi une gangue, principalement de la silice et de l’alumine, chimiquement inerte dans le four et qui doit finalement être évacuée sous forme de laitier. Retirer l’oxygène exige un agent réducteur qui, à haute température, a plus d’affinité pour l’oxygène que le fer. Le carbone, sous forme de monoxyde de carbone, et l’hydrogène sont les deux réducteurs employés à l’échelle industrielle. Le carbone repart sous forme de dioxyde de carbone, l’hydrogène sous forme de vapeur d’eau.
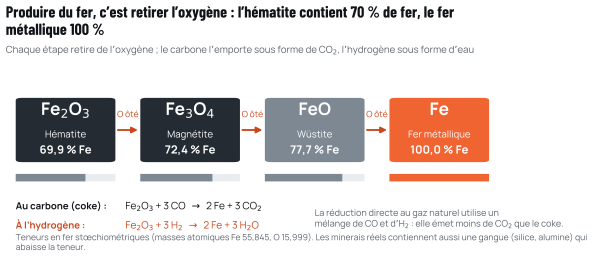
Source : Cameroon Steel, d’après les masses atomiques (Fe 55,845, O 15,999) ; schéma réactionnel conforme à la feuille de route de l’AIE [S02].
Le haut fourneau
Un haut fourneau est une haute cuve exploitée en continu, chargée par le haut en aggloméré ou en boulettes, en minerai calibré et en coke, tandis que de l’air chaud est insufflé près de sa base. Le coke brûle en monoxyde de carbone, qui réduit le minerai au cours de sa descente ; le fer fond, absorbe du carbone et s’accumule dans le creuset sous forme de fonte liquide. La fonte liquide solidifiée est la fonte brute, qui contient généralement 3,5 à 4,5 % de carbone [S43]. Le haut fourneau est efficace et éprouvé, mais il dépend du charbon à coke (et donc de cokeries) et de minerai aggloméré (usines d’agglomération ou boulettes), et il n’est rentable qu’à très grande échelle. Une usine intégrée moderne s’organise autour d’un ou de plusieurs fourneaux produisant plusieurs millions de tonnes par an.
La réduction directe
La réduction directe retire l’oxygène des boulettes ou du minerai calibré sans les fondre. Dans les fours à cuve au gaz, qui dominent cette technologie, un gaz réducteur chaud riche en hydrogène et en monoxyde de carbone, produit à partir de gaz naturel, remonte à travers un lit de boulettes qui descend. Les usines MIDREX et HYL/ENERGIRON ont produit ensemble 64,5 % du DRI mondial en 2025, et les fours rotatifs au charbon, essentiellement en Inde, 33,1 % [S04]. Le produit, le DRI, est un fer métallique poreux qui conserve la forme de la boulette. Un DRI type est métallisé entre 92 et 96 % et contient 1,0 à 4,5 % de carbone [S14]. Comprimé à chaud en briquettes denses, il devient du fer briqueté à chaud (HBI), d’une densité apparente supérieure à 5,0 t/m³, plus facile et plus sûr à transporter [S15].
Comme le minerai ne fond jamais dans un four à cuve, rien n’en retire la gangue. Chaque point de silice et d’alumine présent dans la boulette reste dans le DRI et doit être fondu puis évacué dans le laitier du four électrique. C’est pourquoi la réduction directe exige une charge plus riche et plus pure qu’un haut fourneau. Le chapitre 4 explique pourquoi ce seul fait détermine le moment où le minerai camerounais pourra être utilisé.
1.3 L’aciérie brûle le carbone ou fond du fer solide
La fonte liquide issue d’un haut fourneau contient trop de carbone, de silicium et de phosphore pour constituer un acier utilisable. Dans un convertisseur à oxygène, de l’oxygène pur est soufflé sur le métal liquide et oxyde ces éléments en quelques minutes ; les réactions dégagent tant de chaleur que le convertisseur n’a besoin d’aucune énergie extérieure et peut fondre une part de ferraille comme agent de refroidissement. La moyenne de worldsteel pour la filière haut fourneau et convertisseur à oxygène suppose environ 10 % de ferraille [S01].
Le four à arc électrique fonctionne autrement. Trois électrodes en graphite (dans la conception à courant alternatif la plus répandue) font jaillir des arcs sur une charge de ferraille, de DRI, de HBI ou de fonte brute et la fondent par l’énergie électrique, avec l’appoint d’oxygène et de carbone injectés pour former un laitier moussant qui protège l’arc et apporte de l’énergie chimique. Le four affine le bain par son laitier (il en retire par exemple le phosphore) et coule l’acier liquide dans une poche. Les aciéries de l’UE consomment de 404 à 748 kWh d’électricité par tonne d’acier liquide [S42] ; les références de la Société financière internationale (SFI) donnent 1 250 à 1 800 MJ par tonne, soit 347 à 500 kWh [S44]. Le FAE n’a besoin d’aucune étape propre d’élaboration du fer et peut démarrer ou s’arrêter en quelques heures, ce qui en fait le partenaire naturel de la ferraille et du DRI.
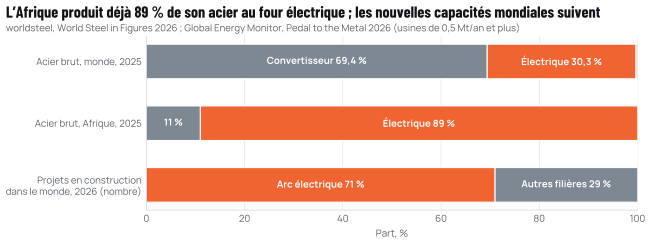
Source : worldsteel, World Steel in Figures 2026 [S41] ; Global Energy Monitor, Pedal to the Metal 2026, usines de 0,5 Mt/an et plus [S45].
Les fours à induction constituent une troisième technologie de fusion, plus simple. Ils chauffent le métal par induction électromagnétique dans un creuset et sont très répandus en Asie du Sud pour une sidérurgie de petite taille à partir de ferraille et de fer spongieux produit au charbon. Comme le laitier est froid et difficile à maintenir fluide dans un creuset à induction, ils affinent mal. Le chapitre 2 revient sur ce point.
1.4 La métallurgie secondaire fixe la composition finale dans la poche
L’acier coulé par un convertisseur ou un four électrique n’est pas encore une nuance finie. Dans un four-poche, un arc plus petit réchauffe l’acier dans la poche pendant que les opérateurs ajoutent les éléments d’alliage (manganèse, silicium et, pour certaines nuances, vanadium ou niobium), désulfurent le métal sous un laitier basique, font remonter les inclusions non métalliques et amènent la température dans la plage qu’exige la coulée continue. Un four-poche peut élever la température de l’acier d’environ 4 °C par minute ; une unité à double poste mise en service chez ArcelorMittal à Brême en 2013 a atteint ce rythme sur 30 minutes [S46]. Séparer ces tâches du four de fusion permet au FAE de faire ce qu’il fait le mieux, fondre vite, et rend l’usine plus productive.
1.5 La coulée continue transforme l’acier liquide en billettes
Une machine de coulée continue verse l’acier liquide de la poche dans un répartiteur, un distributeur garni de réfractaire, puis dans des lingotières en cuivre refroidies à l’eau. Une peau solide se forme contre la paroi de la lingotière, et la barre est tirée vers le bas puis cintrée jusqu’à l’horizontale pendant que des jets d’eau achèvent la solidification. Des chalumeaux ou des cisailles coupent la barre à longueur. Pour les produits longs, la coulée produit des billettes, généralement de section carrée ; un laminoir à barres et fil machine de 300 000 t/an commandé en Tanzanie en septembre 2026 est conçu pour des billettes de 150 mm sur 150 mm, à raison de 50 t par heure au plus [S08, S47]. La coulée continue a remplacé la coulée en lingots parce qu’elle améliore le rendement et la régularité et permet aux billettes de rejoindre le laminoir encore chaudes, ce qui économise de l’énergie (chapitre 6).
1.6 Le laminage donne sa forme à l’acier et fixe une grande part de sa résistance
Un laminoir réchauffe les billettes jusqu’à un état plastique et les fait passer dans une série de cages, chaque paire de cylindres réduisant la section et allongeant la barre. Un laminoir à barres comporte généralement des groupes dégrossisseur, intermédiaire et finisseur. Pour le rond à béton, les derniers cylindres gravent les nervures qui assurent l’adhérence de la barre au béton, et un caisson à eau placé juste après la cage finisseuse trempe la surface : le traitement de trempe et autorevenu décrit au chapitre 7 donne une résistance de 500 MPa à partir d’un simple acier au carbone-manganèse [S28]. Pour le fil machine, un bloc finisseur à grande vitesse livre de petites sections à une tête de pose qui forme des spires ; celles-ci refroidissent de façon contrôlée sur un convoyeur et sont rassemblées en couronnes. Les laminoirs à profilés et à poutrelles suivent la même logique avec des cylindres profilés et, pour les poutrelles à larges ailes, des cages universelles.
Le laminage est le point de rencontre entre une usine de produits longs et ses clients : la gamme de dimensions, les tolérances, l’état de surface et les propriétés mécaniques des barres et des profilés y sont fixés, de même qu’une grande part de la consommation d’énergie de l’usine hors aciérie. Une billette qui entre chaude au laminoir demande beaucoup moins de chauffage qu’une billette froide.
1.7 L’énergie intervient à chaque étape, sous des formes différentes
La sidérurgie est intensive en énergie, et chaque étape l’utilise sous une forme différente : c’est pourquoi le choix d’une filière est aussi un choix d’approvisionnement énergétique. L’élaboration du fer en consomme le plus : une usine de réduction directe au gaz brûle et reforme environ 9,2 à 10 GJ de gaz naturel par tonne de DRI [S20, S48], tandis qu’un haut fourneau tire son énergie du coke produit à partir de charbon à coke. La fusion au four à arc électrique consomme de l’électricité, 347 à 500 kWh par tonne d’acier liquide selon les références de la SFI [S44], complétée par l’énergie chimique de l’oxygène et du carbone. Le réchauffage des billettes avant laminage consomme 0,6 à 1,9 GJ par tonne dans les laminoirs à barres et à fil de l’UE, alors que le laminage proprement dit ne demande que 0,1 à 0,5 GJ par tonne [S49]. La coulée et l’affinage en poche consomment relativement peu.
Deux conséquences en découlent pour un pays qui choisit sa filière. Premièrement, une filière qui commence par la ferraille ou le fer acheté et un four électrique a surtout besoin d’électricité : sa faisabilité dépend donc du réseau ; une filière qui comprend l’élaboration du fer a aussi besoin d’un combustible, gaz naturel ou charbon, en quantités importantes et régulières. Deuxièmement, la chaleur qui n’est pas perdue n’a pas à être rachetée : des billettes qui passent chaudes de la coulée continue au laminoir, et un DRI qui passe chaud du four à cuve au four à arc, économisent une grande part de l’énergie que le refroidissement puis le réchauffage gaspilleraient [S50]. Ces deux points expliquent pourquoi la trajectoire proposée dans ce livre blanc commence entièrement électrique, n’ajoute le gaz que lorsqu’un laminoir ou une usine de réduction directe l’exige, et place chaque installation à côté de celle qu’elle alimente.
1.8 Les unités de fer sont la monnaie d’une aciérie électrique
Une aciérie électrique ne produit pas de fer : elle achète ou produit des unités de fer et les fond. Les termes « unités de fer » ou « charges métalliques » couvrent toutes les matières contenant du fer qui peuvent être enfournées. Leurs propriétés déterminent le rendement, la consommation d’énergie, la composition chimique et, en définitive, la qualité des produits. Le tableau 1.1 résume les principales.
Tableau 1.1 Les principales unités de fer d’un four à arc électrique et ce que chacune apporte au bain
| Unité de fer | Nature | Teneurs types en fer et en carbone | Atouts | Limites et manutention |
|---|---|---|---|---|
| Ferraille d’acier | Acier recyclé : chutes internes, chutes neuves de fabrication, ferraille de récupération issue de la démolition et des biens en fin de vie | Fer métallique ; carbone faible ; cuivre, étain et zinc résiduels variables selon la qualité | Filière la plus sobre en énergie et en CO2 ; aucune élaboration du fer nécessaire | Offre limitée par le stock d’acier ancien d’un pays ; les résiduels s’accumulent dans la ferraille de récupération ; tri et préparation nécessaires |
| DRI (froid) | Boulettes poreuses de fer réduit à l’état solide | Métallisation de 92 à 96 % ; 1,0 à 4,5 % de carbone [S14] | Fer propre, pauvre en résiduels ; dilue les impuretés de la ferraille ; peut être chargé en continu | Se réoxyde et s’échauffe spontanément s’il est mouillé ; transporté sous gaz inerte ; la gangue accroît le laitier [S14] |
| HBI | DRI compacté à chaud en briquettes | Métallisation de 94 % ; 0,5 à 1,6 % de carbone ; densité apparente supérieure à 5,0 t/m³ [S15] | Plus sûr et plus dense que le DRI à transporter et à stocker ; produit négocié | Ventilation de surface nécessaire pendant le transport ; même pénalité de gangue que le DRI [S15] |
| Fonte brute | Fonte liquide de haut fourneau solidifiée | Au moins 92 % de fer ; 3,5 à 4,5 % de carbone [S43] | Le carbone apporte de l’énergie chimique ; résiduels très faibles | Produite par la filière du haut fourneau, avec ses émissions ; offre concentrée chez quelques exportateurs |
| Billettes (demi-produits) | Barres d’acier coulées prêtes à laminer | Composition de l’acier fini | Permettent de laminer sans aciérie | Aucune maîtrise de la composition ; exposent le laminoir aux prix à l’importation et au fret |
Source : fiches techniques de l’International Iron Metallics Association [S14, S15, S43] ; Cameroon Steel. Les valeurs sont des fourchettes types, non des spécifications.
La ferraille est l’unité de fer la moins chère et la moins carbonée partout où elle abonde. Le DRI et le HBI sont du fer « vierge » pauvre en éléments résiduels, utilisé pour pallier le manque de ferraille et en diluer les impuretés. La fonte brute joue le même rôle, mais porte les émissions du haut fourneau. Les billettes ne sont pas une unité de fer pour une aciérie, mais l’intrant d’un relamineur, qui achète de l’acier déjà élaboré ailleurs. Le chapitre 3 montre que les billettes sont désormais la première importation d’acier du Cameroun.
1.9 Ce que ces notions impliquent pour l’Afrique centrale
Quatre conséquences pratiques découlent de la description des procédés et structurent la suite de ce livre blanc.
Premièrement, la variable décisive est l’origine des unités de fer, et non le four d’aciérie en tant que tel. La ferraille est bon marché et propre, mais rare dans une économie dont le stock d’acier ancien est faible. Le DRI peut être importé aujourd’hui et produit localement demain à partir de minerai camerounais, à condition que ce minerai soit enrichi jusqu’à la qualité réduction directe. La fonte brute et les billettes peuvent s’acheter, mais chacune porte les émissions et les marges d’un autre.
Deuxièmement, la coulée et le laminage sont communs à toutes les filières : ils peuvent donc être construits en premier et conservés à mesure que la filière évolue. Une coulée continue de billettes et un laminoir à barres et fil machine servent aussi bien un FAE alimenté en ferraille aujourd’hui qu’un FAE alimenté en DRI demain.
Troisièmement, l’échelle joue différemment selon la filière. Une aciérie à FAE est rentable à quelques centaines de milliers de tonnes par an ; les laminoirs à barres et à fil récemment commandés en Tanzanie et en Côte d’Ivoire représentent chacun environ 300 000 t par an [S08, S09]. Un haut fourneau, avec ses cokeries et son usine d’agglomération, n’a de sens qu’à plusieurs millions de tonnes par an. Pour un marché de la taille du Cameroun, cette seule différence réduit le choix, comme le montre le chapitre 2.
Quatrièmement, chaque filière demande quelque chose de différent au système énergétique national. Une aciérie fonctionnant avec des unités de fer achetées a besoin d’une électricité ferme et de bonne qualité, et de peu d’autre chose ; une usine de réduction directe y ajoute une demande de long terme en gaz naturel ou, plus tard, en très grandes quantités d’électricité bas carbone pour produire de l’hydrogène ; un haut fourneau exige une chaîne d’approvisionnement en charbon et les installations portuaires correspondantes. Choisir une filière, c’est donc aussi s’engager sur l’infrastructure énergétique que le pays construira autour de l’usine, et sur son calendrier.
Ces quatre points expliquent la structure des chapitres suivants. Le chapitre 2 compare les filières sur l’énergie, le carbone, le capital, l’échelle et les matières premières. Les chapitres 3 et 4 examinent les unités de fer qu’utiliserait une aciérie électrique, de la ferraille et du DRI importé jusqu’au minerai camerounais. Les chapitres 5 à 8 décrivent le fonctionnement de l’aciérie, des laminoirs, des produits et des systèmes de conduite, et les chapitres 9 et 10 appliquent ces résultats au complexe prévu par Cameroon Steel et aux décisions qui restent à prendre.
Sources citées dans ce chapitre
Les repères entre crochets renvoient à ces sources ; la liste complète figure en annexe. Liste complète des sources
- S40December 2025 crude steel production and 2025 global totals. worldsteel, 23 janv. 2026.worldsteel.org/media/press-releases/2026/december-2025-crude-steel-pro…
- S41World Steel in Figures 2026. worldsteel, 4 juin 2026.worldsteel.org/data/world-steel-in-figures/world-steel-in-figures-2026…
- S042025 World Direct Reduction Statistics. Midrex Technologies, sept. 2026.midrex.com/world-dri-statistics/world-dri-production-reaches-151-0-mt-…
- S02Iron and Steel Technology Roadmap. Agence internationale de l’énergie (AIE), oct. 2020.iea.blob.core.windows.net/assets/eb0c8ec1-3665-4959-97d0-187ceca189a8/…
- S42Best Available Techniques Reference Document for Iron and Steel Production (EUR 25521). Commission européenne, Joint Research Centre, 2013.bureau-industrial-transformation.jrc.ec.europa.eu/sites/default/files/…
- S43Pig iron. International Iron Metallics Association, Non daté, consulté en oct. 2026.metallics.org/pig-iron.html
- S14Direct Reduced Iron (DRI): specifications and handling. International Iron Metallics Association, Non daté, consulté en oct. 2026.metallics.org/dri.html
- S15Hot Briquetted Iron (HBI): specifications and handling. International Iron Metallics Association, Non daté, consulté en oct. 2026.metallics.org/hbi.html
- S01Sustainability Indicators 2025 report (2024 data; route table added Feb 2026). worldsteel, nov. 2025, mis à jour en févr. 2026.worldsteel.org/wider-sustainability/sustainability-indicators/
- S44Environmental, Health, and Safety Guidelines for Integrated Steel Mills. SFI, Groupe de la Banque mondiale, 30 avr. 2007.ifc.org/content/dam/ifc/doc/2000/2007-integrated-steel-mills-ehs-guide…
- S45Pedal to the Metal 2026. Global Energy Monitor, mai 2026.globalenergymonitor.org/sites/default/files/2026-05/Pedal%20to%20the%2…
- S46Siemens puts twin ladle furnace into operation for ArcelorMittal Bremen. AIST, avr. 2013.aist.org/siemens-puts-twin-ladle-furnace-into-operation-for-arcelormit…
- S08GSM Tanzania selects Danieli for new rebar and wire-rod mill. Danieli, 14 sept. 2026.danieli.com/en/GSM-Tanzania-selects-Danieli-for-new-rebar-and-wirerod-…
- S47GSM Tanzania selects Danieli Technologies for new rebar and wire rod mill. SteelOrbis, 15 sept. 2026.steelorbis.com/steel-news/latest-news/gsm-tanzania-selects-danieli-tec…
- S28TEMPCORE: quench and self-tempering process for reinforcing bars. CRM Group, Non daté, consulté en oct. 2026.old.crmgroup.be/en/industrialised-results/bulk-processes/tempcore
- S20ENERGIRON technology: DRI-EAF production route using natural gas or H2. Commission européenne, Innovation Centre for Industrial Transformation, Cité le 12 févr. 2026.innovation-centre-for-industrial-transformation.ec.europa.eu/innovativ…
- S48Suez Steel sets new benchmark in energy consumption for DRI production. Danieli, 16 avr. 2026.danieli.com/en/news-media/news/suez-steel-sets-new-benchmark-energy-co…
- S49Commission Implementing Decision (EU) 2022/2110, BAT conclusions for the ferrous metals processing industry. Commission européenne, Journal officiel L 284, 11 oct. 2022.eur-lex.europa.eu/legal-content/EN/TXT/PDF/?uri=CELEX:32022D2110
- S50Hot charging of steel billets and slabs: impact on energy costs and emissions (S. W. Hesling). Steelonthenet, 1er janv. 2025.steelonthenet.com/insights/hot-charging.html
- S09B5Plus Group awards Danieli bar and wire-rod mill project. Danieli, 23 sept. 2026.danieli.com/en/B5Plus-Group-awards-Danieli-bar-and-wirerod-mill-projec…
Citer ce chapitre
Cameroon Steel (2026). La sidérurgie électrique est la bonne filière pour l’Afrique centrale. Livre blanc 03, chapitre 1 : Comment l’acier est produit : deux façons de faire le fer, deux façons de faire l’acier. CS-WP-03. https://www.cameroon-steel.com/fr/bibliotheque/technology-routes/how-steel-is-made/
Source