Livre blanc 03 · Chapitre 5 · Édition française
L’aciérie électrique : un seul four de la classe 40 t peut porter l’essentiel de la phase 1 si le système électrique est conçu avec lui
Dans ce chapitre (8)
- 5.1 Une aciérie est un système électrique et une ligne de matière
- 5.2 Dimensionner le four à partir du tonnage
- 5.3 L’énergie et les consommables dépendent de la charge
- 5.4 Le four-poche et la coulée continue rythment l’aciérie
- 5.5 Qualité de l’électricité : papillotement, harmoniques et puissance réactive
- 5.6 Le contrat d’électricité détermine la manière dont le four fonctionne
- 5.7 La sécurité et l’environnement se conçoivent dès l’origine, ils ne s’ajoutent pas
- 5.8 Ce que la conception de l’aciérie implique pour les décideurs
Un seul four à arc électrique de la classe 40 t, associé à un four-poche et à une coulée continue de billettes, peut porter l’essentiel de la phase 1, mais la totalité de la capacité nominale de 0,3 Mt/an exige une forte disponibilité ou un transformateur plus puissant. À la valeur de planification RC-1 de 450 kWh par tonne d’acier liquide, une coulée d’environ 40 t demande environ 55 minutes de coulée à coulée ; à environ 490 kWh par tonne, valeur haute de planification avec 30 % de DRI ou de HBI dans la charge, environ 59 minutes. La capacité nominale, soit environ 8 000 coulées par an, occupe alors environ 7 300 à 7 900 des 8 760 heures de l’année, et avec 7 000 à 7 700 heures de marche, hypothèse réaliste, l’aciérie livre environ 270 000 à 300 000 t de produits finis (le tout dérivé de la base de planification RC-1) [S03]. Le problème de conception le plus difficile de l’aciérie n’est pas métallurgique mais électrique. Un four à arc appelle une charge importante, aux fluctuations rapides, qui provoque du papillotement de tension et des harmoniques, et le réseau camerounais laisse déjà 150 MW de demande industrielle insatisfaite [S89]. Le four, son compensateur (un SVC ou, de préférence, un STATCOM) et le raccordement en 225 kV doivent être spécifiés comme un seul système dès le départ.
5.1 Une aciérie est un système électrique et une ligne de matière
La figure 5.1 présente l’aciérie comme deux chaînes couplées. La ligne de matière va du parc à ferraille et des silos de DRI ou de HBI au laminoir, en passant par le chargement, le four à arc électrique, la poche, le four-poche et la coulée continue de billettes. La chaîne électrique va de l’alimentation en 225 kV aux transformateurs du four et du four-poche, aux laminoirs et aux utilités, en passant par le poste de l’usine et le compensateur. Les sous-produits quittent le four sous forme de laitier, de fumées et de poussières.
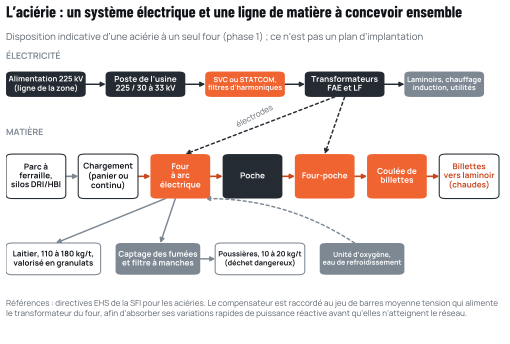
Source : Cameroon Steel. La fourchette du laitier est la référence de la SFI pour les résidus solides d’un four à arc électrique, pour l’essentiel du laitier [S44] ; celle des poussières est une plage de planification (le document de référence européen indique 10 à 30 kg) [S42].
RC-1, la configuration de référence de Cameroon Steel, définit la phase 1 comme un four à arc électrique de la classe 40 t, un four-poche, une coulée continue de billettes, un chauffage des billettes par induction, un laminoir à ronds à béton et un laminoir à fil machine à grande vitesse, avec une capacité nominale d’environ 300 000 t par an de produits finis, soit environ 320 000 t d’acier liquide, et une production soutenue attendue de 270 000 à 300 000 t de produits finis [S03]. Ce sont des valeurs de planification ; l’ingénierie d’avant-projet du fournisseur fixera les caractéristiques des équipements.
5.2 Dimensionner le four à partir du tonnage
Le dimensionnement du four part du tonnage dont ont besoin la coulée continue et les laminoirs, et remonte la chaîne. À la capacité nominale, la phase 1 a besoin d’environ 320 000 t d’acier liquide par an [S03]. Avec des coulées d’environ 40 t, cela représente environ 8 000 coulées par an. La durée de chaque coulée dépend de l’énergie que demande chaque coulée et de la vitesse à laquelle le transformateur peut la fournir. RC-1 retient 450 kWh par tonne, valeur de planification comprise dans la fourchette de la SFI de 347 à 500 kWh [S03, S44]. Lue comme une valeur en tout-ferraille, elle augmente d’environ 14,5 kWh par tonne pour chaque tranche de 10 % de DRI dans la charge [S20], ce qui donne environ 490 kWh par tonne avec les 30 % de DRI ou de HBI prévus. Ce livre blanc retient donc 450 kWh par tonne comme valeur de planification et environ 490 kWh comme valeur haute de planification (tableau 5.1).
Une coulée d’environ 40 t demande environ 18 MWh à 450 kWh par tonne et environ 19,6 MWh à 490 kWh. Un transformateur de four de la classe 30 à 33 MVA, exploité à un facteur de puissance moyen d’environ 0,8, fournit environ 25 MW de puissance active : le temps sous tension est donc d’environ 43 minutes dans le premier cas et d’environ 47 minutes dans le second. En y ajoutant le chargement, la coulée, la préparation du trou de coulée, la manutention des électrodes, la préparation du four et une marge pour les aléas, soit environ 12 minutes au total, on obtient un temps de coulée à coulée d’environ 55 et 59 minutes. Environ 8 000 coulées de ce type occupent alors environ 7 300 ou 7 900 heures de four, sur les 8 760 heures de l’année (le tout dérivé ; annexe A).
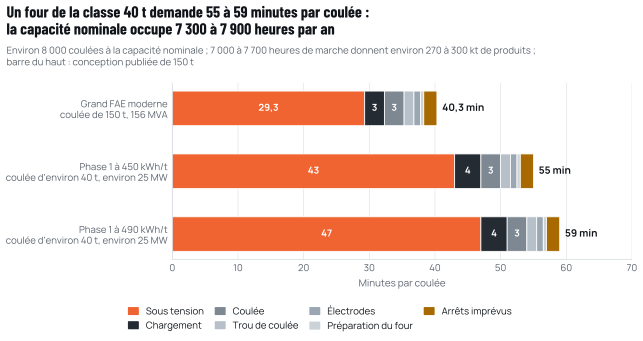
Source : phase 1 indicative dérivée de la configuration de référence RC-1 de Cameroon Steel (estimation de planification) [S03] et des références énergétiques de la SFI [S44] ; conception de référence publiée par Badische Stahl-Engineering dans La Metallurgia Italiana, juin 2026 [S75].
Un tel taux d’utilisation est exigeant pour une première aciérie à un seul four, sur un réseau qui laisse déjà une partie de la demande industrielle insatisfaite [S89] ; une fourchette de planification réaliste est de 7 000 à 7 700 heures de marche par an. Dans cette fourchette, le four coule environ 305 000 à 336 000 t d’acier liquide à 450 kWh par tonne et environ 285 000 à 313 000 t à 490 kWh. Après les pertes de coulée et de laminage, et dans la limite de la capacité nominale du laminoir, cela donne environ 270 000 à 300 000 t de produits finis (dérivé ; annexe A), soit la production soutenue attendue dans RC-1 [S03]. Un seul four peut donc porter l’essentiel de la phase 1 ; atteindre la pleine capacité nominale exige une forte disponibilité, davantage d’énergie chimique ou un transformateur plus puissant. Livrer 320 000 t d’acier liquide en 7 000 heures à 490 kWh par tonne exigerait un transformateur d’environ 36 à 40 MVA (dérivé). Ce choix relève de l’ingénierie d’avant-projet et de la garantie de capacité du fournisseur, que le jalon 1 exige (chapitre 10).
Quoi qu’il en soit, ce taux d’utilisation explique deux priorités de conception. Premièrement, le temps sous tension domine le cycle : tout ce qui le raccourcit (énergie chimique de l’injection d’oxygène et de carbone, brûleurs, laitier bien moussé, préchauffage de la ferraille ou chargement continu) accroît directement la capacité. Deuxièmement, le four dispose de peu de temps disponible pour des arrêts imprévus : la planification de la maintenance, la pratique des réfractaires et les pièces de rechange pour les transformateurs, les électrodes et les panneaux refroidis à l’eau comptent autant que les caractéristiques nominales.
La comparaison de la figure 5.2 est instructive. Un grand four moderne présenté en juin 2026 associe une coulée de 150 t à un transformateur de 156 MVA, soit environ 1,04 MVA par tonne, et atteint un temps net de coulée à coulée de 40,3 minutes, avec 29,3 minutes sous tension et une productivité de 224 t d’acier liquide par heure [S75]. Le four de la phase 1 présente une puissance spécifique plus faible, qui allonge la coulée mais limite aussi la perturbation imposée au réseau. Une aciérie de ronds à béton américaine, à Charlotte (Caroline du Nord), exploite un four de 30 à 33 MVA de la même classe de transformateur, avec un four-poche de 18 MVA, sur une alimentation en 100 kV [S23].
Le chargement continu est un moyen éprouvé d’accroître la production et de réduire la consommation d’énergie avec le même transformateur. Le centre d’innovation de la Commission européenne indique que le procédé Consteel, qui préchauffe la ferraille sur un convoyeur à l’aide des fumées du four et l’introduit en continu dans un bain plat, a atteint 321 kWh par tonne chez Pomina au Vietnam, réduit la consommation d’électricité de 10 à 15 % et celle d’électrodes à moins de 1 kg par tonne [S90]. Le DRI et le HBI se prêtent à une alimentation continue par la voûte, ce qui stabilise l’arc.
Tableau 5.1 Paramètres indicatifs de l’aciérie de la phase 1 (valeurs de planification, à confirmer lors de l’ingénierie d’avant-projet)
| Paramètre | Valeur indicative | Statut | Fondement |
|---|---|---|---|
| Produits finis | Capacité nominale d’environ 300 000 t/an ; production soutenue attendue de 270 000 à 300 000 t/an | Prévu ; dérivé | RC-1 [S03] ; annexe A |
| Acier liquide | Environ 320 000 t/an à la capacité nominale | Prévu | RC-1 [S03] |
| Four à arc électrique | Un four de la classe 40 t | Indicatif | RC-1 [S03] |
| Transformateur du four | Classe 30 à 33 MVA (environ 25 MW de puissance active) | Hypothèse | Annexe A ; classe comme en [S23] |
| Four-poche | Un, adapté aux coulées du four | Indicatif | RC-1 [S03] |
| Coulées par an ; temps de coulée à coulée | Environ 8 000 à la capacité nominale ; environ 55 minutes (450 kWh/t) à 59 minutes (490 kWh/t) | Dérivé | Annexe A |
| Heures de four pour environ 8 000 coulées | Environ 7 300 à 7 900, sur les 8 760 de l’année | Dérivé | Annexe A |
| Heures de marche pour la planification | 7 000 à 7 700 par an, soit 270 000 à 300 000 t/an de produits finis | Hypothèse ; dérivé | Annexe A |
| Électricité du FAE | 450 kWh/t liquide, valeur de planification (fourchette SFI de 347 à 500) ; environ 490 kWh/t, valeur haute de planification avec 30 % de DRI/HBI | Sourcé ; dérivé | [S03, S20, S44] |
| Électrodes | 2 à 6 kg/t (fourchette des aciéries de l’UE) | Référence | [S42] |
| Oxygène | 35 Nm³/t liquide (25 à 45) | Hypothèse | RC-1 [S03] |
| Rendement métallique | 0,88 t liquide par t enfournée (0,85 à 0,91) | Hypothèse | RC-1 [S03] |
| Résidus solides, pour l’essentiel du laitier | 110 à 180 kg/t de produit | Référence | SFI [S44] |
| Poussières de FAE (gérées comme déchet dangereux) | 10 à 20 kg/t liquide, plage de planification (le document de référence européen indique 10 à 30) | Hypothèse | RC-1 [S03] ; [S42] |
| Appel électrique maximal de la phase 1 | Environ 55 MVA (45 à 65) | Hypothèse | RC-1 [S03] |
Source : configuration de référence RC-1 de Cameroon Steel (estimation de planification) [S03] et références citées.
5.3 L’énergie et les consommables dépendent de la charge
L’électricité est le premier intrant de l’aciérie après les unités de fer. Les aciéries de l’UE consomment de 404 à 748 kWh par tonne d’acier liquide [S42] ; la référence de la SFI est de 347 à 500 kWh [S44]. L’écart reflète la conception du four, la charge et les pratiques. La part de DRI ou de HBI dans la charge en est l’un des principaux déterminants : la référence ENERGIRON indique que chaque tranche supplémentaire de 10 % de DRI accroît l’électricité du FAE d’environ 14,5 kWh par tonne, car le four doit fondre la gangue et achever la réduction de l’oxyde de fer résiduel [S20]. Rapportée à une base de 450 kWh en tout-ferraille, une charge à 30 % de DRI, hypothèse de planification de la phase 1, demande environ 490 kWh par tonne, valeur haute de planification retenue dans ce livre blanc, et une charge à 70 % de DRI national environ 550 kWh (dérivé) (figure 5.3).
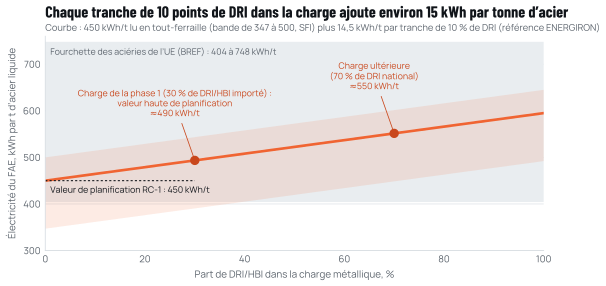
Source : Cameroon Steel, d’après la fourchette de la SFI [S44], la pénalité DRI d’ENERGIRON [S20] et la fourchette du BREF de l’UE [S42] ; annexe A.
Le DRI chaud change le calcul. Lorsqu’un module de réduction directe jouxte l’aciérie, le DRI peut être enfourné chaud plutôt que froid, ce qui récupère une partie de l’énergie dépensée dans le four à cuve et évite le risque de réoxydation lié au stockage. C’est l’une des raisons de réserver l’emplacement du module de réduction directe à côté de l’aciérie plutôt qu’à la mine.
Les électrodes en graphite, les réfractaires, la chaux et les ferroalliages complètent la liste des consommables. Les aciéries de l’UE consomment de 2 à 6 kg d’électrodes par tonne [S42] ; le chargement continu peut ramener ce chiffre sous 1 kg [S90]. La plupart de ces consommables seront importés en phase 1, et leur chaîne d’approvisionnement relève de la même stratégie d’achat que les unités de fer (chapitre 3).
5.4 Le four-poche et la coulée continue rythment l’aciérie
Le four-poche découple l’affinage de la fusion. Pendant que la coulée suivante fond dans le FAE, la précédente est réchauffée, alliée, désulfurée et épurée dans la poche. Un four-poche élève généralement la température d’environ 4 °C par minute [S46] : un four-poche adapté à des coulées d’environ 40 t dispose donc d’une marge ample pour maintenir l’acier à la température de coulée et absorber de petits décalages entre le four et la coulée continue. Pour les nuances de ronds à béton, le four-poche ajuste le manganèse et le silicium et, si nécessaire, les ajouts de microalliage ; pour le fil machine destiné au tréfilage, il maîtrise le soufre, l’oxygène et les inclusions, qui déterminent l’aptitude du fil à être tréfilé finement.
La coulée continue de billettes doit être adaptée à la production du four et fonctionner en longues séquences, coulant les coulées les unes après les autres sans s’arrêter, car chaque redémarrage coûte du rendement et du temps. La section des billettes est choisie avec le laminoir : des billettes carrées de 150 mm conviennent à un laminoir à barres et fil machine de 300 000 t/an, comme celui commandé en Tanzanie en septembre 2026 [S47]. La vitesse de coulée et le nombre de lignes sont ensuite fixés de sorte que la coulée continue puisse absorber une coulée en moins de temps que le cycle de coulée à coulée du four. L’acier coulé quitte une coulée continue à environ 1 200 à 1 250 °C [S50] : les billettes envoyées directement au laminoir conservent donc une grande part de cette chaleur, ce qui fonde la logique énergétique du chapitre 6.
5.5 Qualité de l’électricité : papillotement, harmoniques et puissance réactive
Un four à arc est l’une des charges les plus perturbatrices qu’un système électrique puisse supporter. Pendant la fusion, les arcs se déplacent, s’éteignent et se réamorcent à mesure que la ferraille s’effondre, de sorte que la puissance réactive du four varie en quelques fractions de seconde. Ces variations provoquent des fluctuations de tension perçues comme un papillotement (flicker) de l’éclairage, et les arcs injectent des courants harmoniques. Les gestionnaires de réseau fixent des limites pour les deux au point de raccordement de l’usine. Dans le cas serbe décrit ci-dessous, les limites au poste du propriétaire du réseau étaient une sévérité de papillotement de courte durée (Pst, 95e centile) inférieure à 1,0 et une sévérité de longue durée (Plt) inférieure à 0,75, avec un déséquilibre de tension inférieur à 1 % et un taux de distorsion harmonique total inférieur à 3 % [S24].
L’ampleur de la perturbation dépend du rapport entre la puissance du four et la robustesse (puissance de court-circuit) du réseau au point de raccordement. Un réseau robuste absorbe les variations ; un réseau faible les transmet aux consommateurs voisins. Deux cas publiés montrent ce qui se passe lorsque le réseau n’est pas assez robuste.
Chez Metalfer, une mini-aciérie de 400 000 t/an à FAE alimenté en ferraille, seul producteur de ronds à béton de Serbie, le four provoquait un papillotement que le compensateur statique de puissance réactive (SVC) classique existant ne parvenait pas à réduire suffisamment ; le gestionnaire du réseau de transport a sommé l’usine de résoudre le problème sous peine de coupure. Un STATCOM multiniveau modulaire de moins 49 à plus 121 Mvar sous 20 kV, mis en service en mars 2023, a atteint un facteur de réduction du papillotement supérieur à 5 malgré un niveau de court-circuit relativement faible [S24]. À l’aciérie de Gerdau à Charlotte, aux États-Unis, équipée d’un four de 30 à 33 MVA, des exigences de papillotement plus strictes ont suivi l’urbanisation autour de l’usine ; le SVC existant ne suffisait plus, et un SVC Light (un STATCOM) de 0 à 64 Mvar a été spécifié pour un facteur de réduction du papillotement supérieur à 5 ; le fournisseur en attend aussi des gains de productivité [S23].
Tableau 5.2 Limites de qualité de l’électricité et résultats dans une aciérie de ronds à béton à FAE de 400 kt/an après compensation par STATCOM
| Indicateur | Limite appliquée | Mesure avec STATCOM | Point de mesure |
|---|---|---|---|
| Facteur de puissance de la charge du FAE | 0,98 ou plus | 0,999 | Poste du client |
| Papillotement de courte durée, Pst (95 %) | Inférieur à 1,0 | 0,653 | Poste du propriétaire du réseau |
| Papillotement de longue durée, Plt (95 %) | Inférieur à 0,75 | 0,569 | Poste du propriétaire du réseau |
| Déséquilibre de tension (95 %) | Inférieur à 1 % | 0,25 % | Poste du client |
| Distorsion harmonique totale de tension (95 %) | Inférieure à 3 % | Inférieure à 0,7 % | Poste du client |
Source : GE Vernova Power Conversion, étude de cas de l’aciérie Metalfer, Serbie, révisée en février 2024 [S24].
Les deux cas conduisent à la même règle de conception pour Kribi : partir du principe qu’un compensateur rapide sera nécessaire, le spécifier avec le four et le vérifier par une étude de papillotement fondée sur le niveau de court-circuit réel au point de raccordement de l’usine.
Ce point de raccordement est encore en construction. Le Cameroun disposait de 2 033 MW de puissance installée pour une pointe de 1 278 MW en 2025, mais environ 90 % de son électricité provenait de l’hydroélectricité [S51], et en octobre 2026, les retards de la ligne d’évacuation de Nachtigal laissaient 150 MW de demande industrielle insatisfaite, la ligne 400 kV étant alors attendue pour novembre 2026 [S89]. Le Port Autonome de Kribi construit une ligne 225 kV à double terne entre la centrale à gaz de Kribi et le port, avec un poste 225/30 kV, conçue pour fournir 100 MW dans un premier temps et 330 à 400 MW à une étape ultérieure [S25, S34]. RC-1 estime l’appel maximal de la phase 1 à environ 55 MVA [S03], ce qui tient dans la première étape. L’électricité pèse déjà lourd pour la sidérurgie camerounaise : le plus gros consommateur parmi les aciéries de Douala a payé 8,37 milliards de FCFA d’électricité en 2024 [S91]. Un précédent national de solution en haute tension existe : un producteur d’acier de Douala est passé à un raccordement en haute tension avec un transformateur dédié de 50 MVA [S51]. Le livre blanc 05 (chapitres 2 et 3) analyse en détail le système électrique et l’alimentation des gros consommateurs.
5.6 Le contrat d’électricité détermine la manière dont le four fonctionne
La tarification de l’électricité influe sur la conduite d’une aciérie, et pas seulement sur son coût. Le Cameroun n’a pas de tarif réglementé publié au-delà de 10 MW : les six clients haute tension du pays sont alimentés par contrats bilatéraux, et leur prix moyen réalisé en 2025 était d’environ 18,4 FCFA par kWh, un niveau hérité du passé (dérivé du rapport du régulateur) [S51]. La tranche moyenne tension la plus élevée publiée, pour des charges de 9 à 10 MW, combine une prime de puissance mensuelle par kW et un prix de l’énergie bas, de sorte qu’un client qui utilise sa puissance souscrite pendant de nombreuses heures paie moins par kWh [S92]. La moyenne reflétant les coûts calculée par le régulateur pour 2025 était de 105,46 FCFA par kWh, contre 83,46 FCFA effectivement perçus auprès des clients moyenne et basse tension [S93].
Un nouveau contrat de grande taille sera donc probablement négocié, et sa structure compte pour le four. Une prime de puissance récompense un facteur de charge élevé et stable, ce qu’offre un four unique fonctionnant environ 7 300 à 7 900 heures par an. Ce même taux d’utilisation définit la flexibilité que le four peut offrir au réseau. Il offre une charge programmable : au cours de la journée, le système de management de l’énergie décrit au chapitre 8 peut décaler les périodes sous tension de quelques minutes à quelques heures, retarder une coulée ou maintenir l’acier au four-poche afin que la fusion évite la pointe du soir, ce qu’une tarification horo-saisonnière, si elle était introduite, récompenserait. Il n’offre pas de charge interruptible au sens d’un effacement durable. Le tonnage de la phase 1 mobilise déjà l’essentiel des heures de l’année : chaque heure d’effacement coûte à peu près une coulée, soit environ 40 t d’acier liquide, qui ne peut être rattrapée plus tard. Les clauses contractuelles devraient donc rémunérer le décalage hors pointe plutôt que l’effacement, et limiter tout délestage d’urgence à des événements rares qui permettent d’achever en sécurité la coulée en cours. Ces conditions devraient être convenues en même temps que la convention de raccordement, avant le jalon 1.
5.7 La sécurité et l’environnement se conçoivent dès l’origine, ils ne s’ajoutent pas
Les principaux dangers de l’aciérie sont le métal en fusion, l’eau (qui explose au contact de l’acier liquide), l’oxygène et les gaz combustibles, les levages lourds et les équipements à haute tension. Les incendies et les explosions sont un risque reconnu des aciéries. Les pratiques internationales traitent ces dangers par l’implantation (séparer les circuits d’eau des zones de coulée), la détection des fuites d’eau dans les panneaux refroidis, les verrouillages des lances à oxygène et la formation. Les directives EHS de la SFI pour les aciéries fixent le niveau de référence attendu par les prêteurs du développement [S44].
Sur le plan environnemental, les fumées du four sont captées par un système d’aspiration directe et une hotte, puis épurées dans un filtre à manches. Les meilleures techniques disponibles de l’UE fixent un niveau d’émission de poussières inférieur à 5 mg/Nm³ pour le traitement des fumées de FAE [S94]. Les poussières de FAE collectées, de 10 à 20 kg par tonne d’acier liquide (plage de planification ; le document de référence européen indique 10 à 30 kg) [S42], contiennent du zinc, du plomb et du cadmium issus de la ferraille [S44] et doivent être gérées comme un déchet dangereux : stockées en sécurité, puis traitées ou exportées pour la récupération du zinc. Les résidus solides du four, pour l’essentiel du laitier, représentent 110 à 180 kg par tonne de produit [S44] ; le laitier peut être transformé en granulats pour les routes et le béton une fois sa stabilité vérifiée. L’eau circule en boucles de refroidissement fermées : RC-1 retient un appoint de 1,5 à 3,0 m³ par tonne de produit [S03], contre une consommation moyenne d’eau du secteur de 2,3 m³ par tonne en 2024 selon worldsteel [S01].
5.8 Ce que la conception de l’aciérie implique pour les décideurs
Trois conclusions en découlent. Premièrement, un four unique de la taille retenue par RC-1 peut porter l’essentiel de la phase 1, avec une production soutenue attendue de 270 000 à 300 000 t de produits finis ; la pleine capacité nominale exige une forte disponibilité ou un transformateur plus puissant. Cela donne tout son prix à la fiabilité, à la maintenance et à l’approvisionnement en consommables, et fait de la puissance du transformateur une décision d’ingénierie d’avant-projet plutôt qu’une donnée. Deuxièmement, la conception électrique est une tâche commune de l’aciérie, du gestionnaire du réseau de transport et de l’infrastructure électrique de la zone, et elle doit commencer avant la commande du four. Troisièmement, les choix faits dès maintenant (aptitude au chargement continu, compensateur dimensionné pour la croissance future, place pour un second transformateur de four et pour un module de réduction directe à côté de l’aciérie) gardent ouvertes les phases ultérieures pour un faible surcoût.
Sources citées dans ce chapitre
Les repères entre crochets renvoient à ces sources ; la liste complète figure en annexe. Liste complète des sources
- S03Cameroon Steel, configuration de référence RC-1 (estimation de planification), édition du 10 octobre 2026 (RC-1.1) : phases, repères avec fourchettes, bilans et calendrier indicatifs. Cameroon Steel, 10 oct. 2026.Cité par titre et date
- S89Nachtigal power line delays leave 150 MW of industrial demand unmet. Business in Cameroon, 9 oct. 2026.businessincameroon.com/public-management/0910-16939-nachtigal-power-li…
- S44Environmental, Health, and Safety Guidelines for Integrated Steel Mills. SFI, Groupe de la Banque mondiale, 30 avr. 2007.ifc.org/content/dam/ifc/doc/2000/2007-integrated-steel-mills-ehs-guide…
- S42Best Available Techniques Reference Document for Iron and Steel Production (EUR 25521). Commission européenne, Joint Research Centre, 2013.bureau-industrial-transformation.jrc.ec.europa.eu/sites/default/files/…
- S20ENERGIRON technology: DRI-EAF production route using natural gas or H2. Commission européenne, Innovation Centre for Industrial Transformation, Cité le 12 févr. 2026.innovation-centre-for-industrial-transformation.ec.europa.eu/innovativ…
- S75BSE-EAF: future-proof melting automated system for safe, reliable and efficient steelmaking (R. Schweikle, J. Apfel, A. Pezza), DOI 10.36146/2026_06_50. La Metallurgia Italiana (AIM), juin 2026.aimnet.it/la_metallurgia_italiana/2026/giugno/Aim_giugno2026_6.pdf
- S23Gerdau plant in Charlotte, US: SVC Light for EAF flicker mitigation (témoignage client). Hitachi Energy, Non daté, consulté en oct. 2026.hitachienergy.com/news-and-events/customer-stories/gerdau-plant-in-cha…
- S90Enhanced EAF steelmaking through continuous charging, scrap preheating (Consteel). Commission européenne, Innovation Centre for Industrial Transformation, Non daté, consulté en oct. 2026.innovation-centre-for-industrial-transformation.ec.europa.eu/innovativ…
- S46Siemens puts twin ladle furnace into operation for ArcelorMittal Bremen. AIST, avr. 2013.aist.org/siemens-puts-twin-ladle-furnace-into-operation-for-arcelormit…
- S47GSM Tanzania selects Danieli Technologies for new rebar and wire rod mill. SteelOrbis, 15 sept. 2026.steelorbis.com/steel-news/latest-news/gsm-tanzania-selects-danieli-tec…
- S50Hot charging of steel billets and slabs: impact on energy costs and emissions (S. W. Hesling). Steelonthenet, 1er janv. 2025.steelonthenet.com/insights/hot-charging.html
- S24Modular multilevel converter based STATCOM for electrical arc furnace application: Metalfer steel mill, Serbia (étude de cas GEA34872). GE Vernova Power Conversion, Rév. 20 févr. 2024.gevernova.com/power-conversion/sites/default/files/2024-02/GEA34872_Po…
- S51Rapport d’activités 2025. Agence de Régulation du Secteur de l’Électricité (ARSEL), 7 sept. 2026.arsel-cm.org/wp-content/uploads/2026/09/Rapport-ARSEL-2025.pdf
- S25Kribi franchit la ligne électrique 225 kV. Port Autonome de Kribi, 6 août 2025.Cité par titre et date
- S34Énergie et infrastructures : un nouvel élan pour la compétitivité du Port de Kribi. Port Autonome de Kribi, 19 août 2026.Cité par titre et date
- S91Prometal, Acero Metal, Aciéries du Cameroun… qui est le plus gros consommateur d’électricité de la métallurgie camerounaise. EcoMatin, 15 juil. 2026.ecomatin.net/prometal-acero-metal-acieries-du-cameroun-qui-est-le-plus…
- S92Tableaux tarifaires, Décision ARSEL N°00000427 (tarifs moyenne tension 2023 à 2025). Agence de Régulation du Secteur de l’Électricité (ARSEL), Mis en ligne en janv. 2026.arsel-cm.org/wp-content/uploads/2026/01/TABLEAUX-TARIFAIRES-decision-M…
- S93Décision fixant le montant du revenu maximum autorisé (RMA) d’ENEO au titre de l’exercice 2025 (réajustée). Agence de Régulation du Secteur de l’Électricité (ARSEL), 19 dévers 2025.arsel-cm.org/wp-content/uploads/2026/01/Decision-fixant-le-Montant-de-…
- S94Commission Implementing Decision 2012/135/EU establishing BAT conclusions for iron and steel production. EUR-Lex, 28 févr. 2012.eur-lex.europa.eu/legal-content/EN/TXT/HTML/?uri=CELEX:32012D0135
- S01Sustainability Indicators 2025 report (2024 data; route table added Feb 2026). worldsteel, nov. 2025, mis à jour en févr. 2026.worldsteel.org/wider-sustainability/sustainability-indicators/
Citer ce chapitre
Cameroon Steel (2026). La sidérurgie électrique est la bonne filière pour l’Afrique centrale. Livre blanc 03, chapitre 5 : L’aciérie électrique : un seul four de la classe 40 t peut porter l’essentiel de la phase 1 si le système électrique est conçu avec lui. CS-WP-03. https://www.cameroon-steel.com/fr/bibliotheque/technology-routes/eaf-melt-shop/
Source