Livre blanc 03 · Chapitre 6 · Édition française
Laminage des produits longs : billettes chaudes et chauffage par induction font de la phase 1 une ligne entièrement électrique
Les laminoirs déterminent ce que vend Cameroon Steel, et une grande part de l’énergie qu’elle consomme hors aciérie. La phase 1 prévoit un laminoir à barres et fil machine pour des ronds à béton de 8 à 32 mm et du fil machine de 5,5 à 12 mm, chauffé par induction à partir de billettes qui arrivent chaudes de la coulée continue [S03]. Les phases ultérieures ajoutent un laminoir à profilés légers et moyens pour les cornières, les profilés en U et les plats, puis un laminoir à profilés lourds pour les poutrelles H, tous deux équipés de fours de réchauffage au gaz [S03]. Enfourner les billettes à chaud économise environ 0,55 GJ par tonne à 700 °C par rapport à un enfournement à froid [S50], et un laminoir italien a réduit de 40 % son combustible de réchauffage après être passé à l’enfournement à chaud [S95]. Sur le réseau camerounais de 2024, le chauffage par induction émet à peu près autant de CO2 par tonne qu’un four à gaz performant, tout en supprimant le besoin de gaz en phase 1 (dérivé).
Dans ce chapitre (8)
- 6.1 Le laminage transforme les billettes en produits spécifiés par les clients
- 6.2 Chaque phase ajoute un laminoir pour des produits que la région importe encore
- 6.3 Le chauffage est la principale décision énergétique du laminoir
- 6.4 Le rendement et la qualité se font au laminoir autant qu’à l’aciérie
- 6.5 Le fil machine alimente une filière aval
- 6.6 L’eau, la calamine et les utilités du laminoir
- 6.7 La mise en service et la montée en cadence prennent des mois, non des semaines
- 6.8 La flexibilité du laminoir garde le marché ouvert
6.1 Le laminage transforme les billettes en produits spécifiés par les clients
Un laminoir de produits longs reçoit des billettes (ou, pour les gros profilés, des blooms et des ébauches de poutrelles) et les transforme en barres, couronnes et profilés par déformations successives à chaud. Chaque cage de cylindres réduit la section et allonge le produit ; la forme des cylindres (le « calibrage ») détermine le profil final. La figure 6.1 présente la logique du laminoir de la phase 1 : un train commun de chauffage et de dégrossissage, puis deux voies de finition, l’une produisant des ronds à béton droits en bottes, l’autre du fil machine en couronnes.
La voie du rond à béton
Après les cages dégrossisseuses et intermédiaires, la barre passe dans les cages finisseuses, dont la dernière passe lamine les nervures. Juste après la dernière cage, un caisson à eau trempe la surface de la barre. Ce traitement de trempe et autorevenu, connu sous des noms commerciaux tels que TEMPCORE, donne une peau dure en martensite revenue et un cœur ductile en ferrite et perlite, et produit des barres soudables à haute résistance à partir d’un simple acier bas carbone et bas manganèse, sans vanadium ni niobium coûteux [S28]. Le CRM Group, qui a mis au point le procédé, fait état de plus de 100 installations industrielles, pour des barres d’un diamètre allant jusqu’à 75 mm [S28]. Les barres refroidissent ensuite sur un refroidissoir, sont coupées aux longueurs commerciales par des cisailles à froid, comptées et mises en bottes.
Les petits diamètres de ronds à béton sont souvent laminés sur deux brins ou plus à la fois, grâce à un refendage longitudinal de la barre dans le train finisseur, ce qui accroît la production du laminoir pour les diamètres les plus demandés. Le laminoir de 300 000 t/an commandé par GSM en Tanzanie en septembre 2026 associe 14 cages à cartouche, un bloc finisseur de 10 passes pour le fil machine et une trempe et un revenu en ligne, et produit des ronds à béton de 8 à 32 mm et du fil machine de 5,5 à 6,5 mm à partir de billettes de 150 mm, à raison de 50 t par heure au plus [S08, S47].
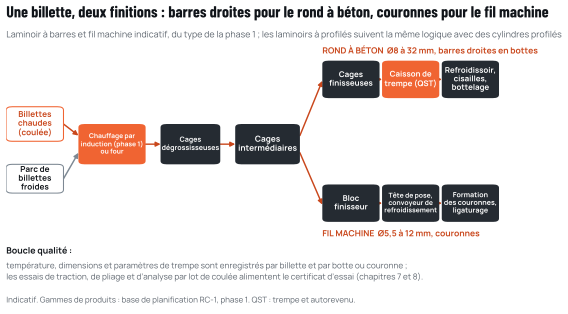
Source : Cameroon Steel ; gammes de produits selon la configuration de référence RC-1 de Cameroon Steel (estimation de planification) [S03] ; architecture du laminoir conforme aux commandes africaines de 2026 [S08, S47].
La voie du fil machine
Le fil machine est laminé à de petits diamètres dans un bloc finisseur à grande vitesse, groupe compact de cages entraînées ensemble, puis mis en spires par une tête de pose et refroidi de façon contrôlée sur un convoyeur avant d’être rassemblé en couronnes. Le programme de refroidissement détermine la microstructure du fil et donc sa facilité de tréfilage en fils, treillis, pointes et fils de ligature. Le fil machine destiné au tréfilage fin exige un acier propre, pauvre en résiduels : c’est l’une des raisons pour lesquelles le DRI et le HBI présents dans la charge de l’aciérie comptent pour le fil machine (chapitre 3).
6.2 Chaque phase ajoute un laminoir pour des produits que la région importe encore
RC-1 ordonne les laminoirs de sorte que chaque phase ajoute des produits plutôt que davantage des mêmes [S03]. La phase 1 sert le marché de la construction avec des ronds à béton et du fil machine, mais son laminoir n’est pas le seul débouché de son acier : la capacité nationale de ronds à béton dépasse déjà de plus de trois fois la demande [S06] ; la production de la phase 1 est donc prévue pour aller, selon les cas, aux produits laminés ou à des billettes marchandes destinées aux relamineurs existants, et pour remplacer les billettes et le fil machine importés et atteindre les marchés de la CEMAC plutôt que d’ajouter du rond à béton à un marché saturé (chapitre 9). La phase 2 ajoute un laminoir à profilés légers et moyens pour les cornières, les profilés en U et les plats, utilisés dans les ossatures de bâtiments, les toitures, les pylônes, les structures de transport d’électricité et la construction métallique. La phase 3 ajoute un laminoir à profilés lourds pour les poutrelles H et I, utilisées dans les bâtiments industriels, les ponts et les ouvrages portuaires. Les profilés et les constructions métalliques sont encore largement importés au Cameroun : en 2023, le pays a importé pour 26,3 millions USD de profilés (SH 7216) et 25 700 t de constructions métalliques (SH 7308) [S05].
Tableau 6.1 Laminoirs par phase de RC-1 (indicatif)
| Phase | Laminoir | Produits | Capacité indicative de produits finis | Alimentation | Chauffage |
|---|---|---|---|---|---|
| Phase 1 | Laminoir à barres et à fil machine à grande vitesse | Ronds à béton Ø8 à 32 mm en bottes ; fil machine Ø5,5 à 12 mm en couronnes | Capacité nominale d’environ 300 000 t/an ; production soutenue attendue de 270 000 à 300 000 | Billettes, chaudes de la coulée continue ou froides du parc | Chauffage des billettes par induction, en partie enfournées à chaud |
| Phase 2 | Laminoir à profilés légers et moyens | Cornières, profilés en U, plats | Environ 200 000 t/an (150 000 à 200 000) | Billettes d’une deuxième ligne de fusion | Four à longerons mobiles au gaz |
| Phase 3 | Laminoir à profilés lourds | Poutrelles H et I, profilés lourds | Environ 500 000 t/an | Blooms ou ébauches de poutrelles d’une aciérie agrandie | Four à longerons mobiles au gaz |
| Réserve | Transformation aval | Tréfilage, treillis soudés, façonnage des armatures | À définir | Fil machine, ronds à béton | Sans objet |
Source : configuration de référence RC-1 de Cameroon Steel (estimation de planification), édition du 10 octobre 2026 [S03]. Les capacités sont prévues (phase 1) ou indicatives (phases 2 et 3).
Le laminoir à profilés lourds impose des exigences en amont. Les poutrelles à larges ailes sont laminées à partir de demi-produits plus grands et profilés : la phase 3 exige donc une coulée continue de blooms ou d’ébauches de poutrelles en plus des billettes, ainsi qu’un agrandissement de l’aciérie. C’est l’une des raisons pour lesquelles la phase 3 est la plus grande étape de la trajectoire et vient après que les phases 1 et 2 ont démontré le marché et l’équipe d’exploitation.
6.3 Le chauffage est la principale décision énergétique du laminoir
Avant le laminage, l’acier doit être ramené à une température à laquelle il se déforme facilement ; les fours de réchauffage défournent généralement à environ 1 250 °C [S50]. La manière de fournir cette chaleur est la principale décision énergétique du laminoir. Les meilleures techniques disponibles de l’UE associent au réchauffage des barres et des fils 0,6 à 1,9 GJ par tonne, et au réchauffage des billettes, blooms et poutrelles 1,4 à 2,2 GJ par tonne, alors que le laminage proprement dit ne demande que 0,1 à 0,5 GJ par tonne [S49]. RC-1 retient un four à longerons mobiles au gaz consommant 1,1 à 1,6 GJ par tonne pour les laminoirs à profilés ultérieurs [S03].
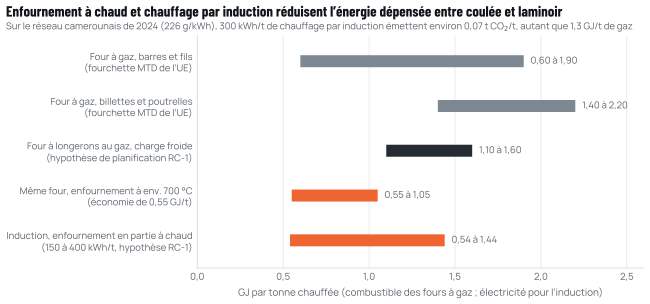
Source : conclusions MTD de l’UE pour la transformation des métaux ferreux [S49] ; hypothèses de planification de la configuration de référence RC-1 de Cameroon Steel (estimation de planification) [S03] ; économie due à l’enfournement à chaud [S50] ; comparaison de CO2 fondée sur le facteur par défaut du GIEC pour le gaz naturel [S96] et sur l’intensité du réseau camerounais en 2024 [S07].
Deux techniques réduisent sensiblement l’énergie de chauffage.
L’enfournement à chaud. Des billettes qui passent de la coulée continue au four avant de refroidir demandent beaucoup moins de combustible. Une analyse sectorielle de 2025 estime l’économie à environ 0,55 GJ par tonne pour de l’acier enfourné à 700 °C, avec une hausse de la productivité du four d’environ 28 % et une économie de CO2 d’environ 27 kg par tonne ; elle relève aussi que les fours au gaz perdent 0,5 à 1,0 % de l’acier sous forme de calamine [S50]. En 2023, Acciaierie di Sicilia, en Italie, a fait état d’une réduction de 40 % de la consommation de combustible de son four poussant de 80 t par heure après l’installation par Danieli d’un enfournement direct des billettes chaudes [S95]. L’enfournement à chaud exige que la coulée continue et le laminoir soient implantés et programmés ensemble, avec une table de transfert courte et un tampon pour les interruptions.
Le chauffage par induction. Les inducteurs chauffent les billettes électriquement au moyen de bobines dont la puissance peut être réglée une à une, ce qui convient au transfert direct depuis la coulée continue : la billette n’a besoin que de retrouver et d’homogénéiser sa température, non d’être chauffée depuis l’état froid. Danieli décrit des lignes de coulée-laminage directes dans lesquelles les billettes passent de la coulée continue au laminoir à travers des inducteurs, sans aucun four au gaz, ce qui réduit la formation de calamine et les émissions [S97]. RC-1 retient 150 à 400 kWh par tonne pour le chauffage par induction avec enfournement partiellement à chaud en phase 1, avec une valeur centrale de 300 kWh [S03].
Sur le réseau camerounais, la comparaison carbone est serrée. À l’intensité moyenne de 2024, d’environ 226 g CO2/kWh [S07], 300 kWh de chauffage par induction émettent environ 0,068 t de CO2 par tonne, tandis que 1,3 GJ de gaz naturel dans un four de réchauffage émettent environ 0,073 t au facteur par défaut du GIEC de 56,1 t CO2 par TJ [S96] (tous deux dérivés). L’intérêt de l’induction en phase 1 tient donc moins au carbone qu’à la simplicité : elle ne demande aucun raccordement au gaz, démarre et s’arrête rapidement, réduit les pertes en calamine et se couple naturellement à une coulée continue voisine. RC-1 prévoit en conséquence une phase 1 sans aucune consommation de gaz, puis environ 260 000 GJ de gaz par an avec le laminoir à profilés de la phase 2 et environ 910 000 GJ à plein développement [S03].
6.4 Le rendement et la qualité se font au laminoir autant qu’à l’aciérie
Chaque tonne perdue entre la coulée continue et la botte finie est une tonne d’unités de fer, d’énergie et de travail gaspillée. Les pertes proviennent de la calamine à la surface des billettes, des chutes coupées en bout de chaque barre, des « bouchons » (barres qui se coincent dans le laminoir) et des produits hors tolérance. RC-1 retient un rendement combiné de coulée et de laminage de 0,94 t de produit fini par tonne d’acier liquide, dans une fourchette de 0,92 à 0,96, et environ 20 kg de calamine par tonne de produit, collectée et recyclée [S03]. L’enfournement à chaud et le chauffage par induction réduisent tous deux la calamine ; un bon calibrage, de bons guidages et l’automatisation réduisent les bouchons et les chutes.
La qualité se maîtrise par la mesure. Les laminoirs modernes mesurent en continu les dimensions des barres par des jauges laser après les cages finisseuses, enregistrent le débit et la température de l’eau de trempe pour chaque barre, et testent des échantillons de chaque lot de coulée en résistance à la traction, en allongement et en pliage avant l’émission du certificat d’essai (chapitres 7 et 8). Pour le fil machine, les réglages du convoyeur de refroidissement et les propriétés des couronnes sont enregistrés couronne par couronne. Ces enregistrements ne sont pas une charge administrative : ce sont eux qui permettent à un client, à un inspecteur ou à un tribunal de remonter d’une barre à la coulée dont elle provient.
6.5 Le fil machine alimente une filière aval
Le fil machine est un produit intermédiaire. Il est tréfilé en fils de ligature, pointes, grillages et treillis soudés, et ses clients sont de petites et moyennes entreprises dont la productivité dépend d’un fil qui se tréfile sans casser. Les importations enregistrées de fil machine du Cameroun sont tombées de 50 800 t en 2019 à 7 800 t en 2023 [S05], et le secteur fait désormais état de capacités nationales de fil machine et de pointes bien supérieures à la demande [S06]. Un nouveau laminoir à fil machine se distinguera donc par la qualité, la régularité et la gamme de nuances qu’il peut fournir, et non par le seul volume. Les treillis soudés et les armatures façonnées en sont un prolongement naturel : ils déplacent la valeur ajoutée des chantiers vers les usines, réduisent les déchets et améliorent la précision sur chantier. RC-1 réserve un emplacement pour une transformation aval de ce type [S03]. Un laminoir à fil machine à Kribi approvisionnerait à la fois ses propres unités aval et les tréfileurs indépendants de la région.
6.6 L’eau, la calamine et les utilités du laminoir
Un laminoir utilise de l’eau pour refroidir les cylindres, pour décalaminer les billettes par jets à haute pression et, pour le rond à béton, pour tremper la barre après la dernière cage. Les références de la SFI pour les laminoirs donnent une large fourchette de consommation d’eau, selon le degré de recirculation [S44]. L’eau se charge de calamine et d’huile et doit être décantée, déshuilée et refroidie avant d’être réutilisée ; la calamine est récupérée et peut être vendue ou recyclée à l’aciérie. RC-1 retient des boucles de refroidissement fermées et un appoint de 1,5 à 3,0 m³ d’eau par tonne de produit pour l’ensemble de l’usine [S03]. L’air comprimé, la lubrification et les circuits hydrauliques complètent les utilités du laminoir ; tous sont électriques en phase 1.
6.7 La mise en service et la montée en cadence prennent des mois, non des semaines
Un nouveau laminoir n’atteint pas sa production nominale dès le premier jour. Les essais à froid de chaque cage et de chaque entraînement, les essais à chaud avec les premières billettes, l’étalonnage des programmes de passes et des réglages de trempe pour chaque produit, et la formation des équipes sur les équipements en fonctionnement prennent du temps. Les contrats avec les fournisseurs devraient prévoir une montée en cadence par paliers, des essais de performance à des niveaux définis de production, de rendement et d’énergie, et la présence du fournisseur sur site jusqu’à la réussite de ces essais. Le critère du jalon 2 au chapitre 10, douze mois à la performance nominale ou à un niveau proche, en tient compte.
6.8 La flexibilité du laminoir garde le marché ouvert
Un laminoir de produits longs est plus flexible que son nom ne le laisse penser. Le laminoir à barres peut changer de diamètre de rond à béton au cours d’un même poste, laminer des ronds lisses ou de petits plats, et fournir du fil machine au tréfilage aval. Les laminoirs à profilés peuvent suivre la demande entre cornières, profilés en U et plats. Les billettes elles-mêmes sont un produit vendable : lorsqu’un laminoir est en maintenance ou que la demande est faible, l’aciérie peut vendre des billettes à d’autres laminoirs qui les importent aujourd’hui (chapitre 3).
Trois choix de conception protègent cette flexibilité pour un coût modeste : un parc à billettes froides et une table de chargement à côté de la ligne d’enfournement à chaud, afin que le laminoir puisse tourner lorsque l’aciérie est arrêtée ; de l’espace et des fondations pour la transformation aval (tréfilage, treillis soudés, façonnage des armatures), que RC-1 réserve [S03] ; et un système d’automatisation du laminoir qui mémorise les programmes de passes et les recettes de trempe de chaque produit, afin que les changements soient rapides et reproductibles.
Sources citées dans ce chapitre
Les repères entre crochets renvoient à ces sources ; la liste complète figure en annexe. Liste complète des sources
- S28TEMPCORE: quench and self-tempering process for reinforcing bars. CRM Group, Non daté, consulté en oct. 2026.old.crmgroup.be/en/industrialised-results/bulk-processes/tempcore
- S08GSM Tanzania selects Danieli for new rebar and wire-rod mill. Danieli, 14 sept. 2026.danieli.com/en/GSM-Tanzania-selects-Danieli-for-new-rebar-and-wirerod-…
- S47GSM Tanzania selects Danieli Technologies for new rebar and wire rod mill. SteelOrbis, 15 sept. 2026.steelorbis.com/steel-news/latest-news/gsm-tanzania-selects-danieli-tec…
- S03Cameroon Steel, configuration de référence RC-1 (estimation de planification), édition du 10 octobre 2026 (RC-1.1) : phases, repères avec fourchettes, bilans et calendrier indicatifs. Cameroon Steel, 10 oct. 2026.Cité par titre et date
- S06Production : les acteurs en présence. Cameroon Tribune, 11 mai 2026.cameroon-tribune.cm/article.html/76600/fr.html/details_2
- S05UN Comtrade public API : Cameroon (déclarant 120), SH 72 et 73 et lignes à six chiffres, 2019 à 2023. Division de statistique des Nations unies.comtradeapi.un.org/public/v1/preview/C/A/HS?reporterCode=120&period=20…
- S50Hot charging of steel billets and slabs: impact on energy costs and emissions (S. W. Hesling). Steelonthenet, 1er janv. 2025.steelonthenet.com/insights/hot-charging.html
- S49Commission Implementing Decision (EU) 2022/2110, BAT conclusions for the ferrous metals processing industry. Commission européenne, Journal officiel L 284, 11 oct. 2022.eur-lex.europa.eu/legal-content/EN/TXT/PDF/?uri=CELEX:32022D2110
- S962006 IPCC Guidelines for National Greenhouse Gas Inventories, Volume 2 (Energy), Chapter 1, default CO₂ emission factor for natural gas (56,100 kg/TJ). Groupe d’experts intergouvernemental sur l’évolution du climat (GIEC), 2006.ipcc-nggip.iges.or.jp/public/2006gl/pdf/2_Volume2/V2_1_Ch1_Introductio…
- S07Carbon intensity of electricity generation (données Ember). Our World in Data, Jeu de données consulté en oct. 2026.ourworldindata.org/grapher/carbon-intensity-electricity
- S95Danieli implements new hot billet charging system at Acciaierie di Sicilia. AIST, 10 août 2023.aist.org/danieli-implements-new-hot-billet-charging-system-at-acciaier…
- S97Electric heating systems (réchauffeurs à induction Q-Heat). Danieli, Non daté, consulté en oct. 2026.danieli.com/en/danieli-green-metal/electric-heating-systems.htm
- S44Environmental, Health, and Safety Guidelines for Integrated Steel Mills. SFI, Groupe de la Banque mondiale, 30 avr. 2007.ifc.org/content/dam/ifc/doc/2000/2007-integrated-steel-mills-ehs-guide…
Citer ce chapitre
Cameroon Steel (2026). La sidérurgie électrique est la bonne filière pour l’Afrique centrale. Livre blanc 03, chapitre 6 : Laminage des produits longs : billettes chaudes et chauffage par induction font de la phase 1 une ligne entièrement électrique. CS-WP-03. https://www.cameroon-steel.com/fr/bibliotheque/technology-routes/rolling-long-products/
Source