Livre blanc 03 · Chapitre 8 · Édition française
Numérisation et automatisation : les systèmes de conduite font partie du procédé, ils ne s’y ajoutent pas
Une aciérie et un laminoir modernes ne peuvent atteindre leur rendement, leur consommation d’énergie et leur qualité nominaux sans automatisation, et une usine neuve a l’avantage de pouvoir l’intégrer dès la conception. Les automatismes de base (niveau 1) et les modèles de procédé (niveau 2) conduisent le four, la poche, la coulée continue et le laminoir seconde par seconde ; un système d’exécution de la production (niveau 3) rattache chaque botte à la coulée dont elle provient ; et un système de management de l’énergie transforme le comptage en économies. Les usines manufacturières certifiées ISO 50001 ont amélioré leur performance énergétique d’environ 4,1 % la première année, et encore d’environ 3,4 % par an douze ans plus tard [S31]. Pour la consommation d’électricité prévue de la phase 1, environ 289 GWh par an (environ 302 GWh à la valeur haute d’électricité), une amélioration de 4 % représenterait environ 12 GWh par an (dérivé) [S03]. C’est ce même fil de données qu’exigent de plus en plus les clients, les régulateurs et, pour les exportations vers l’Europe, les règles d’ajustement carbone aux frontières.
Dans ce chapitre (13)
- 8.1 Cinq niveaux de conduite, chacun avec sa propre horloge
- 8.2 Niveaux 1 et 2 à l’aciérie : des modèles qui économisent des minutes et des kilowattheures
- 8.3 Le niveau 2 au laminoir : programmes de passes, conduite de la trempe et mesure
- 8.4 Le management de l’énergie transforme le comptage en économies
- 8.5 Traçabilité : chaque botte remonte à sa coulée
- 8.6 La comptabilité carbone dès la première coulée
- 8.7 La simulation avant la construction, et pour la formation
- 8.8 Échelonner l’investissement numérique
- 8.9 Fiabilité : une maintenance guidée par les données
- 8.10 Cybersécurité et architecture
- 8.11 Ce sont les personnes qui font fonctionner les systèmes
- 8.12 Des enregistrements qui survivent aux premiers propriétaires de l’usine
- 8.13 Ce que la numérisation implique pour la décision
8.1 Cinq niveaux de conduite, chacun avec sa propre horloge
L’automatisation industrielle se décrit généralement au moyen de la hiérarchie fonctionnelle de la norme ISA-95 (IEC 62264), présentée à la figure 8.1. Le niveau 0 est le procédé physique, avec ses capteurs et ses actionneurs. Le niveau 1 est la conduite de base dans les automates programmables et les systèmes numériques de contrôle-commande, qui réagissent en fractions de seconde. Le niveau 2 est la supervision et l’optimisation du procédé. Le niveau 3, la gestion des opérations de production, travaille à l’échelle des jours, des postes, des heures et des minutes et couvre l’ordonnancement, la qualité, la maintenance et les stocks. Le niveau 4, la planification et la logistique de l’entreprise, travaille à l’échelle des mois, des semaines et des jours au moyen du progiciel de gestion intégré [S101].
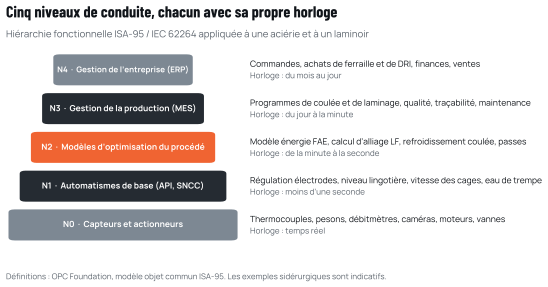
Source : Cameroon Steel ; définitions des niveaux selon le modèle objet commun ISA-95 de l’OPC Foundation [S101].
L’intérêt de cette hiérarchie est pratique : elle indique aux concepteurs de l’usine quel système détient quelle décision et comment les données doivent circuler entre eux. Une défaillance récurrente dans les usines sidérurgiques est une rupture entre niveaux, par exemple une coulée continue qui enregistre des données de billettes qui ne parviennent jamais au laminoir, ou un laboratoire dont les résultats d’essais sont ressaisis à la main dans un certificat.
8.2 Niveaux 1 et 2 à l’aciérie : des modèles qui économisent des minutes et des kilowattheures
Dans un four à arc électrique, le niveau 1 régule en continu les électrodes pour maintenir des arcs stables, pilote les injecteurs d’oxygène et de carbone et les brûleurs, et protège les panneaux refroidis à l’eau. Le niveau 2 ajoute des modèles : un bilan matière et énergie qui estime la température et la composition du bain entre deux mesures, un programme électrique qui choisit les prises du transformateur au cours de la coulée et, au four-poche, un calcul d’alliage qui détermine les ajouts les moins coûteux pour atteindre la composition visée. À la coulée continue, le niveau 1 pilote le niveau en lingotière et la vitesse d’extraction, tandis que le niveau 2 calcule le refroidissement secondaire pour éviter les fissures.
Plusieurs fournisseurs proposent ces fonctions sous forme de solutions intégrées. Tenova, par exemple, présente son système iEAF comme une solution modulaire fondée sur l’analyse complète des fumées, des capteurs, des modèles de procédé et une conduite avancée, et revendique des économies d’électricité, de combustible, de temps sous tension, de temps de coulée à coulée, de rendement, d’électrodes et de réfractaires [S102]. Ce type d’affirmations varie fortement d’une usine à l’autre ; pour une usine neuve, la bonne approche consiste à spécifier les mesures et les modèles dans le contrat du four et à convenir d’essais de performance.
Pour le four de la phase 1, où un seul FAE doit fonctionner environ 7 300 à 7 900 heures par an pour atteindre la capacité nominale (chapitre 5), chaque minute de temps sous tension économisée est de la capacité gagnée. Un modèle qui aide l’opérateur à couler à la bonne température, à éviter la surchauffe et à charger le bon mélange de ferraille et de DRI vaut davantage dans une aciérie à un seul four que dans une grande usine à plusieurs fours.
8.3 Le niveau 2 au laminoir : programmes de passes, conduite de la trempe et mesure
Au laminoir, le niveau 2 mémorise un programme de passes pour chaque produit, règle les écartements et les vitesses des cylindres, contrôle la traction entre les cages et pilote l’eau de trempe du rond à béton selon le diamètre et les propriétés visées. Des jauges laser placées après les cages finisseuses mesurent les dimensions de chaque barre ; des pyromètres mesurent la température avant et après la trempe. Pour le fil machine, le convoyeur de refroidissement contrôlé applique une recette par nuance. Ces systèmes rendent les changements de produit rapides et reproductibles, ce qui permet à un laminoir de servir un marché de nombreux diamètres sans longs arrêts.
8.4 Le management de l’énergie transforme le comptage en économies
L’énergie est le premier coût variable d’une aciérie électrique après les unités de fer, et aussi la première source de ses émissions. Un système de management de l’énergie compte l’électricité par unité (four, four-poche, coulée continue, inducteur, laminoir, utilités), rapproche la consommation de la production et repère les écarts. La certification ISO 50001 formalise la démarche. Une étude portant sur 83 sites manufacturiers certifiés a constaté des améliorations moyennes de la performance énergétique d’environ 4,1 % la première année et d’environ 3,4 % par an douze ans après la mise en œuvre [S31].
RC-1 estime la consommation d’électricité de la phase 1 à environ 289 GWh par an, pour une charge moyenne d’environ 36 MW, à la valeur de planification de 450 kWh par tonne au four, ou à environ 302 GWh et 38 MW à la valeur haute de 490 kWh [S03]. Sur cette base, une amélioration de 4 % économiserait environ 12 GWh par an (dérivé). Le même système sert la relation avec le système électrique décrite au chapitre 5 : il peut programmer les périodes sous tension du four hors des pointes du réseau et dans la limite de la puissance souscrite de l’usine sur la ligne 225 kV, se coordonner avec le compensateur et rendre compte de la qualité de l’électricité au point de raccordement.
8.5 Traçabilité : chaque botte remonte à sa coulée
La traçabilité est le point de rencontre entre l’automatisation et le client. La figure 8.2 présente la chaîne d’identifiants que tient une usine de produits longs : le lot de charge de ferraille et de DRI, le numéro de coulée avec sa composition et ses températures, la billette avec ses données de ligne et de coulée, le lot de laminage avec ses réglages de passes et de trempe, l’étiquette de chaque botte ou couronne, et le certificat d’essai, généralement un certificat de contrôle de type 3.1 selon l’EN 10204, qui accompagne la livraison.
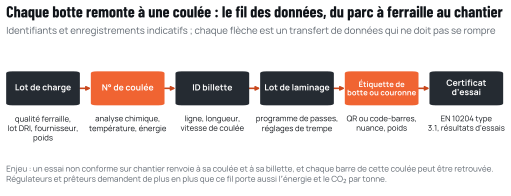
Source : Cameroon Steel.
Au Cameroun, où l’agence de normalisation a retiré un certificat de conformité et ordonné le rappel de ronds à béton non conformes [S26, S27], la traçabilité protège le producteur honnête : un essai non conforme sur chantier peut être rattaché à sa coulée, les autres barres de cette coulée localisées et testées, et la cause identifiée. Elle soutient aussi la certification par l’ANOR et par les organismes de certification des marchés d’exportation.
Le même fil portera les données carbone. Le MACF de l’UE, dans sa phase définitive depuis le 1er janvier 2026, impose aux importateurs de produits en fer et en acier de déclarer leurs émissions intrinsèques [S53]. Les producteurs capables de déclarer des émissions vérifiées et propres à leur installation, par tonne, évitent d’être évalués sur des valeurs par défaut, et la charge de l’importateur dépend de ces émissions. Mesurer le CO2 par coulée et par produit dès le premier jour d’exploitation est donc un atout commercial pour toute exportation vers l’Europe, et une exigence que les prêteurs poseront probablement de toute façon.
Tableau 8.1 Systèmes numériques de l’usine de Kribi, par niveau et par valeur
| Niveau | Système | Principales fonctions | Valeur pour l’usine | Phase |
|---|---|---|---|---|
| 0 et 1 | Capteurs, régulation des électrodes, automates et contrôle-commande | Arcs stables, niveau en lingotière, vitesse des cages, eau de trempe, verrouillages de sécurité | Exploitation sûre et stable ; socle de tous les autres niveaux | Phase 1, intégré |
| 2 | Modèles de procédé du FAE et du four-poche | Bilan matière et énergie, programme électrique, calcul d’alliage | Temps sous tension réduit, moins de resoufflages, coût d’alliage plus bas | Phase 1 |
| 2 | Modèles de la coulée continue et du laminoir | Refroidissement secondaire, programmes de passes, recettes de trempe, mesure laser | Rendement, qualité dimensionnelle, changements de produit reproductibles | Phase 1 |
| 2 et 3 | Qualité de l’électricité et management de l’énergie (ISO 50001) | Comptage par unité, maîtrise de la demande, surveillance du papillotement et des harmoniques | Environ 4 % d’amélioration énergétique la première année dans les usines certifiées [S31] ; conformité au réseau | Phase 1 |
| 3 | Système d’exécution de la production et système de laboratoire | Programmes de coulée et de laminage, traçabilité, certificats, maintenance | Produit certifié, capacité de rappel, fiabilité | Phase 1 |
| 3 | Surveillance, déclaration et vérification des émissions | CO2 par coulée et par produit, empreinte carbone | Déclarations MACF fondées sur des données réelles [S53] ; information des prêteurs | Phase 1, étendu avec le DRI |
| 4 | Progiciel de gestion intégré | Commandes, achats de charges métalliques, finances, logistique | Besoin en fonds de roulement, sécurité d’approvisionnement | Phase 1 |
Source : Cameroon Steel ; fonctions selon les niveaux ISA-95 [S101].
8.6 La comptabilité carbone dès la première coulée
Mesurer le CO2 est une tâche d’ingénierie avant d’être une tâche de déclaration. La méthode internationale de calcul de l’intensité en CO2 de la production d’acier, l’ISO 14404, comptabilise le carbone de chaque intrant (électrodes, carbone de charge, gaz naturel, DRI acheté et électricité) et de chaque extrant (acier, laitier, poussières), et répartit les émissions selon le périmètre de l’usine. Une usine qui compte chaque intrant, pèse chaque extrant et rattache l’un et l’autre aux coulées et aux lots de laminage peut établir une empreinte pour chaque produit, plutôt qu’une moyenne du site.
Cette capacité compte pour trois publics. Les importateurs de l’UE doivent déclarer les émissions intrinsèques des produits en fer et en acier en vertu du règlement MACF, et des données réelles et vérifiées sont préférables aux valeurs par défaut [S53]. Les prêteurs du développement exigent de plus en plus une déclaration des émissions de gaz à effet de serre à l’échelle du projet. Et les acheteurs nationaux, notamment les travaux publics et les entreprises internationales, commencent à demander l’empreinte carbone des produits. Les intensités estimées de RC-1, environ 0,32 à 0,33 t de CO2 par tonne de produit fini pour les périmètres 1 et 2 en phase 1 [S03], seront remplacées par des valeurs mesurées une fois l’usine en marche.
8.7 La simulation avant la construction, et pour la formation
Deux types de modèles réduisent les risques avant la construction de l’usine. Le premier est un modèle électrique du raccordement au réseau, du four et de son compensateur, utilisé pour l’étude de papillotement et d’harmoniques qu’exige le jalon 1 (chapitre 10). Le second est un ensemble de simulateurs de procédé pour le four, la coulée continue et le laminoir, que les fournisseurs utilisent pour former les opérateurs avant la mise en service à chaud. Des opérateurs qui se sont exercés sur simulateur aux programmes électriques, aux percées et aux bouchons commettent moins d’erreurs coûteuses sur les équipements en fonctionnement.
8.8 Échelonner l’investissement numérique
Tous les systèmes n’ont pas besoin d’être complets dès le premier jour. Le socle de la phase 1 n’est pas négociable : conduite de niveau 1 et systèmes de sécurité, modèles de niveau 2 pour le four, le four-poche, la coulée continue et le laminoir, système d’information du laboratoire, traçabilité du lot de charge au certificat, et comptage de l’énergie et des émissions. L’analytique avancée, les modèles de maintenance prédictive et l’optimisation à l’échelle de l’usine peuvent suivre une fois que l’usine dispose d’une année de données fiables. Ce qui doit être juste dès le départ, c’est l’architecture : des identifiants cohérents, un modèle de données unique et la segmentation des réseaux, afin que des systèmes ultérieurs puissent être ajoutés sans reconstruire les fondations.
8.9 Fiabilité : une maintenance guidée par les données
Une aciérie à un seul four fortement utilisée est vulnérable aux arrêts imprévus. La surveillance de l’état du transformateur du four, des panneaux et de la voûte refroidis à l’eau, des circuits hydrauliques et des entraînements du laminoir permet de programmer la maintenance avant la défaillance. Un système de gestion de la maintenance assistée par ordinateur, relié au niveau 3, enregistre chaque intervention et chaque pièce de rechange. Le même principe s’applique au compensateur et au poste haute tension, dont la défaillance arrêterait toute l’usine.
8.10 Cybersécurité et architecture
Relier les systèmes de conduite aux systèmes de gestion et aux plateformes d’assistance à distance des fournisseurs expose l’usine aux cyberattaques. La hiérarchie ISA-95 fournit une architecture naturelle de défense : des réseaux séparés pour la conduite (niveaux 0 à 2) et pour la gestion (niveaux 3 et 4), des interfaces contrôlées entre eux, et un accès à distance uniquement par des passerelles surveillées. La série de normes IEC 62443 sur la sécurité des automatismes industriels devrait faire partie de la spécification de l’automatisation dès le départ, car ajouter la sécurité à une usine en marche coûte cher.
8.11 Ce sont les personnes qui font fonctionner les systèmes
L’automatisation ne réduit pas le besoin de personnel qualifié ; elle en change les compétences. Une usine de ce type a besoin d’ingénieurs en automatisme, de techniciens en instrumentation et en électricité, d’ingénieurs de procédé qui maîtrisent à la fois la métallurgie et les modèles, et de spécialistes des données. Le Cameroun dispose d’une base sur laquelle s’appuyer : l’ENSPY (École nationale supérieure polytechnique de Yaoundé) enseigne le génie industriel et mécanique, le génie électrique et le génie civil, mais n’a pas de département de métallurgie [S39], et l’Institut universitaire de technologie de Douala forme des techniciens en génie mécanique et productique, en maintenance industrielle, en génie thermique et en génie électrique [S103]. Les formations des fournisseurs, la formation sur simulateur des opérateurs du four et du laminoir et les partenariats avec ces établissements devraient faire partie du contrat technologique.
8.12 Des enregistrements qui survivent aux premiers propriétaires de l’usine
Les enregistrements d’une usine de ronds à béton sont nécessaires aussi longtemps que restent debout les bâtiments qui contiennent ses barres. Un ingénieur structure qui évalue un bâtiment endommagé, ou un enquêteur après un effondrement, peut avoir besoin de connaître la composition et les résultats de traction d’une barre des décennies après son laminage. La politique de données de l’usine doit donc définir ce qui est conservé (composition des coulées, résultats d’essais, certificats, paramètres de trempe), pour combien de temps, sous quel format et avec quelle sauvegarde, et qui peut y accéder. La même politique doit régir les données de procédé que les fournisseurs de technologie collectent par leurs connexions d’assistance à distance : Cameroon Steel doit être propriétaire de ses données d’exploitation, décider de ce qui sort de l’usine et exiger des fournisseurs qu’ils les protègent.
8.13 Ce que la numérisation implique pour la décision
Les systèmes numériques représentent une faible part du coût d’investissement d’une usine sidérurgique, mais une grande part de sa performance. La liste de contrôle du décideur est courte : les fonctions de niveaux 1 et 2 et leurs essais de performance inscrits dans les contrats du four, de la coulée continue et du laminoir ; un schéma unique d’identifiants à l’échelle de l’usine, du lot de charge au certificat ; un comptage suffisant pour l’ISO 50001 et pour l’empreinte carbone des produits ; et une architecture d’automatisation conçue pour la sécurité. Tous ces éléments coûtent moins cher à spécifier au début de la phase 1 qu’à ajouter plus tard.
Sources citées dans ce chapitre
Les repères entre crochets renvoient à ces sources ; la liste complète figure en annexe. Liste complète des sources
- S101OPC UA Common Object Model : ISA-95 concept. OPC Foundation, Non daté, consulté en oct. 2026.reference.opcfoundation.org/specs/OPC-10030/4
- S102Intelligent EAF (iEAF) technology. Tenova, Non daté, consulté en oct. 2026.tenova.com/technologies/intelligent-eaf-ieafr-technology
- S31Fitzgerald P., Therkelsen P. L., Sheaffer P., Rao P., Deeper and persistent energy savings and carbon dioxide reductions achieved through ISO 50001 in the manufacturing sector, Sustainable Energy Technologies and Assessments. Lawrence Berkeley National Laboratory, 2023.eta-publications.lbl.gov/publications/deeper-and-persistent-energy-sav…
- S03Cameroon Steel, configuration de référence RC-1 (estimation de planification), édition du 10 octobre 2026 (RC-1.1) : phases, repères avec fourchettes, bilans et calendrier indicatifs. Cameroon Steel, 10 oct. 2026.Cité par titre et date
- S26Cameroon rejects fresh push to revise rebar standard. Business in Cameroon, 26 janv. 2026.businessincameroon.com/construction/2601-15657-cameroon-rejects-fresh-…
- S27Cameroun : le gouvernement rejette une demande de révision de la norme du fer à béton. EcoMatin, 5 févr. 2026.ecomatin.net/cameroun-le-gouvernement-rejette-une-demande-de-revision-…
- S53Regulation (EU) 2023/956 establishing a carbon border adjustment mechanism, Annex I. EUR-Lex, Journal officiel L 130, 16 mai 2023.eur-lex.europa.eu/legal-content/EN/TXT/PDF/?uri=CELEX:32023R0956
- S39École Nationale Supérieure Polytechnique de Yaoundé : departments. ENSPY, Non daté, consulté en oct. 2026.polytechnique.cm/
- S103Institut Universitaire de Technologie de Douala : departments. IUT Douala, Non daté, consulté en oct. 2026.iut-dla.cm/
Citer ce chapitre
Cameroon Steel (2026). La sidérurgie électrique est la bonne filière pour l’Afrique centrale. Livre blanc 03, chapitre 8 : Numérisation et automatisation : les systèmes de conduite font partie du procédé, ils ne s’y ajoutent pas. CS-WP-03. https://www.cameroon-steel.com/fr/bibliotheque/technology-routes/digitalisation/
Source