1/6约1100°C
加热
钢坯出加热炉时温度均匀。连铸后的热坯直接装炉,可节省大部分加热能耗。
装料
分拣后的废钢和直接还原铁用料篮装入电炉;一期的直接还原铁为进口。
钢温
约30°C
典型温度
示意节奏
约60分钟
两炉钢之间的间隔
假设电耗
0千瓦时/吨
炉料为常温:每吨产品约需1.21吨废钢和直接还原铁
推算累计电耗
0/963
千瓦时/吨产品
推算电弧炉熔炼
石墨电极产生电弧熔化炉料;吹氧和石灰精炼钢水并形成钢渣。
钢温
约1600°C
典型温度
示意节奏
约44分钟
每炉60分钟中的通电时间
假设电耗
450千瓦时/吨
按钢水计,参考区间为347至500
假设累计电耗
479/963
千瓦时/吨产品
推算钢包
钢水在此升温、脱氧并调整至目标钢种;每炉钢均用光谱仪分析。
钢温
约1600°C
典型温度
示意节奏
约20分钟
每炉加热时间,用于调整钢种
假设电耗
37.5千瓦时/吨
按钢水计
假设累计电耗
519/963
千瓦时/吨产品
推算连铸
钢水在水冷结晶器中凝固,以方坯形式连续拉出并定尺切割。
钢温
约1000°C
典型温度
示意节奏
约40吨/小时
钢水,连续浇铸不停顿
推算电耗
32.5千瓦时/吨
按钢水计:连铸、制氧、水、压缩空气
推算累计电耗
553/963
千瓦时/吨产品
推算加热
钢坯通过感应加热达到轧制温度,并尽量利用连铸余热。
钢温
约1100°C
典型温度
示意节奏
约37.5吨/小时
按产品计:轧线的节奏
推算电耗
300千瓦时/吨
按产品计,感应加热(150至400,取决于钢坯入炉温度)
假设累计电耗
853/963
千瓦时/吨产品
推算轧制
一系列机架逐步压缩断面、延长钢材;最后的孔型轧出横肋。
钢温
约1050°C
典型温度
示意节奏
约37.5吨/小时
按产品计,每年运行8000小时
推算电耗
110千瓦时/吨
按产品计,参考区间为70至140
有出处累计电耗
963/963
千瓦时/吨产品
推算淬火
水冷使钢筋表层硬化,芯部余热随后对表层回火:兼具强度与延性。
钢温
约600°C
典型温度
示意节奏
约37.5吨/小时
按产品计:钢筋穿水而过,不作停留
推算电耗
0千瓦时/吨
靠水完成;水泵电耗计入辅助设施
推算累计电耗
963/963
千瓦时/吨产品
推算冷却
在冷床上冷却,定尺剪切为12米,打捆挂牌并送实验室检测。
钢温
约30°C
典型温度
示意节奏
12米
定尺长度:剪切、打捆并挂上炉号标牌
假设电耗
0千瓦时/吨
钢筋在空气中冷却
推算累计电耗
963/963
千瓦时/吨产品
推算克里比综合体围绕电炉路线设计:电弧炉熔化废钢和直接还原铁,钢包精炼炉调整钢种,连铸机生产钢坯,轧机再将钢坯轧制成钢筋和线材。 本页介绍每道工序、我们选择这条路线的原因,以及它对电网和质量控制的要求。
30.3%
2025年电炉钢占全球粗钢产量的比例;在开发中的产能里占50%
来源
世界钢铁协会《World Steel in Figures 2026》;Global Energy Monitor《Pedal to the Metal 2026》
worldsteel.org/data/world-steel-in-figures/world-steel-in-fi
450千瓦时/吨
RC-1采用的电弧炉每吨钢水耗电量,处于347至500千瓦时/吨的参考区间内
来源
国际金融公司《EHS Guidelines for Integrated Steel Mills》(2007年):电弧炉1250至1800兆焦/吨(347至500千瓦时/吨);450千瓦时/吨为RC-1在该区间内采用的规划假设
约0.58吨CO₂/吨
计入进口直接还原铁上游排放的排放强度参考值,是与各路线平均值最接近的口径。仅计范围一和范围二:一期约0.32吨(全部建成后约0.33吨)
来源
Cameroon Steel RC-1参考配置:吨钢电耗(电弧炉和轧制取国际金融公司区间;感应加热和辅助设施为RC-1假设)× 喀麦隆电网排放因子226克二氧化碳/千瓦时(Ember,2024年,当年水电占比约72%;喀麦隆电力行业监管局(ARSEL)报告2025年约为90%:本站采用更为审慎的2024年排放因子);直接排放以及进口直接还原铁上游排放(按每吨直接还原铁0.70吨二氧化碳计,天然气竖炉)均为RC-1假设
约90%
据喀麦隆电力行业监管局(ARSEL),2025年喀麦隆发电量中水电占比(据Ember,2024年约为72%,本站采用的226克二氧化碳/千瓦时排放因子即为该年数据)
来源
ARSEL,Rapport d’activités 2025,2026年9月7日
arsel-cm.org/wp-content/uploads/2026/09/Rapport-ARSEL-2025.p
逐步解析
一期从电炉装料开始。前两步——从矿石到直接还原铁——是远期选项,将使工厂能够使用喀麦隆矿石。
矿石经选矿后制成高铁、低硅的球团。
天然气在不熔化球团的情况下脱除其中的氧,得到直接还原铁。
分拣后的废钢和直接还原铁用料篮装入电炉;一期的直接还原铁为进口。
石墨电极产生电弧熔化炉料;吹氧和石灰精炼钢水并形成钢渣。
钢水在此升温、脱氧并调整至目标钢种;每炉钢均用光谱仪分析。
钢水在水冷结晶器中凝固,以方坯形式连续拉出并定尺切割。
钢坯通过感应加热达到轧制温度,并尽量利用连铸余热。
一系列机架逐步压缩断面、延长钢材;最后的孔型轧出横肋。
水冷使钢筋表层硬化,芯部余热随后对表层回火:兼具强度与延性。
在冷床上冷却,定尺剪切为12米,打捆挂牌并送实验室检测。
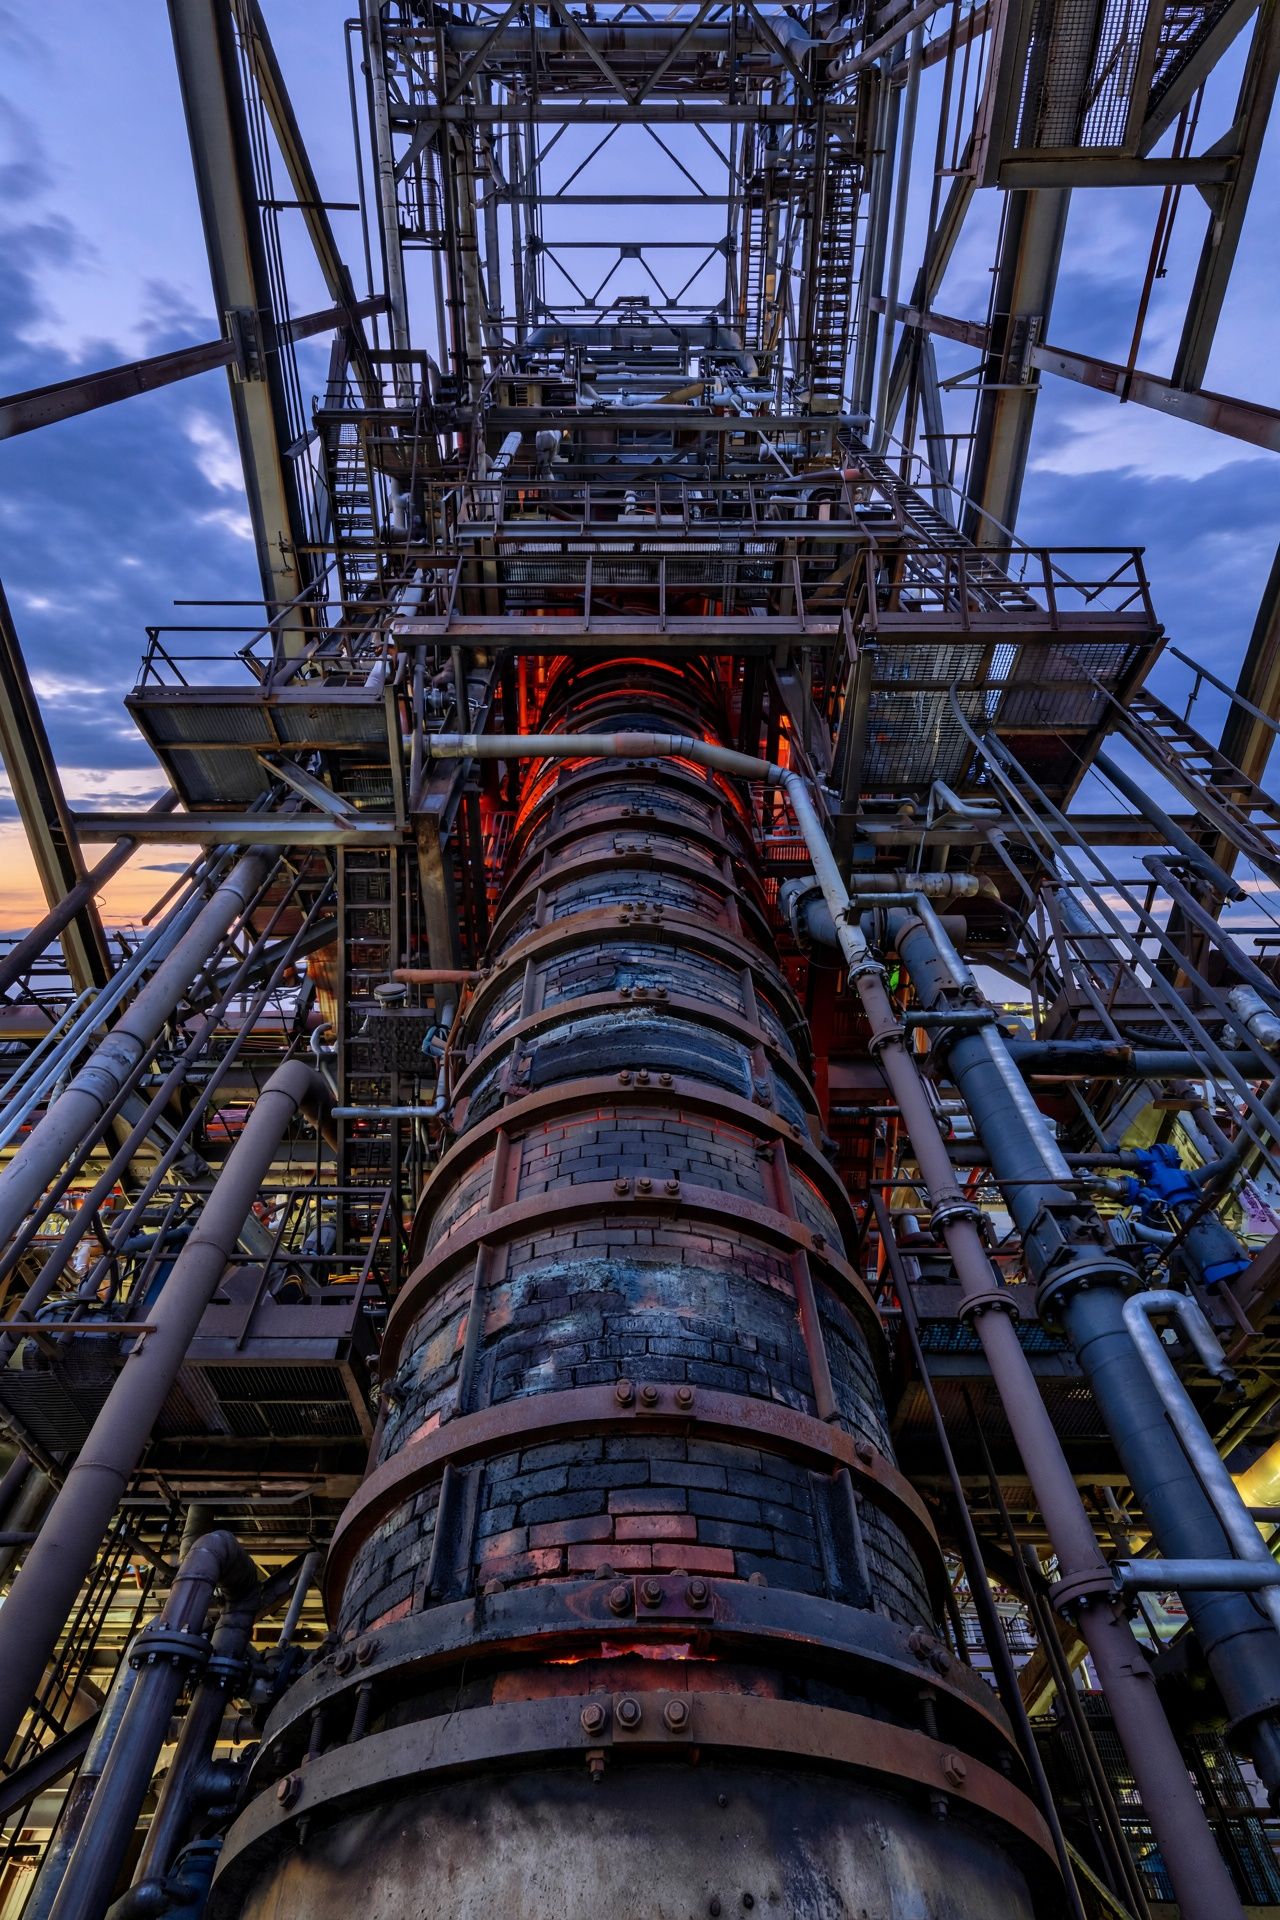
轧钢车间的核心
按轧线顺序逐个机架展示:每张卡片接替上一张,正如每个机架接过前一机架交来的钢材。
1/6约1100°C
钢坯出加热炉时温度均匀。连铸后的热坯直接装炉,可节省大部分加热能耗。
2/6高压水
高压水射流击碎表面形成的氧化层。这些氧化铁皮被收集并回收利用。
3/6约1050°C
前几架轧机大幅压缩断面。每经过一道,钢材都更长、速度更快。
4/6平立交替
机架水平与垂直交替布置,以保持圆形断面;带刻槽的精轧辊轧出横肋和纵肋。
5/6淬火后自回火
水冷装置使钢筋表层急冷,芯部余热随后对该层回火。由此得到强韧的表层和延性良好的芯部,无需添加昂贵合金,并保持良好的可焊性。
6/6常温
钢筋在冷床上冷却,定尺剪切、打捆,并挂上注明炉号、钢种和标准的标牌。样品送往实验室。
典型温度,仅作示意。视频为效果图。
为什么选择电炉路线
全球钢铁生产以三条路线为主。高炉-转炉路线需要进口焦炭,规模达数百万吨,碳排放最高。直接还原加电炉使用天然气和高纯度矿石,排放低得多。以废钢为原料的电炉排放最低,但依赖废钢,而喀麦隆的废钢产生量有限。
Cameroon Steel的方案结合后两者:电炉以废钢为主,并配入约30%的进口直接还原铁,以保证钢水化学成分。在以水电为主的电网上,计入进口直接还原铁的上游排放,排放强度参考值约为每吨0.58吨二氧化碳,这是与各路线平均值最接近的口径(仅计范围一和范围二:一期约0.32吨,全部建成后约0.33吨)。一旦具备直接还原级的喀麦隆精矿,同一座电炉即可使用本国矿石炼制的含铁原料。
1.51亿吨
2025年全球直接还原铁产量,其中65%为天然气基;撒哈拉以南非洲几乎没有生产
来源
Midrex Technologies, 2025 World Direct Reduction Statistics,2026年9月
www.midrex.com/world-dri-statistics/world-dri-production-rea
2.0立方米/吨
闭路循环补水目标,行业平均耗水量为2.3立方米/吨(2024年)
来源
RC-1目标(区间1.5至3.0立方米/吨);行业平均值取自世界钢铁协会2025年可持续发展指标
| 路线 | 主要 | 二氧化碳, | 典型 | 对克里比 |
|---|---|---|---|---|
| 高炉-转炉 | 烧结矿或球团、炼焦煤 | 2.34 | 数百万吨/年 | 不适合:规模大、需进口焦炭、碳风险最高 |
| 直接还原 | 直接还原级球团、天然气、电力 | 1.47 | 单套装置25万至250万吨/年 | 待矿石和天然气落实后的远期选项 |
| 废钢-电炉 | 废钢、电力 | 0.69 | 短流程钢厂30万至50万吨/年 | 部分适合:国内废钢有限 |
| RC-1一期 | 废钢、30%进口直接还原铁、电网电力 | 约0.58 * | 30万吨/年 | 选定的第一步 |
分期配置
RC-1参考配置,仅供参考:设备、规格和供应商将由前端工程设计确定。
| 设备 | 一期 | 二期 | 三期 | 选项 |
|---|---|---|---|---|
| 熔炼 | 一座电弧炉和一座钢包精炼炉 | 第二条炼钢线 | 炼钢车间扩建 | 直接还原装置 |
| 连铸 | 方坯连铸机 | 第二台连铸机 | 随扩建配套 | — |
| 加热 | 感应加热、热装 | 燃气步进梁式加热炉 | 燃气步进梁式加热炉 | — |
| 轧制 | 棒材轧机、高速线材轧机 | 中小型型材轧机 | H型钢及重型型材轧机 | — |
| 产品 | 钢筋Ø8—32、线材Ø5.5—12 | 角钢、槽钢、扁钢 | H型钢、工字钢、重型型材 | 供电炉使用的直接还原铁 |
| 累计 | 30万吨/年 | 50万吨/年 | 100万吨/年 | — |
| 平均 | 约36兆瓦 | 约53兆瓦 | 约94兆瓦 | — |
规划中参考值 Cameroon Steel,RC-1参考配置,2026年10月10日;功率推算依据:电弧炉和轧制取国际金融公司区间,感应加热和辅助设施为RC-1假设。现阶段不公布投资金额。
工厂三维浏览
一座电炉长材钢厂(例如Cameroon Steel计划在克里比建设的工厂)让物料沿着一条连续的流程线前进:废钢、熔炼、浇铸、轧制、发运。请选择一个区域,或跟随钢材,从炉火的光亮一路走到成品钢材的钢灰色。
示意效果图,非施工图
一切从这里开始:废钢和其他金属炉料由卡车运抵,经检验、称重后按品质分级堆放。料仓储存直接还原铁(DRI/HBI),当钢种需要更纯净的金属时,用来补充废钢。电炉炉料在这里逐篮配好。
电弧炉依靠石墨电极与金属之间产生的电弧熔化炉料,无需铁矿石或焦炭。钢水出钢至钢包后,在钢包精炼炉中精确调整温度和化学成分,再送去浇铸。这是全厂温度最高的环节,也是用电最多的环节。
钢包中的钢水注入中间包,再流入水冷结晶器:钢水先从表面开始凝固,继而完全凝固,形成连续的方形断面铸坯。铸坯被切割成钢坯,作为轧钢工序的半成品。连续浇铸省去了钢锭环节,既节能又节约金属。
钢坯在此存放、检验并打上标记,确保每一根钢材都能追溯到其炉次。轧制前,钢坯通过感应加热炉,无需明火即可迅速升温至轧制温度。直接装入刚从连铸机出来的热坯,可以显著降低能耗。
炽热的钢坯依次通过多架轧机,被逐步轧制到所需直径,并轧出钢筋的横肋。一条生产线生产直条钢筋,另一条生产盘卷线材。控制冷却决定钢材的力学性能,随后钢材在冷床上由红色逐渐变为钢灰色。
钢材在此打捆、挂牌、称重,每批货物都附有检验证书。卡车在库内装货,经过地磅后从发运大门驶出,运往各地工地和港口。成品车流与废钢进厂车流分开,厂内交通更顺畅、更安全。
钢渣是浮在钢水表面、吸附杂质的矿物层。钢渣冷却后经破碎,其中残留的金属被回收并返回电炉。在完成必要检测并取得相关许可后,所得骨料可用于道路工程。
电炉、连铸机和轧机均采用闭路循环水冷却。沉淀池截留氧化铁皮和颗粒物,冷却塔将热量散发出去,冷却后的水再返回各车间。循环用水可将对当地水资源的取用控制在必需范围内。
这类工厂接入高压电网。变电站为电弧炉、钢包精炼炉、轧机和公用设施降压供电,并保护公共电网免受电弧负荷剧烈波动的影响。电力的来源在很大程度上决定了钢材的碳足迹。
实验室对每一炉钢水进行化学分析,并对钢材进行拉伸和弯曲试验,这是产品认证的依据。培训中心为操作工、机修工和电工提供钢铁行业技能培训,旁边是办公楼和健康安全服务部门。这一区域靠近主入口,远离卡车通道。
绿化带将工厂与周边区域隔开,可减弱噪声和粉尘、遮挡厂区设施,并承担雨水排放功能。其树种和宽度将由环境与社会影响评估确定,而非由本示意图决定。
电能质量
随着废钢塌入电弧,电弧炉电流在每个半周期之间不断变化,由此产生闪变(附近照明可见的电压波动)、谐波、三相不平衡以及大量无功功率需求。平均负荷看似不大,但决定接入容量的是峰值。
我们承诺在源头处理这些影响,而不是转嫁给电网:专用225千伏接入;在前端工程设计阶段配置静止无功补偿器或静止同步补偿器及谐波滤波器;开展符合电网规范和输电运营商要求的接入研究;并与系统运营商协调安排熔炼计划。
约36兆瓦
一期平均用电负荷(约289吉瓦时/年)
来源
Cameroon Steel,RC-1参考配置(2026年10月10日版):产能 × 吨钢电耗;电弧炉450千瓦时/吨(国际金融公司区间347至500)和轧制110千瓦时/吨(国际金融公司区间70至140),感应加热300千瓦时/吨和辅助设施70千瓦时/吨(RC-1假设);规划估算,并非设计值
约55兆伏安
一期接入申请的最大视在功率(45至65兆伏安):决定接入容量的是该值而非平均值。15分钟平均峰值约47兆瓦
来源
RC-1规划假设:电弧炉和钢包精炼炉变压器、轧机、感应加热及辅助设施,计入同时系数
100 → 400兆瓦
克里比225千伏线路及变电站容量:初期100兆瓦,后期330至400兆瓦
来源
克里比自治港,2025年8月6日及2026年8月19日公告(水利和能源部长视察)
一期:36.1兆瓦;一、二期:52.7兆瓦;100万吨/年:94.1兆瓦。变电站:初期100兆瓦,后期330至400兆瓦。一期接入最大需量(约55兆伏安)。
一期平均负荷在变电站初期100兆瓦容量之内;满产时需要后期公布的容量,以及按峰值设计的接入方案。
推算假设有出处 平均负荷:RC-1(推算);最大需量:RC-1假设(45至65兆伏安);变电站:克里比自治港,2025年8月6日及2026年8月19日。
质量控制
以下是设计目标而非已取得的结果,将在首批销售前由第三方核验。
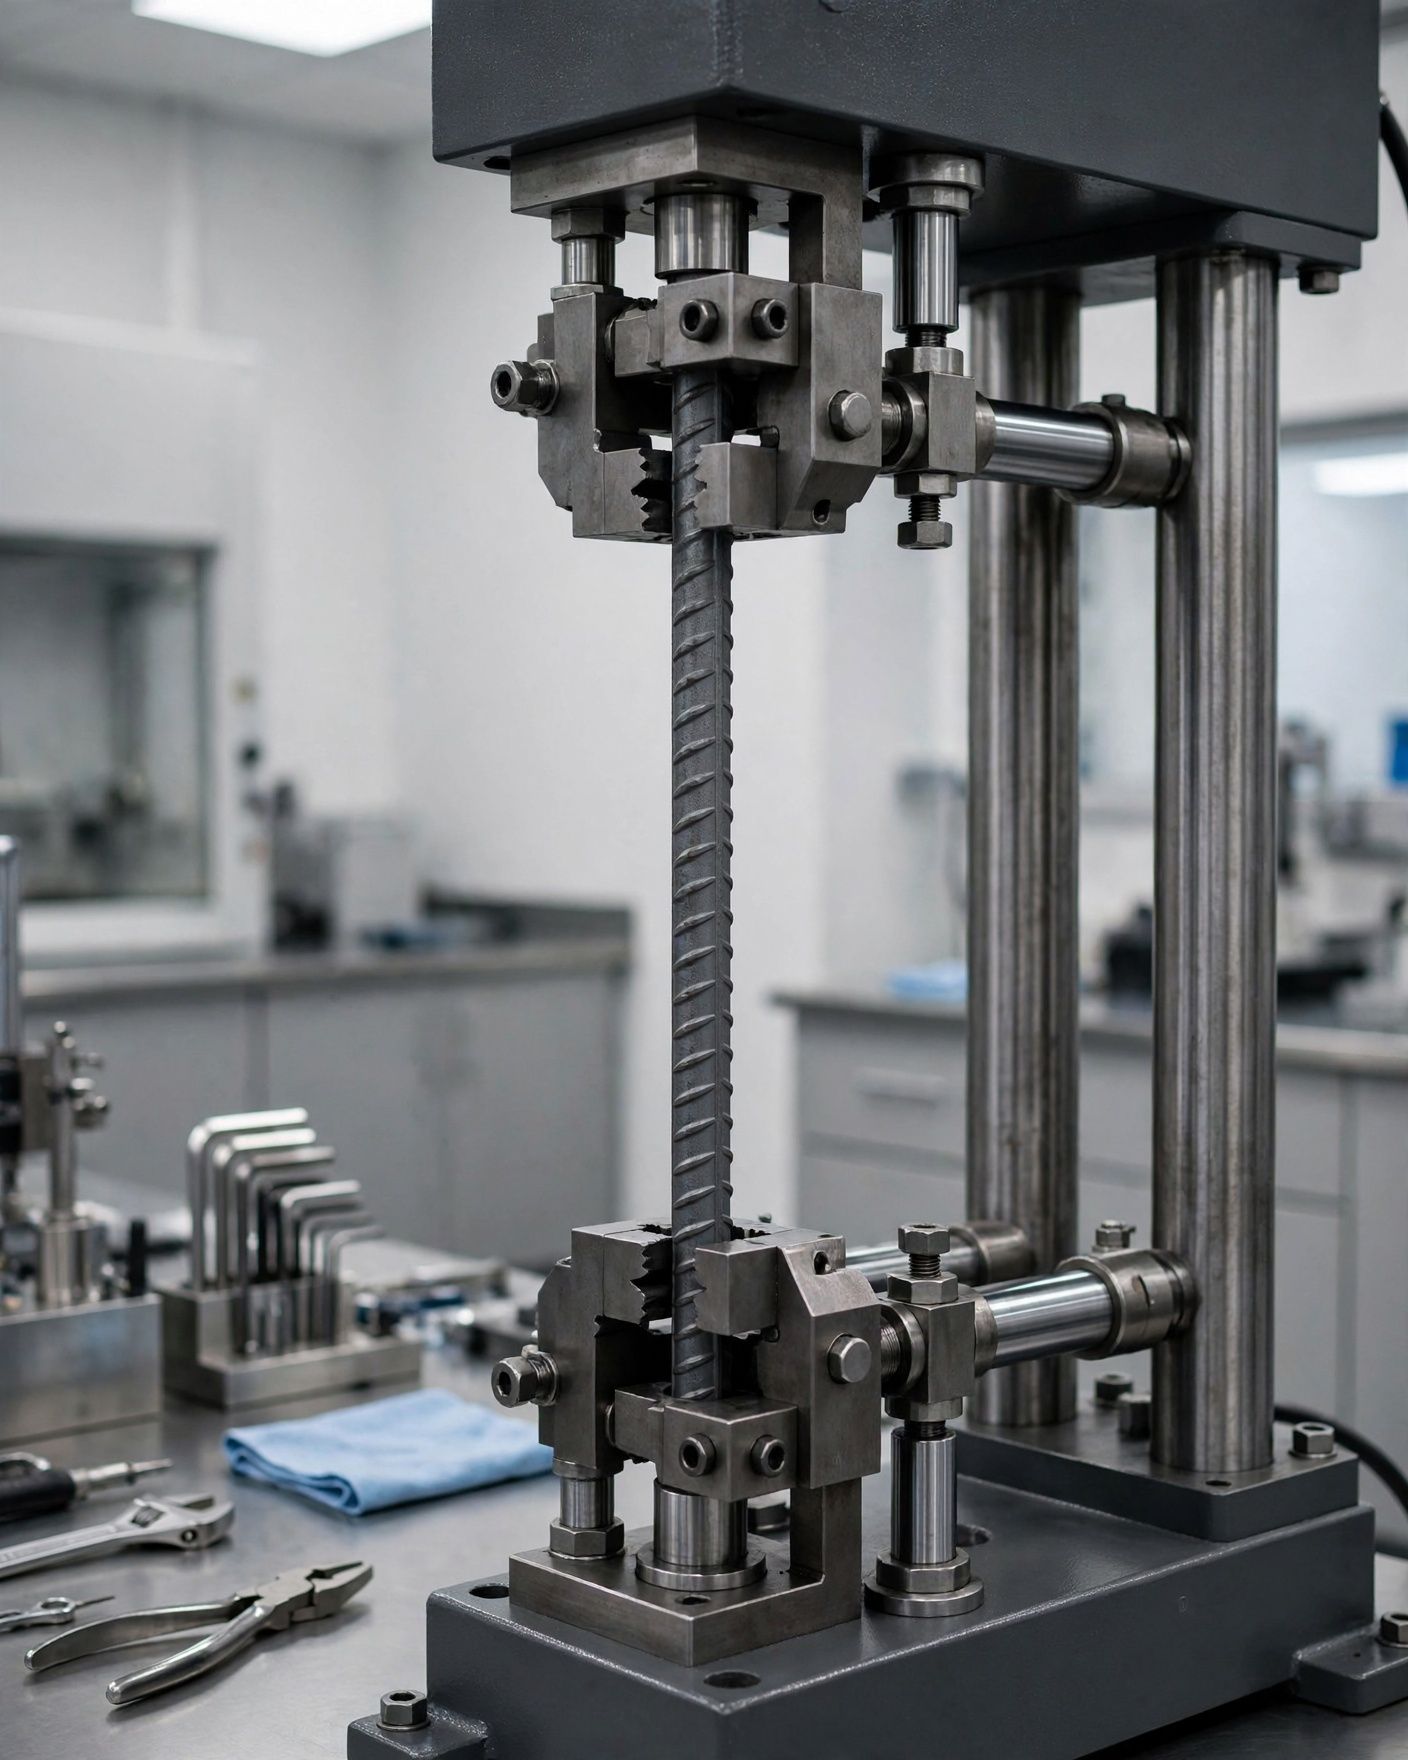
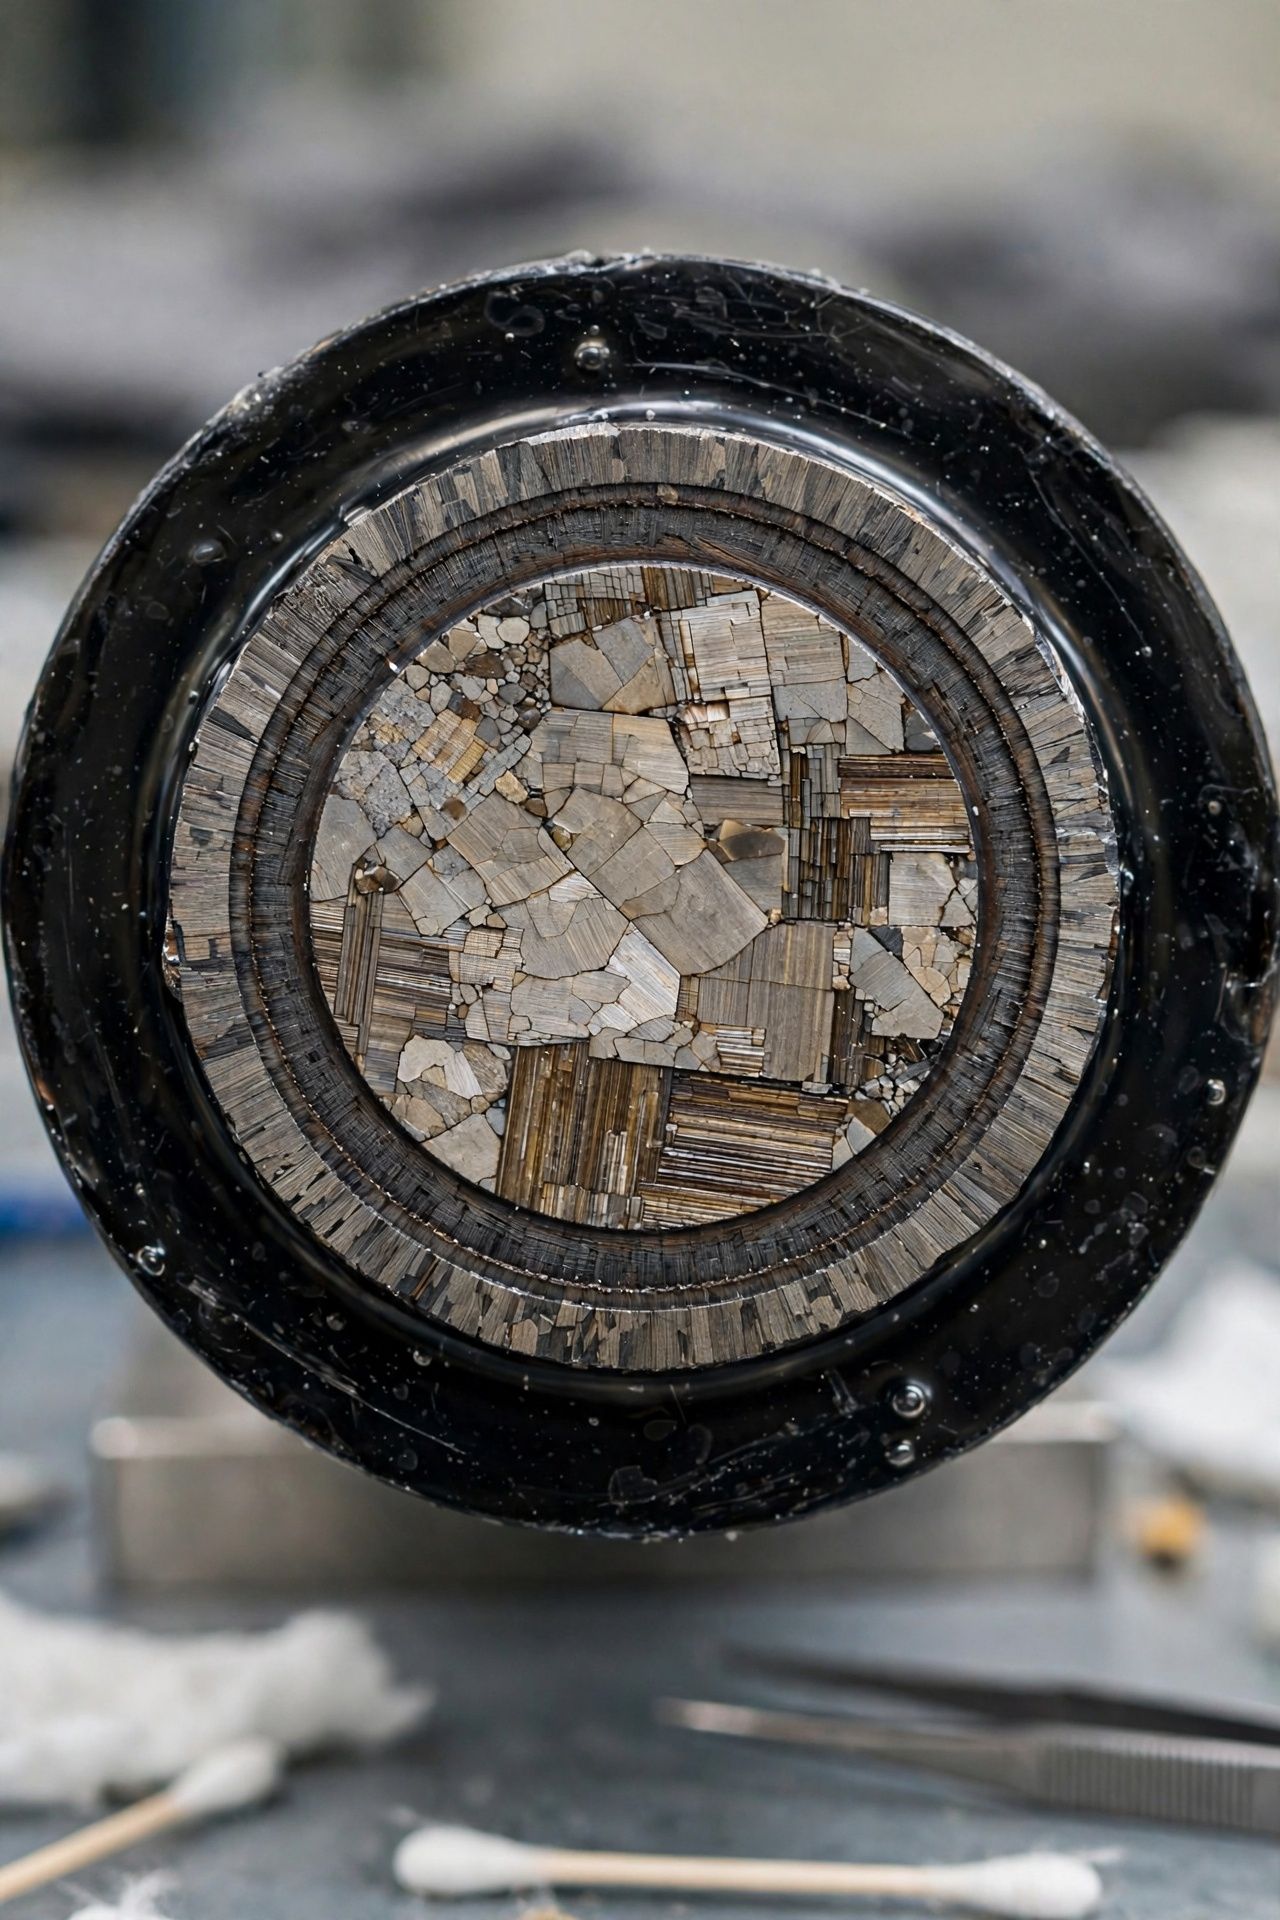
在钢包精炼炉和铸坯上进行光谱分析;控制碳当量以保证可焊性。
按标准规定频次进行拉伸(屈服强度、抗拉强度、强屈比、最大力总伸长率)以及弯曲和反向弯曲试验。
在线和实验室测量肋高、肋距和每米质量。
每捆钢筋标明炉号、钢种、标准和直径;提供3.1型检验证书(EN 10204)。
目标:ISO 9001质量管理体系、ISO/IEC 17025认可实验室、第三方机构产品认证。