Livre blanc 10 · Chapitre 5 · Édition française
Une usine prouve la qualité par la statistique et la traçabilité, et non par des essais isolés
Une usine de ronds à béton certifiée démontre la conformité de trois façons : elle mesure la composition chimique de chaque coulée, elle soumet chaque lot à des essais mécaniques et dimensionnels selon des méthodes normalisées, et elle exploite statistiquement ses résultats dans la durée, de sorte que les valeurs caractéristiques sont démontrées et non supposées. La traçabilité, du numéro de coulée à l’étiquette de botte, rattache chaque certificat à un acier réel. Un rapport d’essai isolé, qui est ce que voient la plupart des acheteurs, ne prouve presque rien à lui seul ; un procédé stable doté d’un historique documenté prouve beaucoup.
Dans ce chapitre (8)
- 5.1 La composition chimique est mesurée sur chaque coulée, avant son passage en coulée continue
- 5.2 Les essais mécaniques et dimensionnels suivent des méthodes définies
- 5.3 La statistique transforme une série d’essais en garantie
- 5.4 La maîtrise statistique des procédés détecte la dérive alors que toutes les barres sont encore conformes
- 5.5 La traçabilité rattache chaque certificat à un acier réel
- 5.6 L’étalonnage, les échantillons témoins et les réclamations referment la boucle
- 5.7 La certification ajoute un contrôle indépendant aux essais de l’usine
- 5.8 Le laboratoire minimal est modeste ; la compétence pèse davantage
5.1 La composition chimique est mesurée sur chaque coulée, avant son passage en coulée continue
Le premier essai est le moins coûteux et le plus déterminant. Avant que la coulée ne quitte le four-poche pour la machine de coulée continue, un échantillon est prélevé et analysé par spectrométrie d’émission optique à étincelle, méthode de référence pour les aciers au carbone et faiblement alliés [S77]. En quelques minutes, l’aciérie connaît les teneurs en carbone, manganèse, silicium, phosphore, soufre, cuivre et autres éléments résiduels, et peut ajuster la coulée par des ajouts d’alliages si elle s’écarte de la cible. L’azote, qui gouverne le vieillissement après écrouissage et le comportement à l’essai de pliage-dépliage, exige un appareil capable de le mesurer ou un analyseur distinct.
L’analyse finale en poche devient l’analyse de coulée portée sur le certificat de réception, avec le carbone équivalent qui en est calculé. Les normes de produit définissent aussi une analyse sur produit, réalisée sur la barre finie, avec des limites légèrement plus larges pour tenir compte de la ségrégation [S38] ; les usines certifiées la vérifient périodiquement, et les acheteurs ou les organismes de surveillance peuvent s’en servir pour vérifier un certificat. Un spectromètre ne vaut que par son étalonnage : il doit être contrôlé chaque jour à l’aide de matériaux de référence certifiés, et ses résultats doivent être comparés périodiquement avec ceux d’un laboratoire extérieur.
5.2 Les essais mécaniques et dimensionnels suivent des méthodes définies
Les armatures pour béton armé ont leur propre norme d’essai, l’EN ISO 15630-1, qui précise comment réaliser les essais de traction, de pliage et de pliage-dépliage, comment mesurer l’allongement total sous force maximale (Agt), comment déterminer la masse linéique, et comment mesurer la géométrie des nervures et calculer la surface relative des nervures [S44]. L’essai de traction lui-même suit la méthode générale applicable aux matériaux métalliques, l’ISO 6892-1 [S45]. Les barres ASTM sont essayées selon les méthodes auxquelles renvoient leurs propres spécifications [S40].
L’essai de traction donne la limite d’élasticité, la résistance à la traction, leur rapport, l’Agt et l’allongement après rupture. L’essai de pliage ou de pliage-dépliage vérifie l’absence de fissures après pliage autour d’un mandrin. Le contrôle géométrique confirme la hauteur, l’espacement, l’inclinaison et les intervalles des nervures. L’essai de masse, réalisé par pesée d’une longueur droite mesurée au millimètre près, confirme la section. Le tableau ci-dessous présente un plan type de contrôle de la production en usine. Les fréquences sont fixées par chaque norme de produit et chaque référentiel de certification, et le plan présenté est indicatif.
Tableau 5.1 Plan indicatif de contrôle de la production en usine pour les ronds à béton
| Contrôle | Méthode | Fréquence indicative | Mention sur le certificat | Critère d’acceptation usuel |
|---|---|---|---|---|
| Composition chimique sur coulée (C, Mn, Si, P, S, N, Cu, Cr, Ni, Mo, V) et Ceq | Spectrométrie d’émission optique à étincelle ; azote par une méthode appropriée | Chaque coulée, avant la coulée continue | Oui | Limites sur coulée de la norme de produit |
| Composition chimique sur produit | Idem, sur barre finie | Périodiquement, et à la demande | Sur demande | Limites sur produit (légèrement plus larges) |
| Limite d’élasticité et résistance à la traction, Rm/Re, Agt, allongement après rupture | Essai de traction, ISO 6892-1 et EN ISO 15630-1 | Plusieurs essais par coulée et par diamètre | Oui, par coulée | Valeurs caractéristiques (statistiques) et minimums individuels |
| Pliage ou pliage-dépliage | EN ISO 15630-1 | Par coulée ou par lot | Oui | Aucune fissure visible à l’œil nu |
| Géométrie des nervures et fR | Mesure de la hauteur, de l’espacement et des intervalles des nervures ; calcul de fR | À chaque changement de cylindres et à chaque poste | Sur demande | fR minimal et plages géométriques |
| Masse linéique et diamètre | Pesée d’une longueur mesurée | Chaque lot et chaque poste | Oui | Tolérance de la norme |
| État de surface et marquage | Examen visuel sur le refroidissoir | En continu | Non | Ni repliures, ni pailles, ni fissures ; marque du fabricant lisible |
| Fatigue (si certifiée) | Essai sous charge axiale, 2 millions de cycles | Périodique, par l’organisme de certification | Option du certificat | Étendue de contrainte du référentiel, par exemple 150 MPa |
Source : méthodes d’après [S44][S45] ; paramètres de fatigue d’après le référentiel AFCAB [S31]. Les fréquences sont des hypothèses indicatives, données à titre d’illustration ; le plan effectif est fixé par la norme et le référentiel de certification applicables.
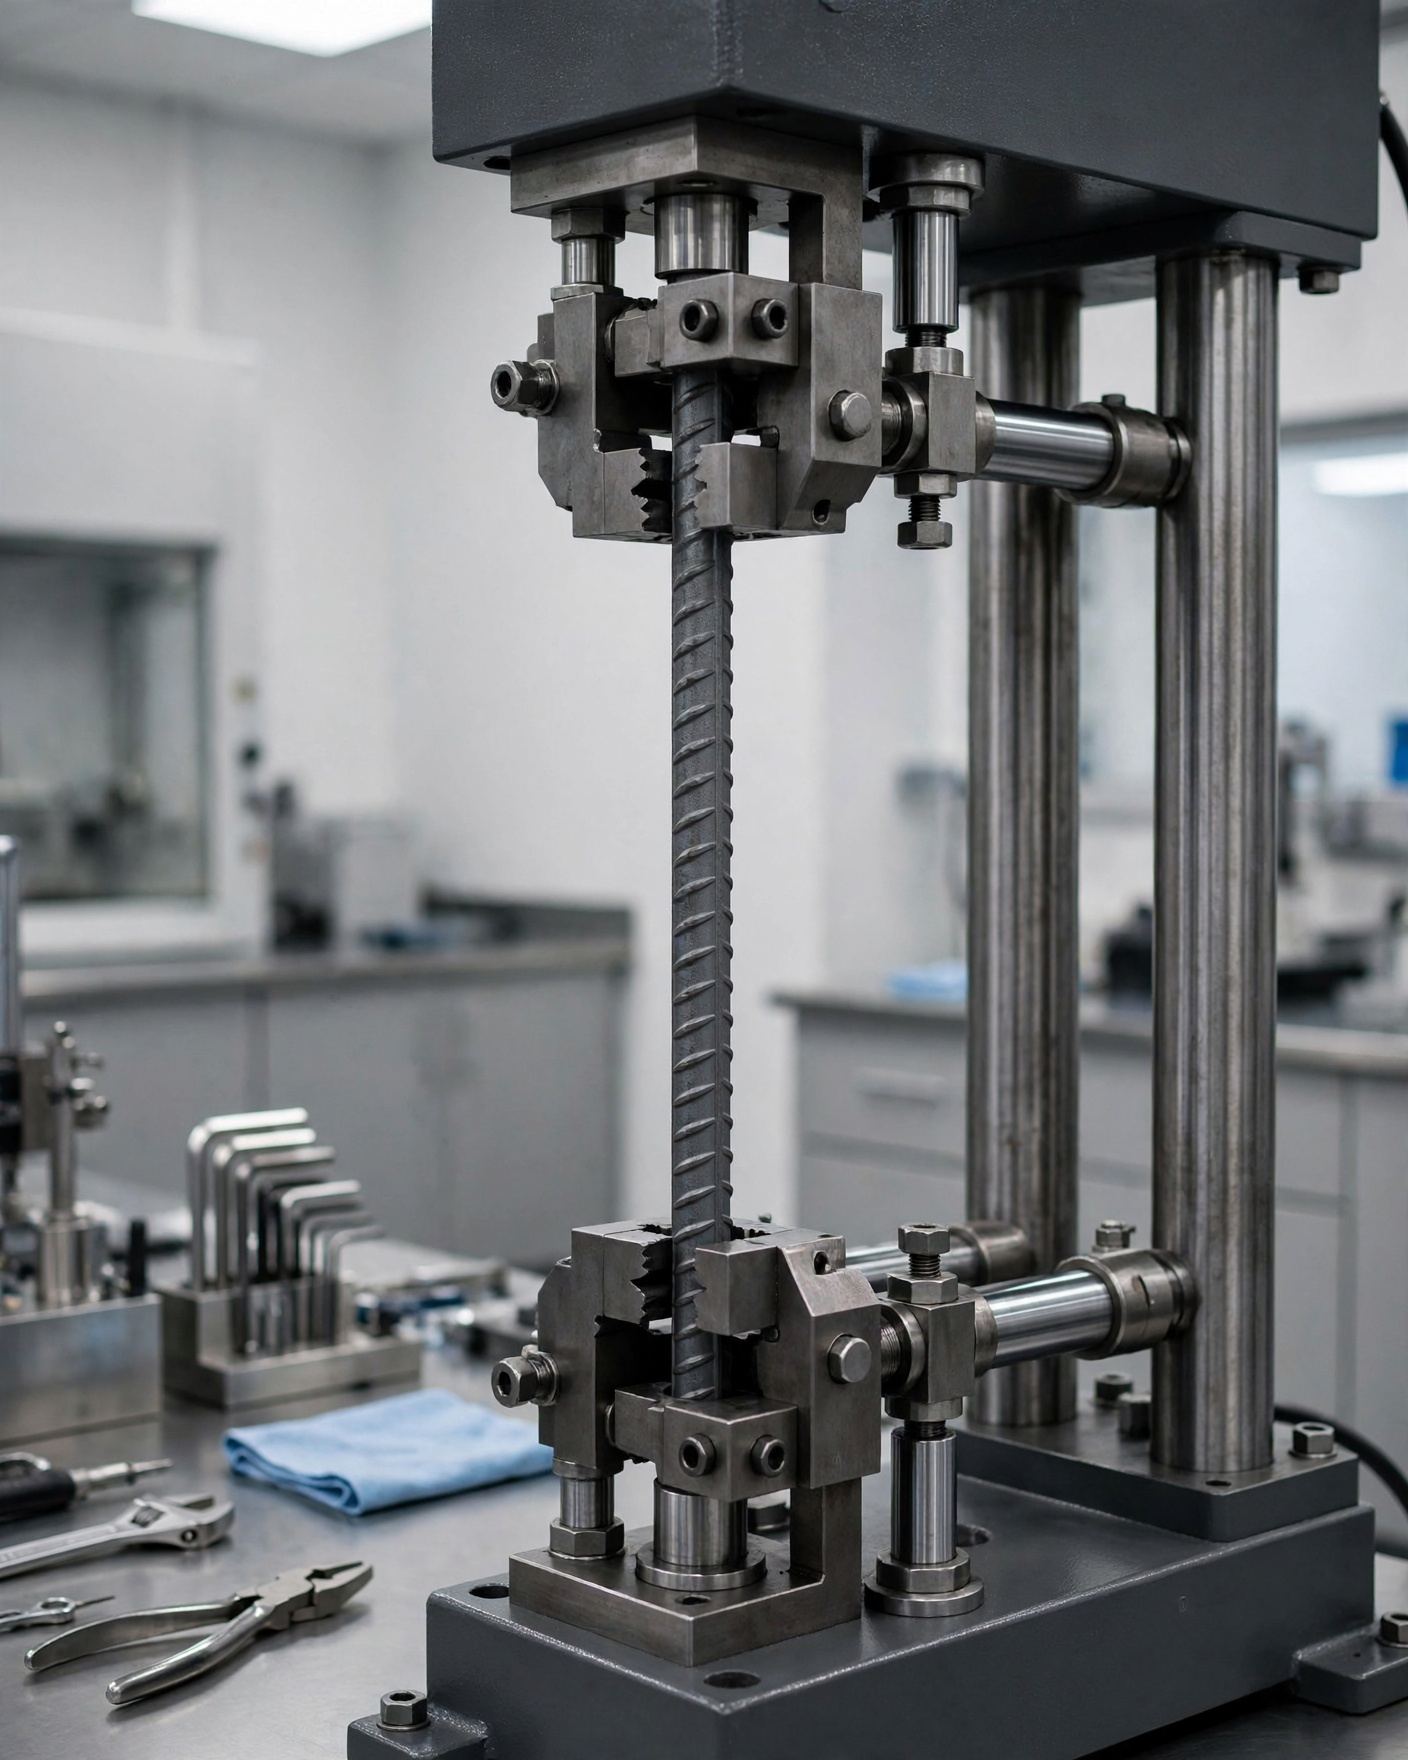
Deux points pratiques comptent dans un laboratoire au service d’une usine de ronds à béton. D’abord, la machine d’essai et l’extensomètre doivent être étalonnés et la compétence du laboratoire démontrée, idéalement par une accréditation selon la norme ISO/IEC 17025 [S55] ; une machine qui surestime de 3 % transforme une coulée faible en coulée conforme. Ensuite, l’Agt doit être mesuré correctement. L’Agt étant l’allongement sous force maximale, il est facilement mal lu sur une courbe ou confondu avec l’allongement après rupture. L’EN ISO 15630-1 précise comment le déterminer, soit à l’aide d’un extensomètre, soit par une méthode manuelle à partir de repères tracés avant l’essai [S44]. Un certificat qui indique l’allongement après rupture mais pas l’Agt ne peut démontrer une classe de ductilité au sens de l’Eurocode.
C’est aussi par les essais que le personnel de l’usine comprend ce que fait le procédé. Une courbe de traction présentant un palier de plasticité anormalement court, un Agt qui dérive à la baisse sur une semaine ou une éprouvette de pliage-dépliage qui montre de fines fissures au bord des nervures sont des signaux précoces d’une modification de la composition chimique, de la trempe ou du laminage, qu’une usine bien conduite analyse avant qu’un résultat ne sorte de la norme.
5.3 La statistique transforme une série d’essais en garantie
Une limite d’élasticité caractéristique de 500 MPa est un énoncé sur l’ensemble de la production : c’est le fractile de 5 %, au plus 5 % des barres pouvant se situer en dessous. Aucune usine ne peut essayer chaque barre ; la garantie doit donc être déduite d’échantillons. La méthode employée par les normes de produit et les référentiels de certification est une limite de tolérance statistique : la moyenne de n résultats d’essai diminuée de k fois leur écart-type doit être au moins égale à la valeur caractéristique, k dépendant du nombre de résultats et du niveau de confiance requis [S57]. Pour une proportion de 95 % avec un niveau de confiance de 90 %, k vaut environ 2,33 pour 15 résultats, 2,08 pour 30 et 1,97 pour 50 (dérivé ; annexe A).
Il en résulte qu’une usine dont la dispersion est plus forte doit viser plus haut. Avec un écart-type de 30 MPa, typique d’une production bien maîtrisée [S29], et 30 résultats, la limite d’élasticité moyenne doit atteindre au moins 500 + 2,08 × 30 = 562 MPa (dérivé). C’est pourquoi la limite d’élasticité moyenne d’une bonne usine de nuance B500 se situe autour de 550 à 580 MPa, et pourquoi le modèle probabiliste utilisé par les spécialistes de la fiabilité des structures fixe la moyenne à la valeur nominale augmentée de deux écarts-types [S29]. Une usine qui ne parvient pas à contenir sa dispersion autour de 30 MPa doit soit relever sa moyenne, au prix d’ajouts d’alliages ou d’une trempe plus intense, soit accepter qu’une plus grande part de ses barres se situe sous 500 MPa.
La même logique s’applique à l’Agt et au rapport Rm/Re, qui ont eux aussi des valeurs caractéristiques dans la famille européenne [S31]. Les valeurs minimales individuelles, telles que 475 MPa pour la limite d’élasticité et 4 % pour l’Agt dans le référentiel français de la nuance B500B [S31], forment un filet de sécurité qu’aucun essai isolé ne peut franchir.
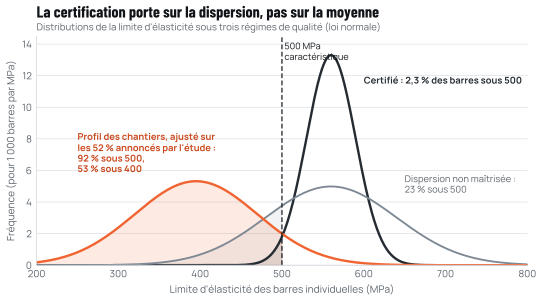
Source : calcul de Cameroon Steel sur la base de lois normales : σ = 30 MPa d’après [S29] ; coefficient de variation de 14 % d’après [S28] ; profil des chantiers ajusté sur la proportion de 52 % sous 400 MPa rapportée dans [S19] (24 barres ; les décomptes de l’étude donnent 46 %), avec un σ supposé de 75 MPa (illustratif). Annexe A.
Les données de terrain montrent à quel point un approvisionnement non maîtrisé peut s’en écarter. Une étude portant sur 329 barres, locales et importées, achetées sur le marché éthiopien entre 2015 et 2020 a relevé des coefficients de variation de la limite d’élasticité de 14,5 % et 14,2 % dans deux lots, soit deux à trois fois la dispersion d’une production maîtrisée, et a constaté que la plupart des échantillons n’atteignaient pas le rapport entre résistance à la traction et limite d’élasticité de 1,25 que les auteurs retenaient comme référence d’un comportement ductile [S28]. Au Cameroun, une étude de barres prélevées sur des chantiers en activité à Bamenda, Douala, Maroua et Yaoundé a établi que 11 des 24 barres (46 % ; l’étude annonce 52 %) avaient une limite d’élasticité inférieure à 400 MPa, que l’écart maximal de limite d’élasticité atteignait 22,5 %, et que les barres ne portant pas le nom d’un fabricant échouaient à tous les essais [S19]. La figure montre ce qu’impliquent ces chiffres : le problème n’est pas que la barre moyenne soit un peu faible, mais qu’une large part de la population se situe très en dessous de la nuance.
5.4 La maîtrise statistique des procédés détecte la dérive alors que toutes les barres sont encore conformes
Les essais de libération des lots indiquent à l’usine si un lot est conforme. La maîtrise statistique des procédés (MSP, SPC en anglais) lui indique si le procédé évolue, et le fait assez tôt pour permettre de le corriger. L’outil en est la carte de contrôle : pour chaque coulée, la limite d’élasticité moyenne, l’Agt, l’écart de masse ou la hauteur des nervures sont reportés face à des limites de contrôle calculées à partir de l’historique récent du procédé lui-même, généralement à trois écarts-types de part et d’autre de la moyenne. Des règles de séquence signalent les configurations non aléatoires, comme huit coulées successives sous la moyenne, même lorsque chaque résultat individuel reste conforme à la spécification.
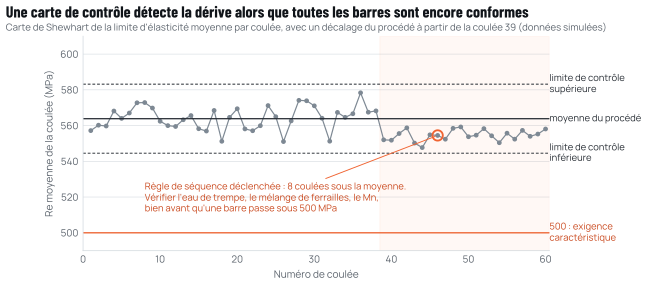
Source : simulation de Cameroon Steel (données aléatoires suivant une loi normale, graine enregistrée dans le fichier de données du graphique). Illustration de la méthode uniquement.
Dans une usine pratiquant la trempe et l’autorevenu (QST), les causes habituelles de dérive sont bien connues : une modification du mélange de ferrailles qui abaisse la teneur en manganèse ou accroît les éléments résiduels, des buses de trempe usées ou partiellement obstruées, une variation de la température de fin de laminage ou de la vitesse de laminage, et la température de l’eau de refroidissement. Ce dernier point compte sous un climat tropical côtier, où l’eau de procédé reste chaude une grande partie de l’année et où la trempe doit être compensée par le débit ou la pression pour obtenir le même refroidissement. La hauteur des nervures dérive à mesure que s’usent les cylindres finisseurs, ce qui explique que la géométrie soit contrôlée à chaque changement de cylindres. Une usine qui suit ces variables sur des cartes de contrôle, et rattache chacune d’elles au numéro de coulée, peut expliquer et corriger une tendance à la baisse avant qu’elle ne produise un essai non conforme ou une réclamation.
5.5 La traçabilité rattache chaque certificat à un acier réel
Un résultat d’essai n’a de valeur que s’il peut être rattaché à l’acier qu’il décrit. Dans une usine de ronds à béton, la traçabilité repose sur quatre maillons :
- Le numéro de coulée, attribué au four, poinçonné ou peint sur chaque billette, et conservé lors du réchauffage et du laminage.
- Le marquage de laminage, motif de nervures ou de symboles qui identifie l’usine productrice (et, dans la famille européenne, le pays) sur chaque mètre de barre [S31][S34].
- L’étiquette de botte, qui reprend le numéro de coulée et indique la nuance, la norme, le diamètre, la longueur, la masse, la date et les marques de certification [S31][S32].
- Le document de contrôle, qui présente les résultats relatifs aux coulées livrées.
La norme européenne sur les documents de contrôle, l’EN 10204, distingue le relevé de contrôle de type 2.2, qui donne les résultats d’un contrôle non spécifique effectué sur une production similaire, du certificat de réception de type 3.1, qui donne les résultats d’un contrôle spécifique effectué sur les produits livrés et qui est validé par le représentant autorisé du fabricant chargé du contrôle, indépendant du service de fabrication, et du type 3.2, validé en outre par le représentant de l’acheteur ou par un inspecteur tiers [S46]. Pour les armatures de structure, un certificat de type 3.1 rattaché aux numéros de coulée constitue le minimum approprié, et le type 3.2 peut être exigé pour les ouvrages critiques. Le chapitre consacré à la prescription montre comment en lire un.
La traçabilité rend aussi le rappel possible. Lorsque les autorités camerounaises ont ordonné le rappel d’une nuance non conforme en octobre 2024 [S04][S05], l’efficacité de ce rappel dépendait de la possibilité d’identifier les barres sur le marché. Ce sont les marquages de laminage et les étiquettes qui permettent cette identification aux revendeurs et aux ingénieurs de chantier.
5.6 L’étalonnage, les échantillons témoins et les réclamations referment la boucle
Trois pratiques régulières distinguent un laboratoire qui produit des résultats fiables d’un laboratoire qui se contente de produire des chiffres. Étalonnage et vérification : la mesure de force de la machine d’essai et l’extensomètre sont étalonnés à intervalles définis par un service d’étalonnage accrédité, et vérifiés entre deux étalonnages à l’aide d’éprouvettes de référence. Essais d’aptitude : le laboratoire essaie périodiquement des éprouvettes que d’autres laboratoires essaient également et compare les résultats, ce qui révèle des biais systématiques que les contrôles internes ne peuvent pas mettre en évidence ; la participation à ces comparaisons est attendue au titre de la norme ISO/IEC 17025 [S55]. Échantillons témoins : un court tronçon de barre de chaque coulée est conservé pendant une durée définie, afin qu’une réclamation ultérieure puisse être instruite par comparaison avec le matériau d’origine.
Le dernier élément est le traitement des réclamations. Une usine bien conduite enregistre chaque réclamation des revendeurs et des chantiers, l’instruit au regard de ses enregistrements de coulée et de ses échantillons témoins, et fait connaître le résultat ainsi que l’action corrective. Les réclamations sont une source d’information : une série de signalements de barres qui se fissurent au pliage, par exemple, peut révéler un problème d’azote ou de trempe sur une période donnée, que les essais de libération n’ont pas détecté. Traitées ouvertement, les réclamations construisent entre producteurs, revendeurs et ingénieurs la confiance dont dépend un marché de qualité ; ignorées, elles dégénèrent en différends publics sur la qualité, comme celui qu’a connu le Cameroun en 2023 [S09][S10].
5.7 La certification ajoute un contrôle indépendant aux essais de l’usine
Tout ce qui précède relève de l’autocontrôle de l’usine. La certification de produit fait intervenir une partie indépendante. Dans des référentiels tels qu’AFCAB en France ou CARES au Royaume-Uni, l’organisme de certification évalue le contrôle de la production en usine avant d’accorder la marque, l’audite périodiquement, prélève ses propres échantillons pour des essais indépendants, examine les statistiques à long terme des résultats de l’usine et peut suspendre ou retirer le certificat [S31][S33]. La marque apposée sur la botte indique alors à l’acheteur qu’une partie autre que le vendeur a vérifié les preuves.
Il importe de ne pas confondre la certification de produit et la certification de système de management. Un certificat ISO 9001 atteste qu’une entreprise applique un système de management de la qualité documenté [S78] ; il ne certifie pas que ses barres sont conformes à une nuance. Lorsqu’un producteur mis en cause sur la qualité de ses barres invoque l’ISO 9001, comme ce fut le cas au Cameroun en 2023 [S10], les acheteurs devraient demander le certificat de produit et les certificats de réception des coulées livrées.
5.8 Le laboratoire minimal est modeste ; la compétence pèse davantage
De quoi une usine a-t-elle besoin pour prouver la qualité de son produit ? L’équipement de base d’un laboratoire de ronds à béton est modeste à l’échelle industrielle :
- Un spectromètre à émission optique doté d’étalons pour les aciers au carbone et faiblement alliés, et d’un moyen de mesurer l’azote, installé près de l’aciérie afin que chaque coulée puisse être corrigée avant la coulée continue [S77].
- Une machine d’essai universelle dimensionnée pour la plus grosse barre produite : une barre de 40 mm à 650 MPa, plafond de limite d’élasticité de plusieurs versions nationales, se plastifie sous environ 820 kN (dérivé : 1 256,6 mm² × 650 MPa) ; une machine de 1 000 kN munie de mors pour barres nervurées couvre donc toute la gamme.
- Un extensomètre, ou le matériel de marquage nécessaire pour déterminer l’Agt par la méthode manuelle de l’EN ISO 15630-1 [S44].
- Un équipement de pliage et de pliage-dépliage doté de mandrins aux diamètres exigés par les normes, et une étuve pour l’étape de vieillissement artificiel de l’essai de pliage-dépliage.
- Une balance et des moyens de mesure de longueur pour la masse linéique, et des calibres pour la hauteur et l’espacement des nervures.
- Une zone de préparation des échantillons équipée d’une tronçonneuse, et un espace de stockage des échantillons témoins.
L’équipement est la moindre part de l’effort ; la compétence, la plus grande. Des techniciens formés, des procédures documentées, l’étalonnage, la participation à des essais d’aptitude et, à terme, l’accréditation ISO/IEC 17025 [S55] rendent les résultats d’un laboratoire crédibles pour un organisme de certification et pour les acheteurs. Un laboratoire d’usine peut aussi servir l’ensemble du marché : en réalisant des essais pour des entreprises et des autorités publiques, l’investissement d’un producteur dans la qualité contribue à la capacité nationale d’essai, jugée insuffisante au chapitre sur l’infrastructure qualité.
Sources citées dans ce chapitre
Les repères entre crochets renvoient à ces sources ; la liste complète figure en annexe. Liste complète des sources
- S77ASTM E415 Standard test method for analysis of carbon and low-alloy steel by spark atomic emission spectrometry. ASTM International, édition en vigueur.store.astm.org
- S38BS 4449:2005+A3:2016 Steel for the reinforcement of concrete. Weldable reinforcing steel. Bar, coil and decoiled product. Specification. British Standards Institution (BSI), 2016.boutique.afnor.org/en-gb/standard/bs-44492005-a32016/steel-for-the-rei…
- S44ISO 15630-1:2019 Steel for the reinforcement and prestressing of concrete, Test methods, Part 1: Reinforcing bars, rods and wire (EN ISO 15630-1). ISO ; CEN, 2019.iso.org
- S45ISO 6892-1:2019 Metallic materials, Tensile testing, Part 1: Method of test at room temperature. ISO, 2019.iso.org
- S40ASTM A615/A615M Standard specification for deformed and plain carbon-steel bars for concrete reinforcement. ASTM International, édition en vigueur.store.astm.org
- S31Certificat N° B03/176 rév. 16, aciers pour béton armé, NF A 35-080-1 nuance B500B (fiche descriptive et caractéristiques certifiées). Association Française de Certification des Armatures du Béton (AFCAB), AFNOR Certification, 6 juin 2025.feralpi-stahl.com/sites/default/files/media/certifications/NF%20AFCAB-…
- S55ISO/IEC 17025:2017 General requirements for the competence of testing and calibration laboratories. ISO ; IEC, 2017.iso.org
- S57ISO 16269-6:2014 Statistical interpretation of data, Part 6: Determination of statistical tolerance intervals. ISO, 2014.iso.org
- S29Probabilistic Model Code, Part 3: Resistance models, 3.2 Static properties of reinforcing steel. Joint Committee on Structural Safety (JCSS), édition 2001.jcss-lc.org/publications/jcsspmc/rebar.pdf
- S28Mechanical strength variability of deformed reinforcing steel bars for concrete structures in Ethiopia. Scientific Reports 12, 2600. T. Achamyeleh, H. Çamur, M. A. Savaş, A. Evcil ; Nature Portfolio, 2022.doi.org/10.1038/s41598-022-06654-1
- S19Assessment of Deviation in Quality of Steel Reinforcing Bars Used in Some Building Sites in Cameroon. World Journal of Engineering and Technology, 11(4) , p. 917 à 931. P. C. Bame, B. E. Yamb, B. Ndigui ; Scientific Research Publishing, 2023.doi.org/10.4236/wjet.2023.114061
- S34Rebar 101 (présentation : spécifications ASTM des barres, tableaux de traction et d’allongement, écarts de masse admissibles, marquage). Concrete Reinforcing Steel Institute (CRSI), hébergé par le New Jersey Institute of Technology, s. d..web.njit.edu/~washd/cim101/download/notes/CRSI/Rebar101_University%20%…
- S32Technical specification SPF400 rev. 12, Rebars B500 (exigences chimiques, mécaniques et dimensionnelles selon l’EN 10080 et les normes nationales). Ferriere Nord S.p.A. (groupe Pittini), 14 sept. 2021.pittini.it/wp-content/uploads/Pittini-Group-Reinforcing-Steel-Bars-B50…
- S46EN 10204:2004 Metallic products, Types of inspection documents. CEN, 2004.standards.cencenelec.eu
- S04Cameroun : pour non-respect des normes, le fer à béton de la société […] retiré du marché (nom du producteur omis ici). EcoMatin, 21 oct. 2024.Cité par titre et date
- S05Cameroon revokes […] compliance certificate for rebar, orders recall of products (nom du producteur omis ici). Business in Cameroon, 17 oct. 2024.Cité par titre et date
- S09Métallurgie : les industriels du secteur dénoncent la présence du fer à béton contrefait sur le marché camerounais. EcoMatin, 22 juin 2023.ecomatin.net/metallurgie-les-industriels-du-secteur-denoncent-la-prese…
- S10Interdiction des importations du fer à béton : les consommateurs dénoncent la mauvaise qualité de la production locale. EcoMatin, 13 avr. 2023.ecomatin.net/interdiction-des-importations-du-fer-a-beton-les-consomma…
- S33Standards for reinforcement. The Concrete Centre (Royaume-Uni).concretecentre.com/Codes/European-standards-for-reinforcement.aspx
- S78ISO 9001:2015 Quality management systems, Requirements. ISO, 2015.iso.org
Citer ce chapitre
Cameroon Steel (2026). Des bâtiments plus sûrs exigent des ronds à béton conformes à leur nuance déclarée. Livre blanc 10, chapitre 5 : Une usine prouve la qualité par la statistique et la traçabilité, et non par des essais isolés. CS-WP-10. https://www.cameroon-steel.com/fr/bibliotheque/quality-steel/testing-and-quality-control/
Source