Livre blanc 10 · Chapitre 2 · Édition française
Un bon rond à béton se conçoit à l’aciérie et se fixe au laminoir
Le rond à béton est un acier ordinaire au carbone-manganèse dont les propriétés se décident en deux endroits : la composition chimique fixée à l’aciérie et le parcours thermique imposé au laminoir. Les laminoirs modernes atteignent la nuance 500 soit par trempe et autorevenu de la barre à sa sortie de la dernière cage, soit par l’ajout de faibles quantités de vanadium ou de niobium ; les deux voies maintiennent la teneur en carbone et le carbone équivalent assez bas pour permettre le pliage et le soudage. Les voies qui atteignent la résistance par ajout de carbone, ou qui relaminent des ferrailles de composition inconnue, sont celles qui produisent des barres fragiles et irrégulières.
Dans ce chapitre (7)
- 2.1 Le rond à béton est un acier simple, soumis à des limites strictes sur ce qu’il ne doit pas contenir
- 2.2 Il existe trois voies honnêtes pour atteindre 500 MPa, et une malhonnête
- 2.3 Neuf points de contrôle transforment une recette en produit garanti
- 2.4 Les billettes et le laminage déterminent l’état de surface, les dimensions et la masse
- 2.5 Le carbone équivalent est, à lui seul, le meilleur indicateur de la soudabilité
- 2.6 Une industrie de petites usines ne vaut que ce que valent sa ferraille et son laboratoire
- 2.7 Cinq questions révèlent comment une barre a été fabriquée
2.1 Le rond à béton est un acier simple, soumis à des limites strictes sur ce qu’il ne doit pas contenir
Une barre d’armature contient environ 98 % de fer. Le reste se compose d’une courte liste d’ajouts délibérés et d’une liste plus longue d’éléments indésirables, apportés pour la plupart par la ferraille. La référence européenne pour les aciers soudables pour béton armé, l’EN 10080, et les normes nationales qui en découlent (BS 4449 au Royaume-Uni, NF A 35-080-1 en France) fixent des teneurs maximales sur l’analyse de coulée : carbone 0,22 %, phosphore 0,050 %, soufre 0,050 %, azote 0,012 %, cuivre 0,80 %, et un carbone équivalent de 0,50 % [S31][S32][S38][S39]. Une teneur en carbone légèrement supérieure, jusqu’à 0,25 %, est tolérée dans certaines versions nationales si le carbone équivalent est maintenu à 0,48 % ou moins [S32].
Ces chiffres ne sont pas arbitraires. Chaque limite protège l’une des propriétés décrites au chapitre précédent.
Tableau 2.1 Rôle de chaque élément dans une barre d’armature et limites des normes européennes de référence (analyse de coulée)
| Élément | Raison de sa présence | Limite (famille EN 10080) | Ce qui se passe s’il n’est pas maîtrisé |
|---|---|---|---|
| Carbone (C) | Principal élément durcissant ; forme la perlite et, à la trempe, la martensite | 0,22 % max. (0,25 % admis dans certaines versions si Ceq ≤ 0,48 %) | Au-delà de la limite : soudures et zones affectées thermiquement fragiles, fissuration aux pliures, ductilité réduite |
| Manganèse (Mn) | Durcit la ferrite, fixe le soufre, règle la trempabilité nécessaire à la trempe | Pas de plafond général ; entre dans le carbone équivalent (certaines versions nationales le plafonnent à 1,60 %) | Trop peu : barres trop douces et fragilité à chaud due au soufre ; trop : Ceq élevé, points durs |
| Silicium (Si) | Désoxydant ajouté en poche | Pas de plafond général (0,60 % dans certaines versions) | Mauvaise désoxydation : porosités et inclusions dans la billette |
| Phosphore (P) | Impureté provenant de la ferraille et du minerai | 0,050 % max. | Fragilisation, mauvais comportement aux essais de pliage et de pliage-dépliage, surtout à basse température |
| Soufre (S) | Impureté provenant de la ferraille et des combustibles | 0,050 % max. | Inclusions de sulfures, fissuration au laminage à chaud, replis et pailles |
| Azote (N) | Absorbé dans le four à arc électrique | 0,012 % max. (davantage s’il est fixé par le vanadium ou l’aluminium) | Vieillissement après écrouissage : l’acier perd sa ductilité après pliage et échoue à l’essai de pliage-dépliage |
| Cuivre (Cu) et autres éléments résiduels (Ni, Cr, Mo, Sn) | Arrivent avec la ferraille ; impossibles à éliminer au four | Cu 0,80 % max. ; Cr, Mo, V, Ni et Cu entrent dans le carbone équivalent | Fissuration superficielle au laminage (cuivre), Ceq plus élevé, trempabilité irrégulière lors de la trempe |
| Vanadium (V), niobium (Nb) | Micro-ajouts délibérés, généralement quelques centièmes de pour cent | Non plafonnés ; entrent dans le carbone équivalent | Bon usage : grain fin et durcissement par précipitation sans carbone supplémentaire |
| Carbone équivalent (Ceq) | Indice synthétique de trempabilité et de soudabilité | 0,50 % max. | Au-delà de la limite : les soudures durcissent et se fissurent ; les cages assemblées par pointage deviennent fragiles |
Source : limites tirées du résumé de certificat AFCAB relatif à la NF A 35-080-1 [S31] et de la spécification de Ferriere Nord qui résume l’EN 10080 et ses versions nationales [S32] ; le rôle des éléments relève de la métallurgie courante. Les limites sur analyse de produit sont légèrement supérieures aux limites sur analyse de coulée [S38].
Deux caractéristiques de cette liste importent pour le Cameroun. Premièrement, les éléments résiduels tels que le cuivre, l’étain, le nickel et le chrome ne peuvent pas être éliminés dans un four à arc électrique une fois présents dans la ferraille ; ils ne peuvent qu’être dilués par une charge propre, comme le fer de réduction directe (DRI) ou la fonte brute, ou évités par le tri. Une usine qui dépend de ferrailles mélangées, collectées de manière informelle, court un risque structurel d’augmentation des teneurs en éléments résiduels, à moins de mesurer chaque coulée. Deuxièmement, le phosphore et le soufre ne s’éliminent que par un laitier d’affinage. Un four à arc électrique associé à un four-poche peut le faire ; un simple four à induction qui se contente de fondre, sans étape d’affinage, conserve pour l’essentiel le phosphore et le soufre contenus dans la ferraille. C’est l’une des raisons pour lesquelles la filière de fabrication d’une barre renseigne l’acheteur sur le risque qu’elle comporte.
2.2 Il existe trois voies honnêtes pour atteindre 500 MPa, et une malhonnête
Un acier ordinaire au carbone à 0,20 % de carbone, laminé puis refroidi à l’air, présente une limite d’élasticité bien inférieure à 500 MPa. Pour atteindre la nuance 500 sans dépasser la limite de carbone, les usines recourent à l’une de trois voies.
Trempe et autorevenu (QST). La voie moderne la plus répandue a été mise au point par le centre de recherche belge CRM et publiée au début des années 1980 sous le nom de Tempcore [S48]. À sa sortie de la dernière cage de laminage, la barre chaude traverse une courte rampe de refroidissement à l’eau, très intense. La couche externe se refroidit assez vite pour se transformer en martensite, une phase très dure, tandis que le cœur reste chaud. À la sortie de l’eau, la chaleur qui s’échappe du cœur réchauffe (« autorevient ») la couronne martensitique et lui rend une partie de sa ténacité. Sur le refroidissoir, le cœur se transforme ensuite lentement en ferrite et en perlite, douces et ductiles. La barre finie est un composite : une couronne résistante de martensite revenue autour d’un cœur ductile, obtenue à partir d’une composition chimique bas carbone, facilement soudable.
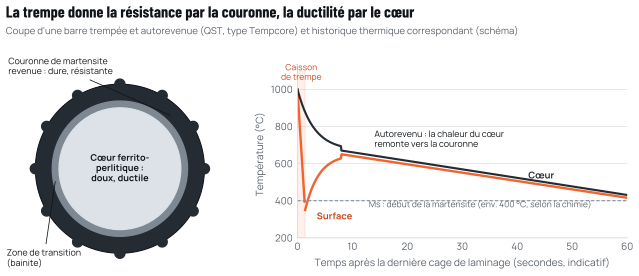
Source : schéma de Cameroon Steel d’après le principe Tempcore [S48]. Les températures et les durées sont purement indicatives et varient avec le diamètre de la barre, la vitesse de laminage et le débit d’eau.
Le procédé QST est économique, car il n’utilise aucun élément d’alliage, mais il est exigeant. La profondeur de la couronne martensitique, et donc la limite d’élasticité, dépend de la température de fin de laminage, de la vitesse de laminage, du diamètre de la barre ainsi que du débit et de la pression d’eau dans le caisson de trempe. Si l’un de ces paramètres dérive, les propriétés dérivent avec lui, parfois sur la longueur d’une même barre. Un laminoir QST bien conduit mesure ces paramètres en continu ; un laminoir mal conduit produit des barres dont la résistance varie d’une botte à l’autre. La recherche a également étudié le comportement de la couronne dure lorsque les barres se corrodent ou sont soumises à des charges cycliques, ce qui explique en partie pourquoi certains prescripteurs distinguent les barres QST des barres microalliées pour les applications exigeantes [S49].
Microalliage. De faibles ajouts de vanadium (souvent associé à l’azote) ou de niobium affinent le grain et forment de fins précipités qui durcissent l’acier sans carbone supplémentaire. Les barres microalliées présentent des propriétés homogènes dans toute la section, supportent bien le soudage et le pliage à chaud, et sont couramment utilisées pour les gros diamètres, les couronnes et les nuances de classe C (parasismiques). Leur coût est celui de l’ajout d’alliage.
Écrouissage à froid. L’étirage ou la torsion d’une barre, ou le laminage à froid de nervures sur du fil machine, relève sa limite d’élasticité au détriment de sa ductilité. Les produits écrouis à froid relèvent généralement de la classe de ductilité A et servent surtout au treillis soudé et aux petits diamètres [S33].
La quatrième voie est celle dont traite le présent livre blanc. Elle consiste à atteindre une nuance apparente en augmentant le carbone et le manganèse bien au-delà des limites, ou simplement en étiquetant une barre d’une nuance qu’elle ne possède pas. Les barres à haute teneur en carbone peuvent afficher une limite d’élasticité élevée lors d’un essai, mais elles se plient mal, se soudent mal et rompent sous une faible déformation. Les barres relaminées, obtenues en réchauffant et en relaminant de vieux rails, des chutes de tôle ou des barres de récupération sans les refondre, héritent de la composition chimique et des défauts internes de la matière d’origine, quels qu’ils soient. Ni les unes ni les autres ne peuvent être produites de façon régulière, car rien dans le procédé ne mesure ni ne maîtrise ce qui entre.
2.3 Neuf points de contrôle transforment une recette en produit garanti
Fabriquer des ronds à béton dans une mini-aciérie à four à arc électrique suppose une séquence de neuf étapes, et chacune comporte un point de contrôle de la qualité. L’aciérie détermine la nuance par la composition chimique ; le laminoir fixe la géométrie et les propriétés mécaniques ; les essais de libération des lots et l’étiquetage rendent le résultat démontrable.
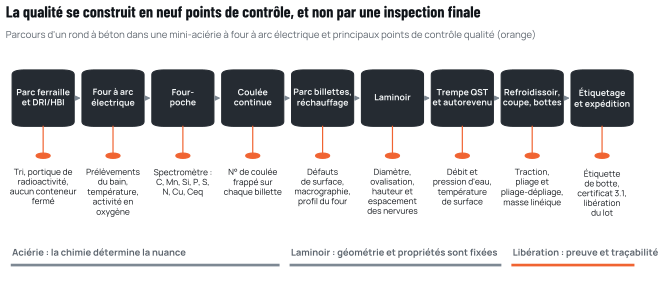
Source : schéma de Cameroon Steel d’une filière à four à arc électrique alimentée en ferraille et en DRI ; les points de contrôle reflètent la pratique courante du contrôle de la production en usine dans les systèmes de certification [S31][S38].
Trois de ces points méritent d’être soulignés, car ce sont ceux qui font le plus souvent défaut dans les petites usines.
Le spectromètre. Un spectromètre à émission optique analyse en quelques minutes un échantillon de chaque coulée et donne les teneurs en carbone, manganèse, silicium, phosphore, soufre, azote, cuivre et autres éléments résiduels. Sans lui, une aciérie ne connaît pas son carbone équivalent, ne peut pas corriger une coulée avant son passage en coulée continue et ne peut pas établir un certificat sincère.
Le numéro de coulée. Chaque coulée reçoit un numéro unique qui suit ses billettes au réchauffage et au laminage et figure sur l’étiquette de botte et sur le certificat de réception. C’est l’épine dorsale de la traçabilité : lorsqu’une barre échoue à un essai sur chantier, le numéro de coulée renvoie à la composition chimique, à la date de coulée et à toutes les autres bottes fabriquées à partir du même acier.
La rampe de trempe. Dans un laminoir QST, le débit et la pression d’eau ainsi que la température superficielle de la barre après trempe devraient être enregistrés pour chaque diamètre et chaque vitesse. Ces enregistrements expliquent les variations de limite d’élasticité bien avant qu’elles ne se traduisent par un essai non conforme.
2.4 Les billettes et le laminage déterminent l’état de surface, les dimensions et la masse
Une barre ne vaut que ce que vaut la billette dont elle est issue. La coulée continue peut laisser des porosités et une ségrégation de carbone et de soufre le long de l’axe de la billette, des fissures superficielles et de profondes marques d’oscillation ; au laminage, ces défauts deviennent des discontinuités internes, des replis et des pailles qui s’ouvrent lorsque la barre est pliée. Les usines inspectent donc visuellement les billettes, découpent et attaquent chimiquement des sections témoins pour en révéler la santé interne, et rebutent ou parachèvent les billettes défectueuses avant le réchauffage. Un relamineur qui achète des billettes sur le marché libre devrait exiger les mêmes preuves de son fournisseur, coulée par coulée.
Le réchauffage fixe la température à laquelle commence le laminage. Si elle est trop basse, les efforts de laminage augmentent tandis que la température de fin de laminage, qui conditionne le résultat de la trempe, baisse ; si elle est trop élevée ou si le réchauffage dure trop longtemps, la billette perd du métal sous forme d’une calamine épaisse et son grain grossit. La calamine qui n’est pas éliminée par le décalaminage est incrustée dans la surface sous forme de piqûres et d’écailles.
Le laminoir réduit ensuite la billette par une succession de passes jusqu’au diamètre final. Deux propriétés qu’un acheteur pourra mesurer plus tard se décident ici : le diamètre et l’ovalisation de la barre, qui déterminent ensemble sa masse linéique, et la géométrie des nervures, gravée dans les cylindres finisseurs. Toutes deux dérivent avec l’usure des cylindres. Un laminoir qui rectifie ou remplace ses cylindres finisseurs selon un calendrier établi, et mesure la masse linéique et la hauteur des nervures à chaque changement de cylindres et à chaque poste, maintient son produit près des valeurs nominales ; un laminoir qui fait tourner ses cylindres jusqu’à une usure visible produit des barres de plus en plus légères et de moins en moins nervurées. La masse, c’est aussi de l’argent : un laminoir payé à la barre gagne sur chaque gramme qu’il ne lamine pas, ce qui explique pourquoi le régime de prix examiné dans le chapitre consacré à l’infrastructure qualité compte pour la qualité.
Enfin, les barres sont refroidies sur le refroidissoir, dressées, coupées à longueur (généralement 12 m au Cameroun) et mises en bottes, et chaque botte reçoit une étiquette portant le numéro de coulée, la nuance, le diamètre et la date. C’est à ce stade que la traçabilité est préservée ou perdue. Des bottes qui mélangent des barres de coulées différentes, ou des étiquettes imprimées sans référence à une coulée, rompent la chaîne qui relie une barre à ses résultats d’essais.
2.5 Le carbone équivalent est, à lui seul, le meilleur indicateur de la soudabilité
Sur les chantiers camerounais, les cages d’armatures sont souvent assemblées par pointage par commodité, et les barres sont parfois soudées à recouvrement ou soudées à des platines noyées. La sécurité de ces pratiques dépend de la trempabilité de l’acier, que résume le carbone équivalent. La formule utilisée par les normes européennes, dérivée de l’expression de l’Institut international de la soudure, est la suivante :
Ceq = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
où toutes les teneurs sont exprimées en pourcentage massique [S31]. Un Ceq inférieur ou égal à 0,50 % sur l’analyse de coulée est la condition pour qu’un acier pour béton armé soit déclaré soudable selon l’EN 10080 et ses versions nationales [S31][S32][S38]. La norme américaine relative aux barres soudables, l’ASTM A706, utilise une formule différente et plafonne le carbone équivalent à 0,55 % [S41], tandis que la norme américaine générale relative aux barres, l’ASTM A615, ne fixe aucune limite de carbone équivalent, raison pour laquelle les barres A615 ne sont pas réputées soudables sans modes opératoires spécifiques [S40][S41]. Le soudage des aciers pour béton armé est lui-même régi par sa propre norme, l’EN ISO 17660-1, qui suppose au départ un acier soudable [S71].
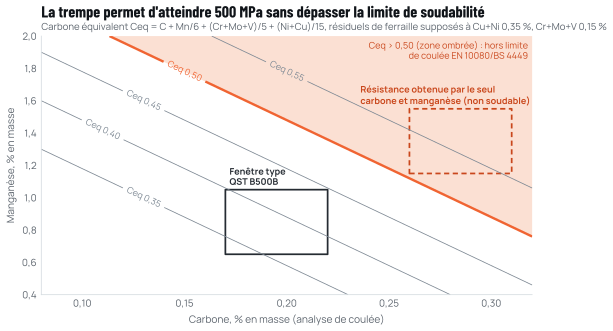
Source : calcul de Cameroon Steel selon la formule du Ceq [S31] avec des teneurs résiduelles supposées de la ferraille (Cu + Ni 0,35 %, Cr + Mo + V 0,15 %) ; limite tirée de [S31][S32]. Les fenêtres sont indicatives.
La figure rend ce compromis visible. Avec des teneurs résiduelles courantes pour de la ferraille, une barre QST contenant 0,17 % à 0,22 % de carbone et 0,65 % à 1,05 % de manganèse se situe entre Ceq 0,35 et 0,47. Une usine qui cherche à atteindre la même résistance par simple refroidissement à l’air a besoin de beaucoup plus de carbone et de manganèse, et se retrouve au-delà de 0,55. Ses barres peuvent réussir un essai de traction et produire néanmoins des points de soudure et des zones affectées thermiquement fragiles et fissurés. Pour un acheteur, le Ceq imprimé sur un certificat de réception n’est donc pas un détail technique : il indique si la barre a été fabriquée par une voie honnête.
2.6 Une industrie de petites usines ne vaut que ce que valent sa ferraille et son laboratoire
L’industrie sidérurgique camerounaise est un ensemble de relamineurs et de petites aciéries, situés pour la plupart à Douala, qui transforment des billettes importées et de la ferraille locale en ronds à béton, fil machine, profilés légers et fils ; la capacité installée de production de ronds à béton a été évaluée à 627 kt/an, pour une demande intérieure d’environ 180 kt [S53]. Cette structure a deux conséquences pour la qualité.
Premièrement, la qualité d’une barre fabriquée à partir de billettes achetées dépend de la composition chimique livrée par le fournisseur de billettes et de la maîtrise du réchauffage, du laminage et du refroidissement par le relamineur. Un relamineur qui ne contrôle pas les billettes à réception, ou qui mélange des billettes de coulées différentes dans une même campagne de laminage, perd la traçabilité dès la première étape.
Deuxièmement, les usines qui fondent de la ferraille locale dépendent de son tri. La ferraille mélangée apporte des fils de cuivre, des boîtes étamées, des tôles galvanisées, des aciers alliés et des contaminants non métalliques. Sans tri au parc à ferrailles, sans portique de détection de la radioactivité et sans spectromètre pour chaque coulée, les éléments résiduels dérivent, et le carbone équivalent avec eux. Des ingénieurs camerounais ont publiquement relié la mauvaise qualité de certaines barres à l’emploi de ferrailles collectées de manière informelle [S10] ; quel que soit le bien-fondé de cette affirmation pour un producteur donné, le risque métallurgique qu’elle décrit est réel et mesurable.
Le remède n’a rien d’exotique. Il s’agit d’un four-poche pour affiner et ajuster chaque coulée, d’un spectromètre pour le prouver, d’unités de fer propres telles que le DRI ou le fer briqueté à chaud (HBI) pour diluer les éléments résiduels, d’une rampe de trempe maîtrisée ou d’une pratique de microalliage, et d’un laboratoire capable d’essayer chaque lot. Ce sont les éléments que les systèmes de certification auditent, comme le décrit le chapitre consacré aux essais.
2.7 Cinq questions révèlent comment une barre a été fabriquée
Un acheteur ne peut pas auditer une aciérie, mais cinq questions, posées à un revendeur ou à un producteur et assorties de réponses documentées, révèlent l’essentiel de ce qui compte quant à la filière de fabrication d’une barre :
- Comment l’acier a-t-il été fondu et affiné ? Un four à arc électrique suivi d’un four-poche peut éliminer le phosphore et le soufre et ajuster chaque coulée ; un four qui se contente de fondre ne le peut pas. Les barres relaminées n’ont pas été fondues du tout.
- Chaque coulée est-elle analysée, et le carbone équivalent est-il indiqué ? Un certificat qui donne une analyse de coulée complète et un Ceq pour chaque coulée montre qu’un spectromètre est utilisé ; un certificat sans composition chimique ne montre rien.
- Comment la nuance 500 est-elle atteinte ? La trempe et autorevenu ou le microalliage sont des voies honnêtes ; une teneur en carbone supérieure à 0,22 % associée à une teneur élevée en manganèse ne l’est pas.
- D’où viennent les billettes ? Un relamineur devrait nommer ses fournisseurs de billettes et détenir leurs certificats par coulée ; des billettes d’origine inconnue ôtent une grande part de leur signification à tous les essais en aval.
- Une botte peut-elle être rattachée à sa coulée ? Une étiquette portant un numéro de coulée qui figure sur un certificat, et un marquage de laminage sur chaque barre, montrent que la traçabilité est maintenue jusqu’au bout.
Un producteur capable de répondre aux cinq questions documents à l’appui conduit un procédé maîtrisé. Celui qui ne peut pas répondre aux trois premières demande à l’acheteur de se fier à une étiquette. Le chapitre consacré à la spécification et à la réception transforme ces questions en clauses contractuelles.
Sources citées dans ce chapitre
Les repères entre crochets renvoient à ces sources ; la liste complète figure en annexe. Liste complète des sources
- S31Certificat N° B03/176 rév. 16, aciers pour béton armé, NF A 35-080-1 nuance B500B (fiche descriptive et caractéristiques certifiées). Association Française de Certification des Armatures du Béton (AFCAB), AFNOR Certification, 6 juin 2025.feralpi-stahl.com/sites/default/files/media/certifications/NF%20AFCAB-…
- S32Technical specification SPF400 rev. 12, Rebars B500 (exigences chimiques, mécaniques et dimensionnelles selon l’EN 10080 et les normes nationales). Ferriere Nord S.p.A. (groupe Pittini), 14 sept. 2021.pittini.it/wp-content/uploads/Pittini-Group-Reinforcing-Steel-Bars-B50…
- S38BS 4449:2005+A3:2016 Steel for the reinforcement of concrete. Weldable reinforcing steel. Bar, coil and decoiled product. Specification. British Standards Institution (BSI), 2016.boutique.afnor.org/en-gb/standard/bs-44492005-a32016/steel-for-the-rei…
- S39EN 10080:2005 Steel for the reinforcement of concrete. Weldable reinforcing steel. General. CEN, 2005.standards.cencenelec.eu
- S48Tempcore: a new process for the production of high-quality reinforcing bars. Iron and Steel Engineer 61(3) , p. 53 à 57. P. Simon, M. Economopoulos, P. Nilles, 1984.openalex.org/W3176967943
- S49Corroded TempCore vs dual-phase steel reinforcing bars. Construction and Building Materials. S. Caprili, W. Salvatore, R. Valentini ; Elsevier, 2021.doi.org/10.1016/j.conbuildmat.2021.122301
- S33Standards for reinforcement. The Concrete Centre (Royaume-Uni).concretecentre.com/Codes/European-standards-for-reinforcement.aspx
- S41ASTM A706/A706M Standard specification for deformed and plain low-alloy steel bars for concrete reinforcement. ASTM International, édition en vigueur.store.astm.org
- S40ASTM A615/A615M Standard specification for deformed and plain carbon-steel bars for concrete reinforcement. ASTM International, édition en vigueur.store.astm.org
- S71ISO 17660-1:2006 Welding, Welding of reinforcing steel, Part 1 : Load-bearing welded joints (EN ISO 17660-1). ISO ; CEN, 2006.iso.org
- S53Production : les acteurs en présence. Cameroon Tribune, 11 mai 2026.cameroon-tribune.cm/article.html/76600/fr.html/details_2
- S10Interdiction des importations du fer à béton : les consommateurs dénoncent la mauvaise qualité de la production locale. EcoMatin, 13 avr. 2023.ecomatin.net/interdiction-des-importations-du-fer-a-beton-les-consomma…
- S01Kribi : le Premier ministre, chef du gouvernement est là. Cameroon Tribune, 30 dévers 2024.cameroon-tribune.cm/article.html/68499/fr.html/details_2
- S02Cameroun : complexe moderne de sidérurgie de Kribi, le PM Joseph Dion Ngute effectue la pose de la première pierre. Camer.be, 5 janv. 2025.camer.be/87795/12:1/cameroun-complexe-moderne-de-siderurgie-de-kribi-l…
- S03Industrialisation : la voie royale de l’émergence. Cameroon Tribune, 2 janv. 2025.cameroon-tribune.cm/article.html/68558/fr.html/details_2
Citer ce chapitre
Cameroon Steel (2026). Des bâtiments plus sûrs exigent des ronds à béton conformes à leur nuance déclarée. Livre blanc 10, chapitre 2 : Un bon rond à béton se conçoit à l’aciérie et se fixe au laminoir. CS-WP-10. https://www.cameroon-steel.com/fr/bibliotheque/quality-steel/metallurgy-of-rebar/
Source